2026-11-11 15:28

热胀刀柄基础柄是什么?结构特点与适用范围详解
2026-11-11 16:0100
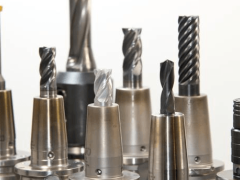
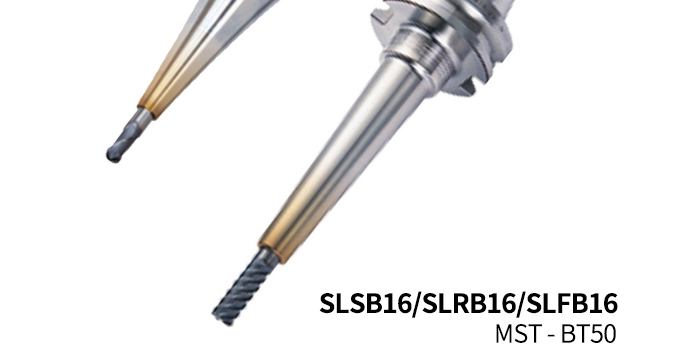
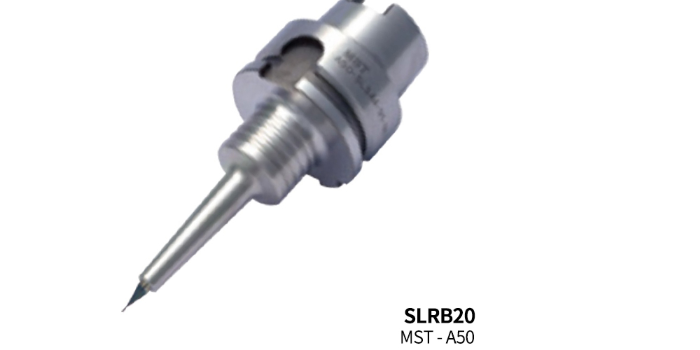
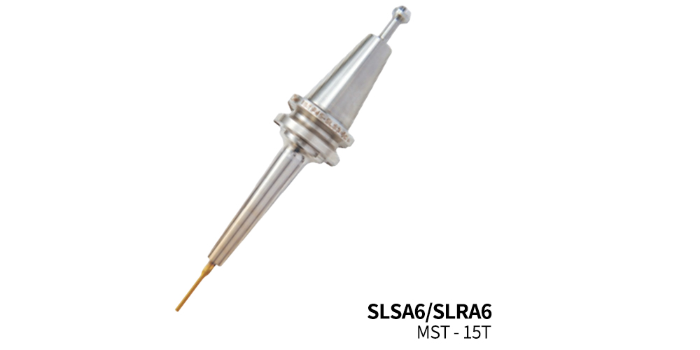
热胀刀柄是靠金属热胀冷缩原理实现刀具夹持的工具,装刀时用感应加热装置让夹持孔膨胀,刀具柄部插入后随温度回落收缩,孔径恢复到原始尺寸,把刀具抱紧在内孔壁上。所谓基础柄,指的是热胀刀柄系列中的基础型结构,一端是与机床主轴配合的锥柄,另一端是标准夹持孔,不带延伸、变径、角度偏置等附加功能,用途是直接夹持整体硬质合金铣刀、钻头、铰刀的圆柱柄部。基础柄的夹持精度与结构设计,决定了整套热胀系统下限能到什么水平。下面从概念、原理、精度、对比、适用范围五个层面展开,把选型和使用要点讲透。
一、热胀刀柄与基础柄的基本概念界定
1、热胀刀柄在日本与欧洲刀具行业也被称为热装刀柄,它的夹持孔与刀具柄部之间采用过盈配合,常温状态下孔径比刀具柄径小零点零三至零点零八毫米,刀具根本无法直接插入。装刀时必须借助热胀加热装置,把夹持孔区域加热到膨胀状态,孔径放大到可以让刀具顺利放入的程度,随后在空气中自然冷却或用冷却套强制冷却,孔径收缩后与刀具形成一体化的刚性连接。
2、基础柄在热胀产品线里的定位相当于系统的通用底座。按主轴接口分,有七比二十四锥度的国际通用型、日本标准型,也有中空短锥接口的紧凑型;按夹持孔径分,覆盖三毫米到三十二毫米的常用刀具柄径区间。基础柄之外,同一系列还有加长柄、缩径柄、扩径柄、角度头连接柄等衍生品种,它们与基础柄共享同一套加热装置和操作规范,区别只在柄部形状与功能扩展。
3、基础柄的结构分为三段:主轴锥柄段承担与主轴的连接与传扭,中间过渡段承受弯矩与扭矩并向夹持区传递,夹持孔段是薄壁均匀的热胀变形区。三个部分的尺寸比例是设计核心,锥柄段要保证接口刚性与重复安装精度,夹持孔段壁厚要兼顾膨胀均匀性与夹持强度,过渡段则要避免截面突变带来的应力集中。
4、基础柄与整体式热胀刀柄的区分点在于功能纯粹。整体式热胀刀柄有时会把冷却液通道、平衡配重槽、法兰定位面集成在一个刀柄上,而基础柄只保留夹持这一个功能,结构简单、精度容易做高、成本相对可控,是热胀系统里使用频率比较高的品种,也是评价一个品牌热胀制造水平的基础样板。
5、从使用逻辑上讲,基础柄面向的是直柄刀具。凡是柄部为标准圆柱的刀具,如立铣刀、球头铣刀、钻头、铰刀、丝锥、微型铣刀,都可以用基础柄夹持;凡是柄部带扁尾、带削平缺口、带莫氏锥度的刀具,原则上不适用热胀夹持,缺口位置会造成应力集中并破坏孔壁的均匀收缩。
二、热胀夹持的技术原理与结构特点
1、热胀夹持的核心是过盈量设计。过盈量按刀具柄径分档:柄径六毫米以下取零点零三毫米左右,柄径十毫米取零点零四毫米上下,柄径二十毫米取零点零六毫米附近,柄径三十二毫米取零点零八毫米左右。过盈量过小,切削扭矩大时刀具会打滑甚至被拔出;过盈量过大,装刀需要更高的加热温度,反复使用后夹持孔会产生塑性变形,精度逐步丧失。
2、加热采用电磁感应原理。热胀加热装置内置感应线圈,刀柄夹持区插入线圈后,高频交变磁场在钢制刀柄表层感生涡流,涡流发热使表层温度快速上升,通常几秒到三十秒内可以把夹持区加热到二百至三百五十摄氏度。感应加热的好处是热量集中在夹持孔附近,锥柄段温升很小,装刀后不需要等整个刀柄冷却,节拍明显优于烘箱式加热。
3、夹持孔段设计成均匀薄壁结构。壁厚一般控制在夹持孔径的百分之十五至百分之二十五,且沿轴向保持一致,这样加热时孔径膨胀才均匀,冷却收缩后对刀具柄部的抱紧压力分布才对称。壁厚不均的刀柄,装刀后刀具中心线会朝壁厚薄的一侧偏移,径向跳动指标直接恶化。
4、夹持孔的孔口与孔底都有细节讲究。孔口加工出微小倒角,便于刀具插入并防止装刀时碰伤孔缘;孔深按常规设计不小于四倍柄径,保证夹持长度充足。刀具插入深度到位后,装刀机上配有定位挡块与深度刻度,确保每次装刀的悬伸长度一致,这对批量加工中控制刀具长度补偿值很重要。
5、材料与热处理决定了基础柄的寿命。主流产品采用铬钼合金钢或专用工具钢,整体淬火后回火,夹持孔表面硬度通常不低于洛氏硬度四十五度,孔径按五级以内精度研磨。硬度不足的刀柄,多次热装后孔径会逐渐胀大,夹持力衰减;硬度过高则脆性增加,加热冷却循环中容易产生微裂纹。
三、基础柄的关键精度指标与检测方法
1、径向跳动是基础柄的头号指标。合格的热胀基础柄,装刀后刀具刃部测量点的径向跳动应控制在零点零零三至零点零零五毫米以内,测量位置通常取刀柄端面起四倍柄径处。这个数值是热胀系统相对其他夹持方式的先天优势,跳动的稳定性直接影响高速铣削的刃口负荷均匀性与加工表面质量。
2、夹持孔与锥柄的同轴度决定了精度传递链。单看孔径精度还不够,孔轴线相对锥柄轴线的同轴度一般要求零点零零五毫米以内,带中空短锥接口的型号还要考核端面与锥面的双定位一致性。检测时把刀柄装在精密检具主轴上,用千分表或电感测头沿夹持孔内壁与检棒外圆分别测量。
3、动平衡性能关系到高速使用的安全。基础柄出厂前一般做动平衡校验,常用的平衡等级要求在每分钟两万转工作转速下残余不平衡量控制在克毫米级。带内冷孔的型号要注意厂家是否对过孔做了对称设计,现场自行在刀柄上打标、磕碰、锉修都可能破坏平衡状态,修整后必须重新校平衡。
4、夹持力的验证依靠扭矩测试。按刀具厂家给定的装刀规范,用扭矩扳手或扭矩测试仪验证刀柄能否传递额定切削扭矩不打滑。基础柄配合整体硬质合金刀具,正常过盈量下的传扭能力普遍高于同规格弹簧夹头结构,在重载仿形铣削与钻削工况下表现稳定。
5、重复装刀精度是容易被忽视的隐性指标。同一把刀具在同一只基础柄上反复拆装,装刀后悬伸长度与径向跳动应保持一致。劣质刀柄夹持孔经多次热循环后孔径胀大或局部变形,装刀跳动逐渐增大,现场表现为加工尺寸漂移,排查时要把刀具与刀柄拆开分别检测。
四、热胀基础柄与常见夹持方式的对比
1、与弹簧夹头相比,热胀基础柄的跳动精度高出一截。弹簧夹头依靠簧瓣弹性变形夹紧,跳动一般做到零点零一毫米左右已经不错,热胀结构直接做到零点零零三毫米级。弹簧夹头的优势是装夹速度快、能夹带扁尾刀具、成本低,粗加工与一般精度场合仍占主导。
2、与侧固式刀柄相比,热胀基础柄受力状态更合理。侧固刀柄靠螺钉顶压刀具削平处,单点受力,刀具中心线在顶压方向上被顶偏,跳动通常在零点零一毫米以上;热胀结构全圆周均匀抱紧,没有附加的侧向位移。侧固的优点是结构简单、不怕刀具柄部形状限制,重扭矩钻削时仍是常见选择。
3、与液压刀柄相比,热胀基础柄在刚性与转速上限上占优。液压刀柄内部充油加压夹紧,结构上存在薄壁油腔,抗冲击刚性略弱,油腔密封件在长期高转速下存在老化问题;热胀刀柄是实心钢结构,抗弯抗扭刚性好,高速运转下没有内部液体扰动。液压刀柄的优势是不需要加热装置、装刀对刀具表面无热影响。
4、装刀效率方面热胀基础柄需要专用设备。弹簧夹头与侧固结构用扳手即可装卸,热胀装刀必须配备感应加热装置,装一把刀含冷却约一到三分钟。现代高频感应装置已把单次加热压缩到十几秒,配合多工位冷却套,批量换刀的节拍可以接受,但小规模使用时设备投入需要在采购决策里一并考虑。
5、综合成本要看使用强度。热胀基础柄单只价格高于弹簧夹头与侧固刀柄,但刀具寿命因跳动小、振动少而延长,精加工工序的综合成本反而下降。判断依据是精度要求与转速区间:主轴转速在每分钟一万转以下、公差带宽松的工序,用热胀结构收益不明显;高转速、微米级公差的模具与精密零件加工,热胀的精度红利才充分兑现。
五、适用范围与使用注意事项
1、模具加工是热胀基础柄的主要阵地。模具型腔精加工使用小直径整体硬质合金球头铣刀,切削转速高、公差带窄、表面质量要求严,热胀夹持的低跳动直接转化为刃口磨损均匀与型面一致性。模具行业的热装、高速铣削工艺线,基础柄基本是标准配置。
2、精密零件与微小刀具加工同样受益。三毫米以下微型铣刀刚性弱,夹持跳动大时单刃切削负荷忽轻忽重,刀具寿命与尺寸精度都受影响;热胀基础柄配合微型刀具,可以把跳动控制在刃径的百分之一量级,对微小结构铣削的良率改善明显。
3、石墨电极与铝合金高速铣削需要评估刀具表面状态。热胀夹持对刀具柄部表面有清洁度要求,柄面残留油污、毛刺、磕碰伤痕会破坏夹持接触状态。石墨粉尘环境要防止粉尘进入夹持孔,装刀前用无纺布清洁刀具柄部与刀柄内孔,是维持精度的基本动作。
4、装刀操作有明确的温度与节奏要求。加热温度按刀具柄径对应的过盈量设定,不允许为了图快而调高温度强行快速装刀,过热会使刀柄退火、孔径胀大,一次过热就可能报废一只刀柄。刀具插入后保持静止自然冷却或放入冷却套,冷却未完成前禁止施加负荷或敲击。
5、带内冷孔的刀具夹持要确认油路对正。部分基础柄在夹持孔底部设有冷却液过孔,装刀时刀具内冷孔与刀柄过孔需要对齐连通,装刀机的深度定位可以保证这一点。夹持带贯通油孔的刀具时,过盈量与加热参数按厂家说明执行,防止孔口边缘出现应力集中。
6、刀具柄径公差要与夹持孔匹配。整体硬质合金刀具的柄径一般按六级精度交付,柄径偏下差时夹持力下降,柄径偏上差时装刀温度要提高。批量采购刀具时固定品牌与柄径公差带,减少装刀参数频繁调整,是保持工艺稳定的实际做法。
以下是您可能还关注的问题与解答:
Q:热胀基础柄装一把刀大概需要多长时间,会不会影响换刀效率?
A:高频感应加热装置把夹持区加热到位一般需要十几到三十秒,插入刀具后自然冷却或冷却套强制冷却合计约一到三分钟。配合多工位冷却套与预热好的备用刀柄,批量产线的换刀节拍可以做到与液压、弹簧夹头接近,只有单件小批且频繁换刀的场合,装刀时间才成为主要短板。
Q:热胀刀柄反复装刀几次后精度会下降吗?
A:正规产品在额定过盈量与规定温度下使用,经过数百次热循环后孔径变化可控制在微米级,跳动基本维持出厂水平。精度下降主要来自三类误操作:加热温度过高导致孔径塑性胀大、装刀时刀具未插到位、柄部磕碰拉伤夹持孔。按规范操作的基础柄,寿命期内精度稳定性有保障。
Q:基础柄能不能夹持带削平或扁尾的刀具?
A:不建议。热胀夹持依靠全圆周均匀收缩,缺口与扁尾位置会造成局部应力集中,既夹不紧又容易在孔壁压出印痕,损伤刀柄。带削平的刀具应改用侧固刀柄,扁尾刀具用专用的扁尾夹持结构,各夹持方式对应各自适用的柄部形式。
Q:加热温度设多高合适,温度过高有什么后果?
A:按刀具柄径与厂家过盈量表设定,常见范围在二百至三百五十摄氏度之间,柄径越大所需温度越高。温度过高的后果包括刀柄局部退火、硬度下降,夹持孔产生塑性胀大导致夹持力衰减,多次过热后刀柄报废。装刀宁可用标准温度多等几秒,也不要靠提温抢时间。
Q:热胀基础柄适合所有机床主轴接口吗?
A:主流接口都有对应型号。七比二十四锥度系列覆盖面较广,适合各类立式加工中心;中空短锥接口的端面与锥面双定位结构刚性更好,适合高转速精密机床;主轴带内冷与清洁气路的机床使用体验更佳。采购前确认主轴接口规格、拉钉类型与内冷压力,避免接口不匹配造成返工。
热胀基础柄的价值在于把夹持跳动压到微米级,同时保持实心钢结构的刚性与动平衡能力,这几点恰好是高速铣削与精密加工的核心诉求。它的使用边界同样清晰:只夹直柄刀具、必须配加热装置、操作要遵守温度与清洁规范。选型时把主轴接口、常用刀具柄径、转速区间、精度要求四项列清楚,再决定基础柄与侧固、液压、弹簧夹头的分工,让每种夹持方式落在各自擅长的工序上,整线加工效率与刀具成本才能同时优化。
点赞 0
反对 0
收藏 0