2026-11-11 16:01

深孔加工用什么刀具效率高?高效刀具选型要点详解
2026-11-11 15:2800
深孔加工的效率问题,很少是单一刀具能解决的,更多时候卡在排屑、冷却和刀具刚性这三道关口上。长径比一旦超过五倍,切屑要在半封闭的通道里走完整个孔深才能排出,切削液的压力沿孔壁一路衰减,刀具悬伸越长刚性越差,颤振与偏斜随之出现。选刀具时若只盯着刀尖材质和涂层,忽视排屑方式与系统配套,往往出现单件切削参数好看、批量加工节拍上不去的情况。下面从效率瓶颈、刀具类别、结构参数、冷却匹配、工况配置五个层面,把深孔高效刀具的选型逻辑讲清楚,供工艺人员在方案阶段做判断依据。
一、深孔加工效率的真实瓶颈在哪里
1、深孔与浅孔的分界通常以长径比衡量,孔深与孔径之比大于五倍即进入深孔范畴,大于十倍属于难加工深孔,超过二十倍则归入超深孔。这个界线不是行业惯例的随意划分,而是排屑条件发生质变的临界点。浅孔加工中切屑可以靠切削液冲刷和重力自然带出,深孔加工中切屑必须逆着或顺着一条细长的封闭通道被强制输送,通道内任何一处堵塞都会立刻转化为扭矩上升和刀具折断。
2、切屑排出速度直接决定了进给量的上限。孔内排屑通道的截面积有限,单位时间产生的切屑体积超过通道输送能力,切屑就会在孔内堆积、压实,形成所谓的切屑塞。工程上常见的做法是把进给量控制在切屑体积不超过通道容积三成到四成的范围内,同时通过槽型与刃型设计把切屑强制折断成短卷状或碎块状,让切屑具备流动性而不是缠绕成团。
3、刀具悬伸带来的刚性衰减常被低估。悬伸长度增加时,刀杆的挠度大致按悬伸量的三次方增长,而抗弯能力与刀杆直径的四次方成正比。也就是说,孔径从十毫米放大到二十毫米,同样悬伸条件下刚性提升十几倍;而悬伸从二百毫米拉长到四百毫米,刚性只剩原来的八分之一左右。这就是小直径深孔不得不降低进给、采用分段啄钻的根本原因,与刀具材质优劣关系不大。
4、切削液到达切削区的难度随孔深累积。切削液从刀柄端进入,经过刀杆内孔、刀头出液孔,最终抵达刃口,沿途存在沿程压力损失与局部阻力损失,孔越深、流量越大,压力损失越显著。实际加工中常见的情况是入口压力表读数充足,刃口处却已经不足以冲走切屑,表现为刀具寿命骤降而参数表看不出异常。
5、偏斜带来的隐性成本容易被忽略。深孔钻削的偏斜一旦超出孔径公差允许范围,后续要么增加镗削修正工序,要么整件报废。对于长径比二十倍以上的孔,入口处的定心质量、导套间隙、工件装夹刚性都会放大成出口端的偏移量。把偏斜控制的成本计入总工时,才会发现稳定工艺比极限参数更有价值。
二、主流高效深孔刀具的类别与适用边界
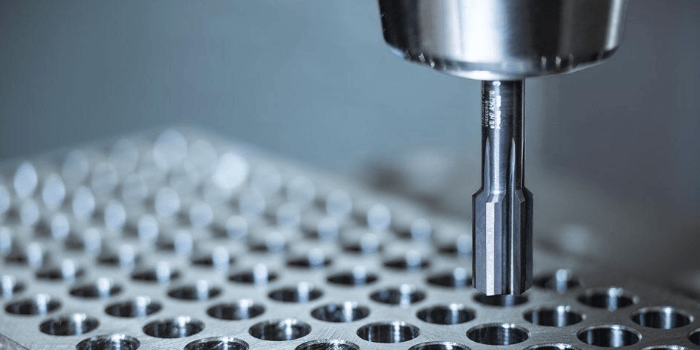
1、枪钻属于外排屑结构,单刃切削,切削液从刀杆内部送达刃口后携带切屑沿刀杆外部的V形槽排出。它的优势在于直径做得很小,常见范围一点五毫米到二十毫米,长径比可以做到一百倍以上,适合模具水路孔、顶针孔、液压小孔这类细长孔加工。硬质合金枪钻加工中碳钢时切削速度通常取六十至一百二十米每分,每转进给按孔径取零点零一至零点零五毫米,效率比高速钢枪钻高出数倍。
2、内排屑深孔钻采用双刃或多刃错齿结构,切削液从刀杆与孔壁之间的环形间隙进入,携带切屑从刀杆内孔反向排出。它需要配套密封授油器与专用深孔钻床或改造后的车床,直径范围一般在十二毫米到六十五毫米,部分结构可做到更大。由于刀杆截面几乎全部用于传递扭矩,刚性明显优于同直径外排屑结构,进给量可以放得更大,加工精度可达八级至九级,表面粗糙度一点六微米左右,适合缸筒、心轴孔、炮管类长孔的大批量生产。
3、双管喷吸钻属于内排屑的一个分支,利用内外管之间的喷射形成负压区,把切屑吸入内管排出。它对切削液压力的要求低于常规内排屑系统,一般一点五至三兆帕即可稳定工作,不需要高精度密封结构,适合中等直径、机床液压系统能力有限的中小批量场合。负压排屑对切屑形态更敏感,切屑过长容易在吸入口搭桥,工艺上要配合断屑槽与进给节奏调整。
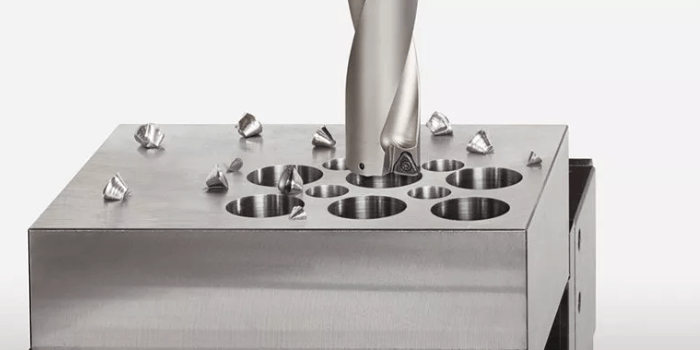
4、可转位刀片深孔钻把切削刃做成可更换的硬质合金刀片,刀体重复使用,换刃只需几分钟。大直径深孔在二十毫米以上时,这种结构的单件刀具成本优势明显,配合数控深孔钻床的分段进给与在线退刀排屑,节拍稳定,适合液压件、模具冷却主通道、大型轴类零件的批量化生产。刀片错齿布置让切屑分股断开,排屑顺畅度优于整体式结构。
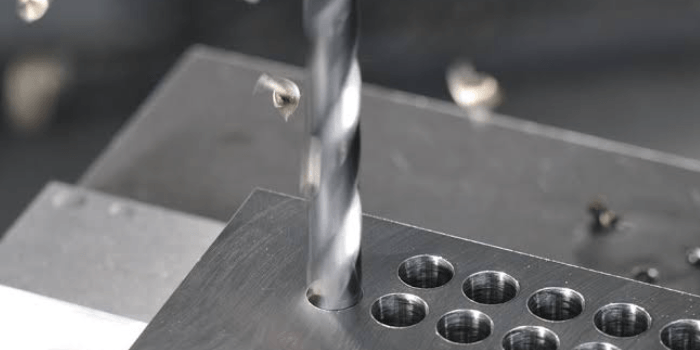
5、整体硬质合金深孔钻在加工中心上应用越来越广,三刃或四刃结构配抛物线槽,长径比在八倍到二十倍之间表现稳定。它不需要专用深孔机床,普通立式加工中心配合高压内冷即可使用,适合模具行业与中小批量多品种场合。超出二十倍长径比后,整体式结构的排屑与刚性都不再有优势,应转向枪钻或内排屑方案。
6、高速钢与粉末冶金高速钢刀具仍有不可替代的位置。加工不锈钢、钛合金、镍基高温合金这类粘性大、加工硬化倾向强的材料时,硬质合金刃口容易崩缺,粉末冶金高速钢韧性更好,小直径、低速度、大流量的工艺组合反而更稳。含钴粉末冶金高速钢的耐热性优于普通高速钢,在十毫米以下小孔加工中寿命表现较为均衡。
三、刀具结构与几何参数的选型要点
1、刃数选择要在稳定性与效率之间权衡。单刃结构切削力方向单一,导向稳定,孔壁直线度好,但金属去除率受限;双刃结构两侧对称受力,进给量可以提高一倍左右,对刀杆刚性要求同步提高;多刃错齿结构把切屑分股,排屑顺畅,适合大直径内排屑系统。选择时看机床刚性、孔径与批量,而不是单纯追求刃数多。
2、钻尖角度与内外刃分工决定切屑流向与轴向力大小。枪钻的内刃与外刃通常不对称布置,外刃承担主要切削宽度,内刃越过中心线一定距离以消除中心凸台,两侧刃口角度差让切屑向排屑槽一侧偏转。内刃越过中心过多会导致芯部挤压,过少则残留芯柱;一般控制在孔径的四分之一左右,具体按刀具厂家刃磨参数执行。
3、出液孔的位置与喷射角度直接影响冷却效果与排屑方向。出液孔应正对切削区后刀面与排屑槽根部,喷射方向略带朝向排屑槽的角度,用于把切屑推入通道。出液孔面积总和要与刀杆内孔截面积匹配,过小造成压力损失,过大会分散射流刚性。
4、槽型与螺旋角要结合材料与排屑方向确定。抛物线槽截面大、容屑空间足,适合加工中心上的中小直径钻孔;直槽适合枪钻这类外排屑结构,便于切削液携带切屑沿直线排出;螺旋角大小影响切屑卷曲半径与轴向推力,加工塑性材料时适当加大螺旋角有利于排屑,加工脆性材料时可以减小以避免刃口强度不足。
5、导条与支承面的设计关乎孔壁质量与偏斜控制。枪钻外圆通常布置两条或四条硬质合金导条,宽度一般取直径的十分之一到八分之一,导条外圆带微量倒锥,避免全长接触造成摩擦过热。内排屑深孔钻依靠刀体上的导向块定位,导向块磨损后孔径会逐步变小,需要按加工件数定期检测更换。
6、刀柄接口与跳动控制常被忽视。深孔刀具的径向跳动建议控制在零点零二毫米以内,精密场合控制在零点零一毫米以内。液压刀柄与热装刀柄的同心度优于侧固式刀柄,长悬伸场合优先选用带减振结构的刀柄,避免把主轴误差放大到刃口。
四、冷却排屑与切削参数的匹配方法
1、压力与流量要按刀具类型分开设定。枪钻依靠高压射流把切屑冲出V形槽,压力通常取四至十兆帕,孔径越小、孔越深,所需压力越高;内排屑深孔钻的压力一般二至四兆帕,重点是保证足够流量形成环流;双管喷吸钻依靠负压吸入,压力一点五至三兆帕即可。压力不够表现为排屑断续、扭矩波动,压力过高则加速刀杆内孔磨损与密封件老化。
2、切削液类型要与压力和材料匹配。深孔加工多用极压乳化液或专用深孔切削油,乳化液冷却性能好、成本低,适合中低速大流量工况;切削油润滑性突出,在攻丝、铰削与高精度深孔镗中表现更好。加工铝合金时注意选择不含活性硫极压剂的配方,避免表面变色与腐蚀。
3、切削速度按材料与刀具材质分档。硬质合金刀具加工中碳钢与合金结构钢,切削速度常见六十至一百二十米每分;加工奥氏体不锈钢降到三十至六十米每分;加工钛合金进一步降至二十至四十米每分并加大流量;加工铝合金与铸铁可以提高至一百五十米每分以上。每转进给按孔径与刃数取值,小直径取小值,大直径可提高数倍。
4、分段进给与啄钻是深孔加工的常规手法。长径比超过十五倍后,连续进给容易造成切屑堆积,采用每进给一定深度退刀一次的节奏,让切削液把切屑彻底冲刷出去。退刀量不必回到孔口,退出一至两个孔径长度即可恢复排屑通道,兼顾效率与安全。
5、切屑形态控制是深孔工艺的核心指标。理想的切屑是短卷状或C形屑,长度不超过孔径的三分之一,厚度均匀。切屑呈长带状说明进给偏小或断屑槽不合适,切屑呈粉末状说明进给过大或刃口崩缺。现场可通过观察回液口的切屑形态判断孔内状态,比听声音、看电流更直接。
6、过滤精度要与孔径挂钩。深孔加工对切削液洁净度要求高,细小切屑随液流回用会划伤孔壁并堵塞出液孔。建议过滤精度控制在二十至四十微米,小直径枪钻加工时提高到十微米,同时定期清理磁性分离器与纸带过滤机。
五、不同工况下的高效刀具配置方案
1、模具水路孔与顶针孔属于典型的小直径超深孔,孔径常见三毫米到十二毫米,长径比三十倍以上。这类工况以硬质合金枪钻为主,配合高压内冷与精密导套,入口处先铣平台或打定心孔,进给量按孔径分档,单孔加工时间可以控制在几分钟量级。模具钢硬度较高时选用韧性好的细晶粒硬质合金,涂层以钛铝氮为主,兼顾耐热与耐磨。
2、液压缸筒、心轴孔、空心轴这类中大直径长孔,通常采用内排屑深孔钻开粗、深孔镗半精加工、珩磨或滚压终成型的组合工艺。内排屑钻负责高效去除余量,单边留零点三至零点八毫米给镗削,深孔镗修正直线度与尺寸精度,终工序把表面粗糙度做到零点二至零点四微米。工序分工明确,整体节拍比单工序反复修整更快。
3、汽车零部件中的曲轴油孔、连杆油孔、凸轮轴油孔属于大批量中小直径深孔,节拍要求严格。多主轴专机配整体硬质合金深孔钻或枪钻,配合自动上下料与刀具寿命计数管理,按加工件数强制换刀,避免批量崩刃。参数上牺牲部分极限速度换取稳定性,是这类产线的常见取舍。
4、不锈钢、钛合金、镍基高温合金的深孔加工要降低速度、提高流量、缩短刀具悬伸。粘性材料容易产生积屑瘤与加工硬化层,刃口保持锋利比涂层厚度更重要,刃口钝圆半径控制在较小范围。钛合金导热性差,热量集中在刃口附近,切削液必须持续大流量冲刷,断续切削要避免。
5、铝合金与铸铁的深孔加工可以走高速度、大进给路线,排屑相对容易。铝合金容易粘刀,选用大螺旋角、抛光槽型与不含活性硫的切削液;铸铁切屑呈碎块状,重点是防止粉末堆积堵塞通道,可适当提高流量并降低切削液浓度。
6、自动化产线要把刀具管理纳入工艺设计。可转位刀片结构便于定时换刃,整体式刀具依靠寿命计数与声发射、主轴功率监测判断磨损状态。深孔工序一旦断刀,取刀成本远高于刀具本身价格,预防性换刀的经济性明显优于事后处理。
以下是您可能还关注的问题与解答:
Q:深孔的长径比到底怎么界定,五倍和十倍有区别吗?
A:行业上通常把孔深与孔径之比大于五倍的孔称为深孔,这个区间排屑开始需要强制手段;大于十倍的孔归为难加工深孔,必须配高压内冷与分段进给;超过二十倍属于超深孔,一般只能用枪钻或专用内排屑系统,并且要配导套、中心架与严格的偏斜控制。分界不同,刀具结构与工艺节奏都要跟着调整。
Q:枪钻能不能加工三十毫米以上的大直径孔?
A:技术上可以做到,但经济性不佳。枪钻是单刃外排屑结构,刀杆外部要留出排屑槽,同等直径下刚性弱于内排屑结构,大直径时金属去除率低、刀杆成本高。三十毫米以上更推荐内排屑深孔钻或可转位刀片深孔钻,效率与孔壁质量都更匹配。
Q:深孔钻削偏斜怎么控制,入口做定心孔就够了吗?
A:定心孔只是第一步。还需要保证导套与刀具外圆的配合间隙在零点零一至零点零三毫米,工件装夹面与主轴轴线垂直,长工件加中心架支撑,切削参数上避免单侧受力过大。长径比超过二十倍时,可采用分段进给配合中途测量,出口端预留修正余量。
Q:普通车床能不能改造成高压内冷深孔加工?
A:可以实现,但要配套三部分:高压冷却液站与过滤系统、授油器与密封结构、刀杆支撑与导向装置。改造后适合中小批量的内排屑或喷吸钻加工,压力与流量要按刀具类型选型,不能只提高压力而忽略流量与过滤精度,否则刀具寿命改善有限。
Q:深孔加工表面粗糙度不达标,应该调哪几个参数?
A:先看切屑形态与排屑是否顺畅,孔内积屑会造成划伤;再看导条磨损与倒锥是否合适,导条过度接触会引起摩擦振纹;参数上适当降低每转进给、提高切削速度可以改善表面质量,同时检查切削液浓度与过滤精度。若仍不达标,说明需要增加深孔镗或珩磨工序,用单工序硬扛精度要求并不经济。
深孔加工的效率提升,本质上是在排屑能力、刀具刚性与冷却供给三者之间找到匹配点,而不是单独追求某一项参数的极限。小直径超长孔优先考虑枪钻与高压内冷,中大直径大批量优先考虑内排屑与可转位结构,中等长径比的多品种场合用整体硬质合金钻配合加工中心更灵活。选型时把长径比、孔径、材料、批量、机床条件五项先列清楚,再对应刀具类别与参数分档,工艺方案的稳定性会比单纯堆参数更可靠。
点赞 0
反对 0
收藏 0