2026-09-28 11:09

刀具磨损对加工尺寸影响:外圆变大、内孔变小与补偿方法
2026-10-21 10:56200
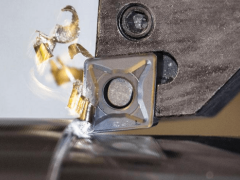
刀具磨损对加工尺寸影响,是数控车削、铣削、镗削等机械加工过程中需要重点关注的质量问题。刀具切削刃在持续切削时会受到摩擦、切削热和机械载荷作用,逐渐出现后刀面磨损、刃口钝化、刀尖圆弧变化等现象。刀具实际切削位置发生改变,切削力和加工过程中的弹性变形也可能随之变化,最终表现为工件外圆尺寸变大、内孔尺寸变小、锥度偏差、圆弧轮廓误差或尺寸波动。
需要注意,刀具磨损并不意味着所有加工尺寸都会按照同一方向变化。外圆变大、内孔变小,是常见的车削尺寸偏差表现,但实际结果还与刀具磨损部位、刀具安装方向、数控系统补偿方式、工件材料、切削参数及机床刚性有关。掌握尺寸偏差的形成机理,才能准确判断刀具是否需要补偿或更换。
一、刀具磨损为什么会影响加工尺寸?
1、刀具磨损会改变切削刃的实际位置。刀具切削刃原本按照编程轨迹切除工件材料,随着后刀面磨损带扩大、刃口变钝或刀尖局部崩损,实际参与切削的刃口形状与初始状态不同。即使机床仍然执行相同的坐标指令,工件最终形成的表面也可能出现尺寸偏差。
2、后刀面磨损会增加刀具与已加工表面的摩擦。切削刃后方的磨损区域与工件表面接触,可能产生附加摩擦力和切削热。刀具切削能力下降后,工件材料可能出现挤压、擦伤或局部弹性恢复,影响实际切除量。对于精加工工序,微小的切削位置变化也可能造成尺寸超差。
3、刀具磨损会改变切削力,进而引起刀具、工件和机床系统的弹性变形。车削细长轴时,工件可能在径向切削力作用下发生弯曲;内孔镗削时,镗杆悬伸较长,刚性不足容易产生挠曲和振动。切削结束后,弹性变形恢复,工件实际尺寸便可能偏离刀具运行轨迹所对应的理论尺寸。
4、刀具磨损还可能造成加工表面质量下降。刃口钝化、积屑瘤、微崩刃和振动会影响表面粗糙度及轮廓稳定性。测量时如果存在毛刺、表面划伤或局部波纹,尺寸读数也可能受到影响。因此,判断刀具磨损不能只看单个尺寸,还应结合表面质量、切削声音、切削负载和加工稳定性综合分析。
二、外圆车削时刀具磨损为什么容易导致外圆变大?
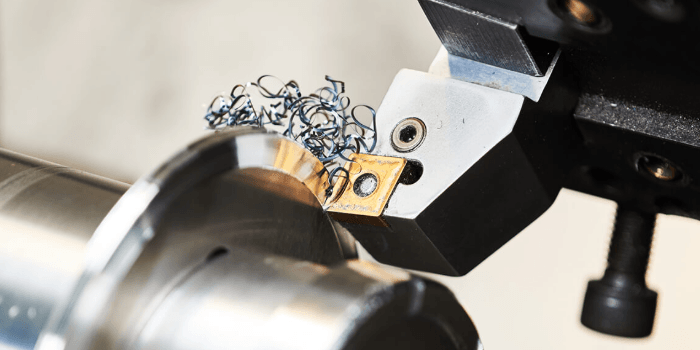
1、外圆车削的基本原理,是通过车刀沿工件轴向移动并控制径向切入量,去除工件外部材料。对于采用常规外圆车刀、刀具磨损后切削刃有效位置向工件外侧偏移的情况,实际切除深度可能减小,残留材料增多,最终外圆直径偏大。
2、以外圆精车为例,图纸要求工件直径为三十毫米,实际测量结果为三十点零二毫米,说明工件直径比目标值大零点零二毫米。此时不能直接将零点零二毫米全部认定为刀具磨损量,还需要排查刀具径向磨损、刀尖圆弧变化、工件受力变形、机床热漂移和测量误差等因素。
3、刀具磨损引起的外圆尺寸变化,通常会随加工数量增加而逐渐累积。批量加工时,刀具初始状态可能能够满足公差要求,但随着连续切削,尺寸逐渐向公差上限靠近。如果仅在首件加工后进行一次对刀,而没有进行过程测量,后续工件可能出现连续超差。
4、外圆变大并不是所有刀具磨损状态下都必然出现的结果。若刀尖发生崩损、切削刃局部缺失,或者刀具磨损引起切削力变化后导致工件与刀具发生不同方向的弹性变形,尺寸偏差可能呈现其他方向。遇到外圆尺寸突然变化,应优先检查刀尖完整性、装夹状态和切削振动,而不是仅调整刀具磨损补偿值。
三、内孔镗削时刀具磨损为什么可能导致内孔变小?
1、内孔镗削通过镗刀切削刃去除孔壁材料,使孔径达到设计尺寸。对于常见内孔镗削工况,刀具磨损或切削刃有效位置向孔内侧偏移时,镗刀实际切除量可能减小,孔壁残留材料增加,最终形成孔径偏小的情况。
2、内孔镗削对刀具刚性和排屑条件较为敏感。镗杆悬伸长度增加后,系统刚性通常会下降;切屑在孔内滞留或重复切削,也可能增加切削负载与局部温升。刀具磨损叠加镗杆挠曲后,实际加工轨迹可能偏离设定轨迹,导致孔径、圆度和圆柱度出现变化。
3、例如,某内孔设计直径为二十毫米,测量结果为十九点九八毫米,孔径偏小零点零二毫米。排查时应检查镗刀径向磨损、刀尖圆弧及刃口状态,同时确认镗杆悬伸、夹紧可靠性、冷却排屑和机床径向定位情况。只有确认尺寸偏差主要来自刀具位置变化,才适合通过径向磨损补偿进行修正。
4、内孔尺寸偏差也可能与工件材料的弹性恢复、孔壁加工硬化、刀具振动和测量方式有关。深孔、薄壁孔及高精度配合孔尤其需要关注加工过程中的动态变形。若孔径偏小同时伴随圆度不良或孔壁振纹,单纯增加镗刀补偿量可能无法解决问题。
四、刀具磨损对不同加工尺寸的影响表现
1、外圆尺寸偏差:外圆精车过程中,刀具有效切削位置变化可能造成外圆直径偏大或偏小。尺寸沿轴向逐渐变化时,还应检查刀具磨损不均匀、工件刚性、机床导轨与主轴状态,判断是否存在锥度误差。
2、内孔尺寸偏差:镗削过程中,刀具磨损、镗杆挠曲及振动可能使孔径偏离目标值。孔径偏小是常见现象,但不能仅凭测量结果认定刀具磨损,需要结合孔的圆度、圆柱度及加工过程进行分析。
3、轴向长度偏差:车削端面、台阶或槽时,刀尖磨损、刀具安装位置变化及轴向切削力可能影响端面位置和台阶长度。刀尖圆弧发生变化后,理论切削点与实际接触点之间的关系也可能改变。
4、锥面与圆弧轮廓偏差:锥面加工需要刀具沿多个方向形成连续轮廓,刀尖磨损可能改变实际轮廓位置。圆弧加工还受到刀尖圆弧半径补偿、插补轨迹和刀具姿态影响,磨损后可能出现圆弧半径偏差或轮廓连接不顺畅。
5、尺寸波动和表面质量异常:刀具磨损进入加速阶段后,切削力、温度和振动可能发生明显变化。工件尺寸不再稳定,表面粗糙度也可能恶化。若同批工件尺寸离散程度逐渐增大,应检查刀具磨损趋势,并确认机床热状态和装夹条件是否稳定。
五、刀具磨损补偿方法及操作要点
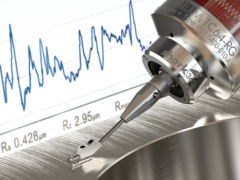
1、通过首件测量建立补偿基准。加工前应确认刀具几何尺寸、刀尖圆弧和对刀结果,完成首件后测量关键尺寸,并与图纸要求比较。测量应使用适合公差范围的量具,例如外径千分尺、内径量具或经校准的气动测量仪。对于精密尺寸,应关注量具分辨力、测量重复性及工件温度。
2、根据实际尺寸偏差调整刀具磨损补偿。数控车床通常将刀具几何补偿与磨损补偿分开管理,前者用于记录刀具初始位置,后者用于修正加工过程中的小幅尺寸变化。外圆尺寸偏大时,通常需要让刀具向增加切除量的方向修正;内孔尺寸偏小时,通常需要让镗刀向增加孔径的方向修正。具体补偿正负号应以机床坐标定义、刀具安装方向和控制系统说明为准。
3、区分径向补偿与直径补偿。部分数控车床的横向坐标以直径值显示,输入的补偿数值代表直径变化;另一些设置或操作界面可能按径向位移处理。若工件外圆直径需要减小零点零二毫米,在直径编程且补偿定义明确的情况下,刀具径向位置对应的调整量通常为零点零一毫米。实际输入前应核对系统设定,避免将径向值与直径值混淆。
4、采用小步调整、复测确认的方式进行补偿。补偿后应重新加工试切段或下一件工件,再次测量尺寸,确认偏差是否按预期方向变化。对于公差较紧的零件,不宜依据单次测量直接大幅修改补偿值。测量数据应记录刀具编号、加工数量、尺寸结果和补偿变化,便于识别尺寸漂移规律。
5、建立刀具磨损监测与定期换刀机制。批量生产可按加工数量、关键尺寸趋势、切削负载和刀具状态制定检查频次。若刀具磨损逐渐加剧,应根据实际测量结果进行补偿;当出现刃口崩损、异常振动、尺寸突然变化或补偿后仍无法稳定达标时,应停机检查并更换刀具。刀具寿命应以具体材料、刀具牌号、切削参数和质量要求为依据,不宜使用固定加工件数套用于所有工况。
六、如何区分刀具磨损、机床误差与工件变形?
1、观察尺寸变化趋势。刀具磨损通常表现为随加工数量增加而逐步发生的尺寸漂移;机床热变形可能与开机时间、主轴运行和环境温度有关;装夹或工件变形则可能表现为不同位置、不同夹紧状态下的尺寸差异。记录连续工件的测量结果,有助于区分这些因素。
2、检查刀具刃口与磨损状态。可在停机并确保安全的条件下检查刀尖、后刀面、切削刃和刀片夹紧状态。后刀面磨损带、局部崩刃、积屑瘤和刃口异常钝化,都可能影响尺寸稳定性。刀具检查应结合加工材料和刀具制造商提供的使用建议。
3、确认机床定位与重复定位状态。若更换新刀后尺寸仍持续偏差,应检查刀架定位、刀具安装、主轴跳动、机床热状态及坐标设定。必要时使用标准件、测量仪器或机床检测程序验证定位精度,避免将机床误差误判为刀具磨损。
4、排查工件装夹与测量因素。薄壁件和细长轴容易受到夹紧力、切削力和温度影响。测量前应清理工件表面,避免切屑、毛刺和油膜干扰;对温度敏感的精密零件,应尽量在稳定温度条件下测量。测量位置和测量方向也应保持一致。
七、减少刀具磨损引起尺寸超差的工艺措施
1、合理选择刀具材料与几何参数。刀具牌号、涂层、前角、后角、主偏角和刀尖圆弧半径应与工件材料、切削速度及加工方式相匹配。对于连续精加工,应兼顾刃口强度、耐磨性和切削稳定性,避免因刀具不适配而加快磨损。
2、控制切削速度、进给量和切削深度。切削速度过高可能加快热磨损,进给量过大可能增加切削负载和表面粗糙度,切削深度不合理则可能导致切削力波动。实际参数应依据刀具制造商推荐范围、工件材料性能、机床功率和工艺试验确定,不宜脱离具体条件给出统一数值。
3、改善冷却、润滑和排屑条件。切削液应根据材料、刀具及工艺要求合理使用,并保持供液稳定。内孔加工应特别关注切屑能否及时排出,避免切屑挤压孔壁或反复切削。若使用干式或微量润滑加工,应验证刀具寿命和尺寸稳定性是否满足生产要求。
4、提高装夹刚性并缩短不必要的刀具悬伸。刀具安装应保证夹紧可靠、伸出长度合理,镗杆应尽量采用适合孔径和深度的结构。工件装夹时,应避免夹紧力过大导致薄壁变形,同时减少切削过程中的振动和偏移。
5、将尺寸测量纳入加工过程控制。对尺寸公差较紧或加工数量较大的零件,可设置首件检验、定期抽检和关键尺寸趋势监控。发现尺寸持续向公差边界移动时,应及时确认刀具状态并修正工艺,避免等到成品超差后再进行批量返工。
以下是您可能还关注的问题与解答:
Q:刀具磨损一定会导致外圆变大、内孔变小吗?
A:不一定。这是常见的尺寸变化表现,但实际方向取决于刀具磨损位置、切削刃有效位置、刀具安装、切削力引起的变形以及数控系统补偿方式。尺寸异常时应结合具体加工方式进行判断。
Q:外圆直径超差零点零二毫米,刀具补偿应该输入多少?
A:如果确认超差主要由刀具径向位置引起,且数控车床横向坐标采用直径值编程,通常需要按直径变化量进行修正;若补偿栏按径向位移定义,所需位移可能是直径偏差的一半。应先核对系统补偿定义,再试切、测量并确认调整方向。
Q:刀具磨损补偿后,尺寸仍然不稳定怎么办?
A:应检查刀具是否存在崩刃或异常磨损,并排查工件装夹变形、机床热漂移、刀架定位、切削振动、切屑排出及测量重复性。补偿只能修正可预测的位置偏差,无法替代对异常工况的处理。
Q:什么时候应该更换刀具,而不是继续补偿?
A:当刀具出现明显崩刃、异常振动、表面质量恶化、尺寸漂移加快,或补偿后仍无法稳定满足公差时,应考虑更换刀具。刀具更换周期应结合加工材料、切削参数、实际磨损状态和质量要求制定。
刀具磨损对加工尺寸的影响,核心在于切削刃状态变化、切削力变化和加工系统变形之间的相互作用。外圆变大、内孔变小可作为常见故障现象的判断线索,但不能代替具体测量和工艺分析。通过规范对刀、合理设置磨损补偿、持续监测关键尺寸、优化切削参数及及时更换异常刀具,能够降低尺寸漂移风险,提升批量加工过程的稳定性。
点赞 0
反对 0
收藏 0