2026-09-28 11:09

机加工普通刀具与金刚石刀具性能差异及选型对比
2026-09-18 11:041380
机加工普通刀具和金刚刀具区别主要体现在刀具材料、硬度与耐磨性、适加工材料、切削速度、加工表面质量、使用成本以及应用场景等方面。普通刀具通常包括高速钢刀具、硬质合金刀具、陶瓷刀具等常见切削刀具,金刚石刀具则以金刚石作为主要切削材料,适用于有色金属、非金属硬脆材料以及对表面质量要求较高的精密加工。实际选型不能单纯按照刀具硬度判断,而应结合工件材料、加工余量、机床性能、切削参数和精度要求综合确定。
一、机加工普通刀具与金刚石刀具的基本区别
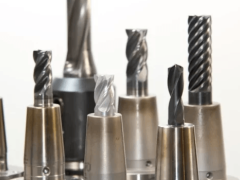
普通刀具属于机械加工中应用范围较广的一类刀具,常见材料包括高速钢、硬质合金和陶瓷等。不同材料的刀具在硬度、韧性、耐热性和耐磨性方面存在差异,其中硬质合金刀具在数控车削、铣削、钻削等加工工序中应用较为广泛。
金刚石刀具则利用金刚石材料极高的硬度和耐磨特性进行切削。根据制造工艺不同,可见天然金刚石刀具、聚晶金刚石刀具等类型。金刚石刀具通常用于铝合金、铜合金、石墨、碳纤维复合材料以及部分非金属材料的精密加工。
机加工普通刀具和金刚刀具区别并不是简单的“普通”和“高级”关系,而是材料体系和适用工况不同。普通刀具强调通用性、韧性与加工适应范围,金刚石刀具则更强调耐磨性、尺寸稳定性和精密切削能力。
二、刀具材料与硬度性能存在明显差异
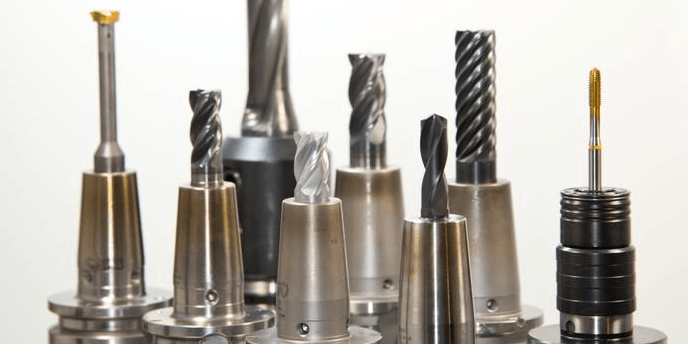
普通刀具中的高速钢具有较好的韧性和刃磨性能,适合复杂刀具以及部分低速切削场景。硬质合金刀具的硬度、耐热性和耐磨性高于高速钢,能够承受更高的切削速度,是现代数控加工中常用的刀具材料。
金刚石具有非常高的硬度和耐磨性,刀刃能够保持较好的几何形状稳定性。在适合的工件材料和切削条件下,金刚石刀具能够获得较长的耐用程度,并减少因刀刃快速磨损造成的尺寸变化。
需要注意的是,硬度高并不代表适用于所有机加工工况。金刚石材料虽然耐磨性能突出,但抗冲击能力和适用材料范围存在限制,遇到较强断续切削、严重振动或者不适合的铁基材料时,不能简单替代普通硬质合金刀具。
三、普通刀具和金刚石刀具适加工材料不同
普通硬质合金刀具具有较宽的材料适应范围,可以根据工件材料选择不同牌号和涂层,用于钢、铸铁、不锈钢、铝合金、铜合金以及部分高温合金等材料加工。高速钢刀具则常用于钻头、丝锥、铰刀等需要一定韧性的刀具结构。
金刚石刀具对工件材料具有较明显的选择性。在铝合金、铜合金等有色金属精加工中,金刚石刀具能够发挥较好的耐磨和表面质量优势。对于石墨、碳纤维复合材料、玻璃纤维复合材料以及部分高硬度非金属材料,也存在较多应用。
铁及铁基合金加工需要特别注意金刚石刀具的适用性。金刚石中的碳元素与铁在高温摩擦条件下存在化学作用问题,可能加速刀具磨损,所以钢件、铸铁等常规铁基材料通常仍采用硬质合金、陶瓷、立方氮化硼等更匹配的刀具材料。
四、切削速度与加工参数如何区别选择
普通刀具的切削参数需要根据刀具材料、工件材料、刀具直径、刀具结构、机床刚性和冷却条件确定。以硬质合金铣刀为例,铝合金加工通常可以采用相对较高的切削速度,而钢件加工则需要结合硬度、牌号和涂层性能确定合理参数。
金刚石刀具在有色金属和非金属材料精加工中通常可以采用较高的切削速度,但具体参数不能脱离刀具结构和设备主轴性能单独确定。特别是金刚石车刀常用于高精度车削,对机床主轴回转精度、进给运动稳定性和刀具安装精度都有较高要求。
参数选择应以刀具制造商提供的推荐范围为基础,再结合实际工况进行试切。切削速度、每齿进给量、切削深度和冷却方式之间存在关联,不能因为采用金刚石刀具就直接提高所有切削参数。
五、加工表面质量与尺寸稳定性对比
金刚石刀具的优势之一是刀刃能够加工出较好的表面质量。对于铝合金镜面加工、铜合金精加工、光学零件相关有色金属加工以及部分非金属材料加工,合理设计的金刚石刀具可以降低切削过程中形成的毛刺、积屑瘤和表面划痕。
普通刀具同样能够实现较高的加工精度,但需要根据加工阶段合理选择刀具材料、刃口结构和切削参数。粗加工通常更关注材料去除效率和刀具抗冲击能力,精加工则更关注刀具磨损、刃口状态和机床运动精度。
对于精密加工而言,刀具本身只是影响表面质量的一项因素。主轴跳动、刀柄径向跳动、机床热变形、工件装夹变形、切削振动和冷却条件都会影响最终尺寸及表面粗糙度,不能将加工质量差异全部归因于刀具材料。
六、刀具耐磨性与使用寿命如何比较
在适合的加工材料和工况下,金刚石刀具具有较高的耐磨性,特别是在连续切削有色金属和部分非金属材料时,刀刃磨损速度可以得到较好的控制。刀具磨损减缓后,加工过程中尺寸漂移也有利于控制。
普通刀具的磨损速度与刀具材料、工件硬度、切削温度、切削速度和冷却润滑条件密切相关。例如硬质合金刀具在加工钢件时可能发生后刀面磨损、崩刃、积屑瘤和热磨损等现象,需要根据磨损状态及时调整加工参数或更换刀具。
金刚石刀具也不是不会磨损。实际加工中仍可能出现磨粒磨损、微崩刃、刃口钝化和化学磨损等情况。对于高精度加工,应通过定期检测刀刃状态、工件尺寸和表面粗糙度判断刀具是否达到更换或修磨条件。
七、刀具成本与综合加工成本分析
从单把刀具采购成本来看,金刚石刀具通常高于常见高速钢和硬质合金刀具,尤其是高精度金刚石车刀,其刀刃制造、研磨和检测工艺要求较高。
普通刀具的优势在于规格丰富、供应渠道广,适合大多数常规机械加工任务。对于批量生产中的钢件、铸铁件和一般结构件,采用匹配的硬质合金刀具通常更容易建立稳定的加工工艺。
金刚石刀具虽然初始投入较高,但在适合的连续精加工场景中,可以从刀具寿命、减少换刀次数、降低尺寸漂移以及改善表面质量等方面计算综合成本。实际经济性应按照单件加工成本进行核算,而不能只比较单把刀具价格。
八、普通刀具与金刚石刀具选型方法
1、根据工件材料选刀具。如果主要加工钢、铸铁、不锈钢等铁基材料,应优先在硬质合金、陶瓷或其他适用刀具材料中选择;如果主要加工铝合金、铜合金、石墨等材料,可以进一步评估金刚石刀具。
2、根据加工工序选择。粗加工需要较强的抗冲击能力和稳定的材料去除能力,刀具应具有足够的韧性;精加工更加关注刃口锋利程度、刀具磨损和尺寸保持能力,金刚石刀具在部分精密加工场景具有应用价值。
3、根据机床条件选择。金刚石刀具要发挥精密加工能力,对机床主轴精度、导轨运动精度、进给稳定性以及刀具装夹状态都有要求。如果机床本身存在明显振动或主轴跳动,仅更换金刚石刀具并不能解决加工质量问题。
4、根据批量和成本选择。小批量常规加工通常需要考虑刀具通用性和采购成本;大批量高精度加工则可以通过刀具寿命、换刀频率、加工节拍和废品率等指标计算综合经济性。
九、不同加工场景下的刀具匹配建议
铝合金精密车削是金刚石刀具较典型的应用场景之一。对于要求较高表面质量和尺寸稳定性的铝合金零件,可以结合工件结构、余量和机床精度评估金刚石车刀。若属于普通铝合金结构件加工,硬质合金刀具同样能够满足大量生产需求。
石墨电极加工对刀具耐磨性和刃口状态较为敏感,金刚石涂层刀具或聚晶金刚石刀具可以根据加工方式进行选择。实际使用时还要重视粉尘处理、刀具悬伸量和主轴转速稳定性。
碳纤维复合材料加工容易出现毛刺、分层和纤维拉出等问题,刀具几何结构和刃口状态对加工质量影响较大。此类场景可以评估金刚石涂层刀具或金刚石类刀具,但具体选择需要结合材料铺层结构、加工方向和刀具规格确定。
钢件和铸铁件的常规车削、铣削加工则更多采用硬质合金等刀具材料。面对淬硬钢等高硬度材料,还应根据硬度范围和加工方式选择适合的超硬刀具,而不能直接按照“金刚石硬度高”这一因素进行替换。
十、普通刀具和金刚石刀具使用中的注意事项
刀具装夹精度会直接影响加工状态。无论使用普通刀具还是金刚石刀具,都需要控制刀柄、刀杆和刀具安装后的径向跳动,精密加工时尤其需要检查刀尖位置与主轴回转中心之间的关系。
刀具悬伸量应尽量与加工深度相匹配。悬伸过长会降低刀具系统刚性,容易产生振动,精密加工中还可能导致表面纹路和尺寸波动。对于小直径刀具或深腔加工,更需要综合考虑刀具直径、悬伸比和切削负荷。
冷却润滑方式也应与工件材料和刀具材料相匹配。铝合金加工需要关注积屑瘤和排屑问题,石墨加工需要重点处理粉尘,连续精加工则需要保持切削区域状态稳定。具体冷却方式应遵循刀具制造商技术文件和机床工艺条件。
十一、机加工普通刀具和金刚刀具区别如何判断
判断两类刀具是否适合某项加工任务,可以建立“材料—精度—效率—设备—成本”的评价关系。工件材料决定刀具材料的基本适用范围,加工精度决定刃口和刀具系统的要求,设备条件决定刀具性能能否充分发挥,生产批量则影响刀具综合经济性。
如果加工任务以普通钢件、铸铁件粗加工和半精加工为主,重点通常放在刀具抗冲击性、耐磨性和加工效率;如果是铝合金、铜合金、石墨等材料的高质量精加工,则可以进一步评估金刚石刀具的使用价值。
选型过程中还需要区分“金刚石刀具”和“金刚石涂层刀具”。两者的结构和使用特点并不完全相同,不能仅看到刀具名称中包含金刚石就认为性能和适用范围一致。应以刀具结构、金刚石材料类型、涂层或刀片形式以及制造商推荐工况为判断依据。
以下是您可能还关注的问题与解答:
Q:金刚石刀具可以加工钢吗?
A:通常不建议将普通金刚石刀具作为钢件常规加工刀具。高温切削条件下金刚石与铁基材料之间存在化学作用,可能加快刀具磨损。钢件加工应根据材料硬度和工艺要求选择硬质合金、陶瓷或其他适用刀具。
Q:普通硬质合金刀具和金刚石刀具哪个更耐磨?
A:在适合的加工条件下,金刚石材料具有更高的硬度和耐磨性能,但耐磨性需要结合具体工件材料和切削环境判断。金刚石刀具并不适用于所有工件,因此不能只用耐磨性一个指标进行选择。
Q:铝合金加工一定要使用金刚石刀具吗?
A:不一定。普通铝合金加工可以采用合适的硬质合金刀具,满足常规尺寸和表面质量要求。对于高光洁度、高尺寸稳定性或长时间连续精加工,可以根据机床和工件要求评估金刚石刀具。
Q:金刚石刀具适合粗加工吗?
A:多数情况下,金刚石刀具更适合稳定的精加工和高质量表面加工。粗加工切削余量大、冲击负荷高,对刀具韧性和抗冲击能力要求较高,需要根据具体工件材料和加工方式判断是否适用。
Q:选择机加工刀具时主要看哪些参数?
A:需要关注刀具材料、刀具直径、刃数、前角、后角、螺旋角、刀尖圆弧半径、悬伸长度、推荐切削速度、进给量和切削深度等,同时结合工件材料、机床功率、主轴转速和加工精度确定最终方案。
机加工普通刀具和金刚刀具区别主要集中在材料特性、适加工材料、耐磨性能、加工质量、设备要求和综合成本等方面。普通刀具具有较宽的通用加工范围,金刚石刀具则更适合部分有色金属和非金属材料的精密加工。实际选型应围绕工件材料和加工工艺展开,并结合机床刚性、主轴精度、切削参数、生产批量以及刀具寿命进行综合判断,以达到加工质量与生产成本之间的合理平衡。
点赞 0
反对 0
收藏 0