2026-10-16 15:51

磨床功率范围及不同型号磨床电机功率配置详解
2026-09-17 10:071240
磨床功率范围与磨床类型、砂轮规格、加工尺寸、切削负荷以及主轴转速等因素密切相关。普通平面磨床的主电机功率通常处于数千瓦级,小型工具磨床可能采用更低功率配置,而大型外圆磨床、无心磨床以及重型磨床则可能配置更高功率的砂轮主轴电机。判断磨床功率不能只看电机铭牌,还需要结合砂轮直径、砂轮线速度、工件尺寸和磨削方式分析。本文从磨床功率范围、电机配置、不同机型差异以及功率选择方法等方面进行说明。
一、磨床功率范围主要由哪些参数决定
磨床功率并不是一个固定数值,而是根据设备结构和加工任务确定的。影响磨床功率配置的核心因素包括砂轮主轴功率、进给系统功率、液压系统功率以及冷却系统功率,其中砂轮主轴电机通常是整机功率配置中需要重点关注的部分。
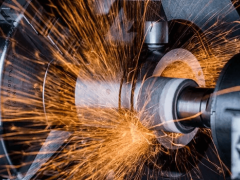
砂轮在磨削过程中需要克服砂轮与工件之间的磨削阻力。磨削深度增加、横向进给量增大、工件材料硬度提高时,磨削负荷通常会随之增加,对主轴电机输出能力提出更高要求。对于连续磨削工况,还需要考虑电机的持续运行能力和散热条件。
砂轮直径和转速同样会影响主轴设计。常见磨削砂轮线速度可达到约每秒二十至三十五米,高速磨削设备的砂轮线速度还会进一步提高。砂轮尺寸、允许线速度和主轴转速需要按照砂轮制造商规定进行匹配,不能仅通过提高电机功率来扩大加工能力。
二、不同类型磨床的功率范围有什么区别
不同磨床的结构和加工对象差异较大,对电机功率的需求也存在明显区别。实际设备配置会因规格、制造商、主轴结构和自动化程度产生变化,下列范围适合作为常规选型时的参考,而不是固定标准。
小型工具磨床、刀具磨床通常采用较小功率的砂轮主轴电机,常见配置大致在零点四至三千瓦范围。这类设备主要用于刀具刃磨、小型零件修磨和工具加工,磨削区域较小,单位时间内的材料去除量相对有限。
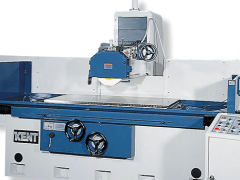
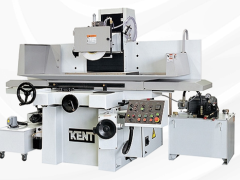
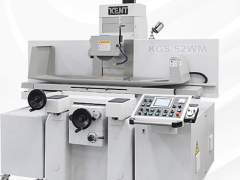
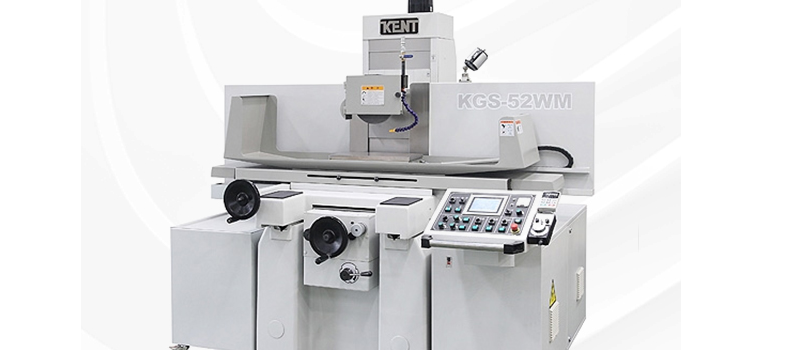
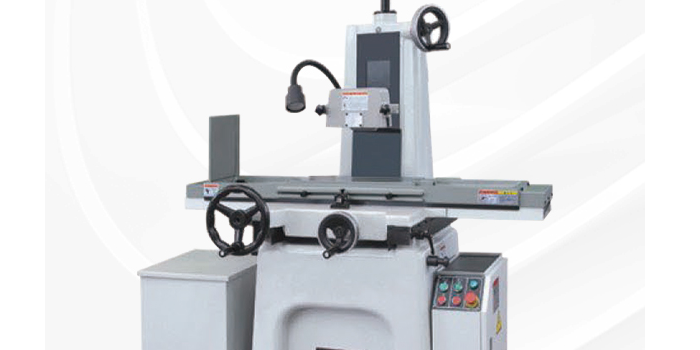
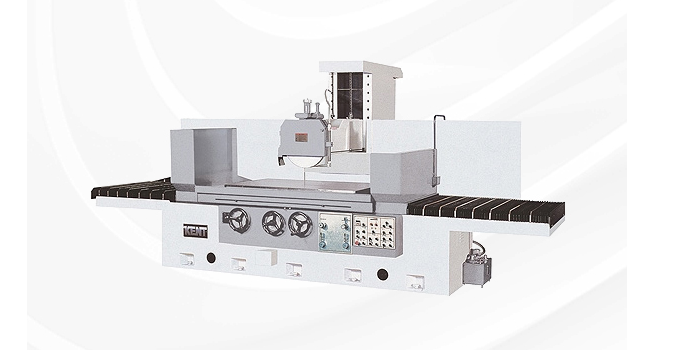
平面磨床的功率范围与工作台尺寸和砂轮规格关系较大。小型平面磨床的砂轮主轴电机可能采用约一点五至五点五千瓦配置,中型设备常见约三至十五千瓦,大规格平面磨床则可能采用更高功率的主轴电机。设备工作台越大、砂轮直径越大且需要较高材料去除率时,通常需要更充足的主轴功率储备。
外圆磨床通常需要根据最大磨削直径、工件长度、砂轮尺寸和磨削方式确定主轴功率。普通外圆磨床砂轮主轴电机常见为数千瓦至十几千瓦,大型外圆磨床或重型磨削设备的主轴功率可能达到数十千瓦。若设备同时承担端面磨削、深切磨削等较高负荷工况,功率配置还需要结合具体加工参数计算。
无心磨床通常具有连续送料和连续磨削特点,对砂轮主轴的持续输出能力要求较高。普通无心磨床的砂轮主轴电机可能处于十千瓦左右至数十千瓦范围,大规格设备的功率配置还会进一步提高。导轮电机、送料机构以及冷却系统也会形成额外装机功率。
三、磨床电机功率配置应重点看主轴功率
磨床总装机功率与砂轮主轴电机功率不是同一个概念。设备铭牌上的总功率通常还包含液压泵电机、冷却泵电机、进给电机、润滑系统以及其他辅助设备,因此选购磨床时需要区分主轴电机功率和整机装机功率。
砂轮主轴电机直接影响磨削过程中的能量输出能力。对于普通磨削加工,如果实际磨削负荷较低,主轴电机不需要长期处于额定功率附近运行。若长期进行大切深、高进给量或者高硬度材料磨削,则需要结合磨削功率需求检查电机是否具有足够的功率余量。
进给电机的功率通常明显低于砂轮主轴电机,因为工作台往复、砂轮进给等运动所需功率与砂轮切削过程的功率需求不同。数控磨床还可能采用多个伺服驱动轴,各轴电机功率需要根据负载、移动速度、加速度以及定位要求分别确定。
冷却泵功率同样属于磨床装机功率的一部分。磨削过程中会产生较多热量,合理的冷却液流量有助于控制工件和砂轮区域温升。冷却泵的实际功率通常根据流量、扬程和管路阻力确定,不宜简单按照主轴功率比例估算。
四、磨床功率范围与加工材料及磨削参数的关系
磨床功率配置需要与工件材料相匹配。普通碳钢、合金钢、不锈钢、铸铁以及硬质合金等材料的磨削特性不同,砂轮磨料、粒度、硬度和结合剂选择也会影响磨削负荷。
磨削深度是影响功率需求的重要工艺参数。较小磨削余量通常采用较浅切深和较小进给量,主轴负荷相对较低;当需要快速去除较多材料时,磨削深度和进给量提高,单位时间材料去除量增加,所需磨削功率也会相应增加。
砂轮线速度也需要与砂轮材质及规格匹配。砂轮运行速度提高后,主轴转速和主轴系统的机械负荷会发生变化。实际应用中必须以砂轮允许工作速度、主轴结构以及设备制造商规定为依据,不能单纯通过提高转速来追求加工效率。
磨削液、砂轮修整状态以及砂轮堵塞程度也会影响实际负荷。砂轮变钝或者发生堵塞后,磨削力可能上升,电机负载随之增加。因此,同一台磨床在不同砂轮状态和加工参数下,实际功率消耗可能存在较大差异。
五、如何根据磨削工况选择合适的磨床功率
选择磨床功率时,应先明确工件尺寸和加工方式,包括工件最大长度、最大直径、磨削宽度、加工余量以及生产节拍等信息。对于平面磨床,还需要关注工作台尺寸和砂轮覆盖宽度;对于外圆磨床,则需要关注最大磨削直径和工件长度。
设备选型还需要确定主要磨削材料和目标表面质量。例如精磨通常以较小余量和较低材料去除率为主要特征,对功率的瞬时需求可能不高;粗磨则需要较大的材料去除量,更应关注主轴电机的持续负载能力。
实际选型不能只比较电机功率数值。主轴刚性、主轴轴承结构、砂轮规格、机床导轨精度、冷却能力以及数控系统配置都会影响磨床的实际加工能力。两台主轴功率相同的磨床,由于机械结构和工艺配置不同,实际适用工况也可能存在差异。
对于连续生产工况,还需要检查电机负载率和热平衡。电机长期接近额定功率运行时,对散热和驱动系统提出更高要求。合理的功率配置通常需要在满足加工负荷的基础上保留适当余量,同时避免单纯为了追求大功率而造成设备能耗和采购成本增加。
六、磨床功率不足和功率过大的表现
磨床主轴功率不足时,在较大磨削负荷下可能出现主轴转速下降、电机负载升高、加工节拍受到限制等现象。如果持续处于高负荷状态,还可能造成电机发热增加。数控设备通常可以通过驱动系统监测电流、负载率等信息辅助判断主轴工作状态。
功率过大的磨床并不意味着所有加工任务都会获得相应的加工效果。磨削质量还受到机床刚性、主轴精度、砂轮特性、冷却条件和工艺参数影响。如果机械结构和工艺系统没有同步匹配,仅提高电机功率并不能直接解决振动、烧伤、尺寸超差等加工问题。
判断功率是否合适,应将主轴负载、电机温升、砂轮状态、工件表面质量和加工效率结合起来分析。对于已经投入使用的设备,可以通过记录不同工况下的主轴负载变化,为后续工艺参数优化和设备选型提供依据。
七、磨床功率范围常见配置如何理解
从工业设备的常见配置来看,小型磨床可能采用不足一千瓦至数千瓦级电机,中型平面磨床和外圆磨床通常采用数千瓦至十几千瓦级主轴电机,大型磨床和连续生产型无心磨床可能采用数十千瓦级主轴驱动。具体数值必须结合设备规格书和制造商配置确认。
需要注意的是,磨床的总装机功率往往高于砂轮主轴电机功率。例如一台设备配置十千瓦主轴电机,并不代表整机输入功率就只有十千瓦,还需要叠加液压、冷却、润滑、进给和控制系统等辅助设备的功率需求。
对于同一类型磨床,不同工作台尺寸、砂轮直径、加工宽度和自动化配置都可能导致电机规格发生变化。因此,在进行设备采购、电气容量设计或车间配电规划时,应以设备制造商提供的额定功率、最大输入功率和电气技术参数为准。
以下是您可能还关注的问题与解答:
Q:普通平面磨床的主轴电机一般多大功率?
A:普通平面磨床的主轴电机常见为数千瓦级,小型设备可能采用约一点五至五点五千瓦,中型设备可能达到三至十五千瓦,大型设备则可能采用更高功率。具体配置与砂轮尺寸、工作台规格和磨削负荷有关。
Q:磨床功率越大,加工效率就越高吗?
A:不一定。加工效率还受到砂轮性能、主轴刚性、磨削深度、进给量、冷却条件和工件材料等因素影响。电机功率只是设备加工能力中的一个参数。
Q:磨床总功率和主轴电机功率有什么区别?
A:主轴电机功率主要对应砂轮旋转驱动,整机总功率还可能包含液压泵、冷却泵、进给电机、润滑系统和其他辅助设备的功率。
Q:选择磨床时应该重点看哪些功率参数?
A:建议重点查看砂轮主轴电机额定功率、主轴最高转速、砂轮规格、整机装机功率以及实际加工工况。对于连续生产设备,还需要关注主轴持续负载能力和冷却系统配置。
磨床功率范围通常覆盖从小型设备的低功率配置到大型磨床的数十千瓦级配置,实际数值没有脱离设备规格和加工工况单独讨论的意义。进行磨床选型时,应将主轴功率、砂轮尺寸、工件材料、磨削深度、进给速度、冷却能力以及设备刚性综合考虑,以设备制造商提供的技术参数和实际工艺需求作为功率配置依据。
点赞 0
反对 0
收藏 0