2026-10-16 15:51

磨床种类分类及各类磨床核心优势与应用场景解析
2026-09-10 11:341700
磨床是机械加工中用于获得较高尺寸精度和表面质量的重要机床,主要通过砂轮或其他磨具对工件表面进行微量切削。根据加工对象、砂轮运动方式和工件结构不同,磨床可分为平面磨床、外圆磨床、内圆磨床、无心磨床、工具磨床、坐标磨床、螺纹磨床以及曲轴磨床等类型。不同磨床的优势并不相同,有的适合平面精加工,有的针对轴类外圆,有的适合孔内表面加工,还有一些设备专门用于刀具、螺纹和高精度复杂轮廓加工。选择磨床时,应结合工件形状、尺寸范围、材料硬度、加工余量、精度要求和生产批量进行判断。
一、平面磨床的优势与典型应用场景
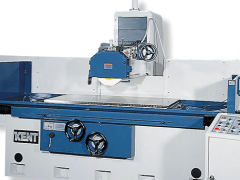
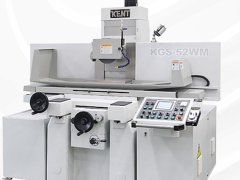
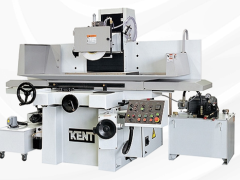
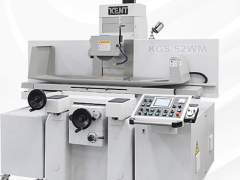
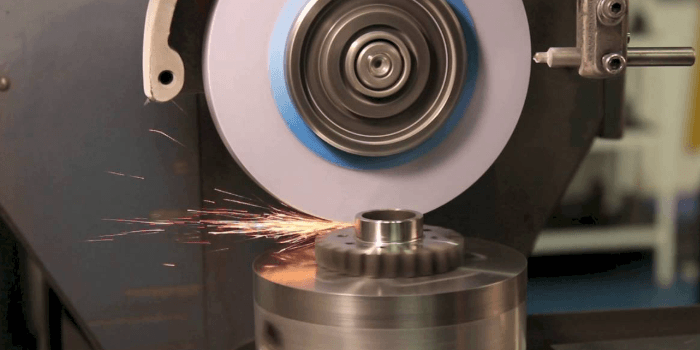
平面磨床主要用于加工工件的平面、台阶面以及与平面相关的端面结构,常见结构包括卧轴矩台平面磨床和立轴矩台平面磨床。其加工过程中,砂轮高速旋转并与工件表面产生相对运动,通过较小的磨削深度逐步去除材料。
平面磨床的主要优势在于平面加工稳定、尺寸控制方便,适用于模具零件、机械底座、导轨板、量具零件以及各种板类和块状零件。对于经过铣削后仍需要进一步提高平面精度和表面质量的工件,平面磨削能够有效改善加工表面状态。
普通精密平面磨削的磨削深度通常较小,单次进给量需要结合砂轮粒度、工件材料和机床刚性确定。加工过程中还需要控制砂轮修整状态和冷却条件,避免砂轮堵塞、烧伤以及表面波纹等问题。
二、外圆磨床的优势与轴类零件应用
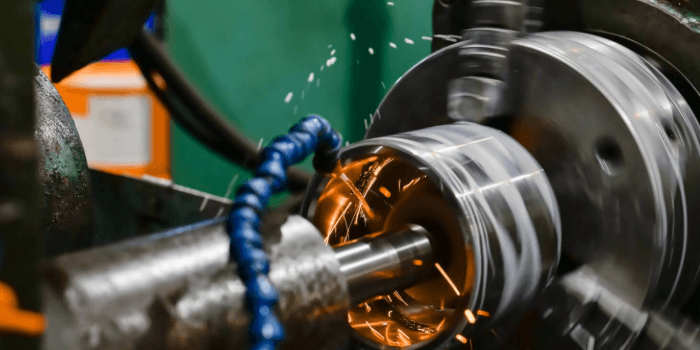
外圆磨床主要用于轴类、套类和盘类零件的外圆、圆锥面以及端面磨削。根据工件装夹和加工方式不同,可以采用纵向磨削、切入磨削等工艺。工件通常通过顶尖、卡盘或其他夹持方式定位,砂轮对外圆表面进行精密加工。
外圆磨床的核心优势是适合控制轴类零件的外径尺寸、圆度、圆柱度和表面质量。对于轴承轴颈、传动轴、主轴以及精密套筒等零件,外圆磨削能够在较小加工余量下实现精细尺寸控制。
外圆磨削对砂轮选择、工件转速、砂轮线速度、进给量和冷却方式都有较高要求。实际参数需要根据工件材料、硬度、砂轮规格和设备能力确定。对于淬硬钢等材料,磨削过程中尤其需要关注磨削热,避免产生磨削烧伤和残余应力变化。
三、内圆磨床的优势与孔加工场景
内圆磨床主要用于加工工件内部圆柱孔、圆锥孔以及相关内表面。由于砂轮需要进入工件孔内进行磨削,因此设备通常采用细长磨削主轴和尺寸适配的砂轮结构。
内圆磨床的优势在于能够对已经完成粗加工的孔进行精密修整,改善孔径尺寸、圆度和表面粗糙度。轴承座孔、齿轮内孔、套筒内孔以及液压元件精密孔等零件,都可能采用内圆磨削进行精加工。
内孔磨削时需要特别关注砂轮直径、磨削主轴刚性、孔深与孔径比例以及排屑和冷却条件。对于深孔或小孔加工,磨削主轴容易受到刚性和散热条件限制,需要选择与孔结构匹配的专用设备和工艺。
四、无心磨床的优势与批量加工特点
无心磨床与普通外圆磨床的主要区别在于工件通常不需要采用顶尖或卡盘进行轴向中心定位,而是由砂轮、导轮和托板共同形成磨削与支撑关系。工件在磨削过程中能够连续通过磨削区域。
无心磨床的突出优势是适合批量加工圆柱形零件,生产连续性较好。销轴、滚针、轴套、活塞杆以及其他具有圆柱外表面的零件,都可以根据尺寸和工艺要求采用无心磨削。
无心磨削主要分为贯穿磨削、切入磨削等方式。贯穿磨削适合长度和外形条件适宜的圆柱形零件连续加工,切入磨削则适合具有台阶、凸肩等结构的工件。设备调节时需要合理控制导轮倾角、导轮速度、砂轮修整量和工件支撑高度,否则容易产生圆度误差、锥度误差和表面振纹。
五、工具磨床的优势与刀具加工场景
工具磨床主要用于各种刀具的刃磨、修整和几何角度加工,适用于车刀、铣刀、钻头以及部分专用刀具。设备通常具有较灵活的工作台、砂轮架或刀具定位机构,可以根据刀具结构调整磨削位置和角度。
工具磨床的主要优势是加工对象灵活,适合刀具刃口修磨以及特定刀具几何参数调整。对于生产现场需要重复修磨的刀具,通过规范的定位和磨削工艺可以恢复一定的刃口状态,延长刀具的使用周期。
刀具磨削过程中需要重点控制前角、后角、刃带宽度以及刃口状态。不同刀具材料和工件材料对应的刀具几何参数存在差异,不能简单采用相同角度进行修磨。高速钢刀具和硬质合金刀具在砂轮选择和磨削方式方面也存在明显区别。
六、坐标磨床的优势与高精度孔加工
坐标磨床主要面向高精度孔、孔系以及复杂轮廓的精密磨削加工。设备通过高精度工作台和磨削主轴实现微量材料去除,常用于模具、精密夹具以及具有高精度孔系要求的零件。
坐标磨床的优势在于适合处理孔的位置精度、孔径尺寸以及复杂内轮廓等要求较高的加工任务。对于普通钻削、铰削难以满足的高精度孔加工,可以根据工件结构采用坐标磨削进行进一步加工。
坐标磨削对设备环境、温度稳定性、工件定位以及砂轮修整状态较为敏感。实际加工过程中需要控制热变形和振动,并通过精密测量手段确认孔径、位置度和相关几何精度。
七、螺纹磨床的优势与精密螺纹加工
螺纹磨床主要利用成形砂轮或其他螺纹磨削方式加工精密螺纹,可以用于外螺纹和内螺纹的精加工。与普通车削螺纹相比,螺纹磨削适用于已经经过热处理或对螺纹精度、表面质量要求较高的零件。
螺纹磨床的优势主要体现在螺距、牙型和螺纹尺寸的精密控制。精密丝杠、螺纹量具以及部分高精度传动零件可以采用螺纹磨削工艺。加工前需要根据螺纹规格选择合适的砂轮,并进行准确修整。
螺纹磨削过程中需要控制砂轮修整精度、工件旋转运动和磨削参数。对于精密螺纹,还需要通过专用螺纹量具或三坐标测量等方法对相关尺寸和几何精度进行检测。
八、曲轴磨床的优势与复杂轴类零件加工
曲轴磨床属于针对曲轴结构设计的专用磨床,主要用于曲轴主轴颈、连杆轴颈以及相关端面和过渡区域的精加工。由于曲轴具有多个偏心轴颈,普通外圆磨床难以直接完成完整加工,需要采用专门的定位和运动机构。
曲轴磨床的优势在于能够针对曲轴偏心结构进行专门磨削,并通过机床运动关系控制不同轴颈的位置和尺寸。汽车发动机、工程机械动力系统以及其他往复式机械中的曲轴,都可能采用此类设备进行精加工。
曲轴磨削需要重点控制轴颈直径、圆度、圆柱度、轴颈位置以及过渡圆角等指标。磨削过程中如果冷却不足或砂轮状态异常,容易导致轴颈表面出现烧伤、振纹等缺陷,因此需要对砂轮修整和冷却系统进行严格管理。
九、不同类型磨床的优势如何选择
磨床选择不能只看设备名称,而应从工件形状和加工要求入手。平面零件通常优先考虑平面磨床,轴类外圆可以考虑外圆磨床,内孔加工对应内圆磨床,标准圆柱形零件的大批量连续加工可以考虑无心磨床,刀具修磨则更适合工具磨床。
如果零件具有高精度孔系、复杂内轮廓或高精度螺纹,则需要考虑坐标磨床或螺纹磨床。对于具有偏心轴颈的曲轴类零件,则需要采用曲轴磨床等专用设备。工件尺寸、材料硬度和热处理状态也会影响设备选择。
生产批量也是重要判断因素。单件或小批量生产更关注设备通用性和调整便利性,大批量生产则更关注自动上下料、连续加工能力、节拍稳定性以及工装适配。对于精度要求较高的加工任务,还需要考虑机床定位精度、主轴精度、热稳定性和测量条件。
以下是您可能还关注的问题与解答:
Q:磨床都有哪几种主要类型?
A:常见磨床包括平面磨床、外圆磨床、内圆磨床、无心磨床、工具磨床、坐标磨床、螺纹磨床和曲轴磨床等。不同类型对应不同工件结构和加工表面。
Q:平面磨床和外圆磨床有什么区别?
A:平面磨床主要加工平面和相关端面,适合板类、块状和模具类零件;外圆磨床主要加工轴类零件的外圆、圆锥面和端面,更适合轴、套和盘类零件。
Q:无心磨床有什么优势?
A:无心磨床不依靠传统顶尖或卡盘进行中心定位,工件可以在砂轮、导轮和托板形成的加工区域内连续通过,适合圆柱形零件的大批量加工。
Q:磨床主要加工什么材料?
A:磨床可以加工钢、铸铁、硬质合金以及部分有色金属等材料,具体适用范围取决于砂轮磨料、结合剂、工件硬度和设备工艺能力。淬硬钢等难切削材料经常采用磨削进行精加工。
Q:磨床加工精度一般受哪些因素影响?
A:主要与机床本体精度、砂轮状态、修整质量、装夹定位、磨削参数、冷却条件、工件材料以及环境温度等因素有关。精密磨削还需要关注机床热变形和测量误差。
Q:选择磨床时应该重点看哪些参数?
A:需要重点考虑最大工件尺寸、磨削直径或平面尺寸、工作台行程、砂轮尺寸、主轴转速、机床精度、允许工件重量以及自动化配置等,同时结合实际工件材料、加工余量和生产批量进行综合判断。
磨床的种类不同,对应的加工优势和适用场景也存在明显差异。平面磨床侧重平面精加工,外圆磨床适合轴类外圆,无心磨床适合圆柱零件连续加工,内圆磨床针对孔内表面,工具磨床服务于刀具修磨,坐标磨床和螺纹磨床则面向精度要求较高的专用加工任务。实际选型应围绕工件结构、尺寸、材料、精度、表面质量和生产批量确定,而不是单纯按照设备名称进行判断。合理匹配磨床类型与工艺要求,才能使设备能力与实际生产需求保持一致。
点赞 0
反对 0
收藏 0