2026-10-19 10:12

如何确保数控车床正常使用和寿命?日常保养与关键部件维护
2026-10-23 14:0530
数控车床的正常使用和使用寿命,取决于操作规范、日常保养、关键部件维护、加工负荷控制以及故障处理是否及时。主轴、导轨、滚珠丝杠、刀塔、液压与润滑系统等部件长期承受旋转、移动、切削载荷和温度变化,如果维护不到位,容易出现精度下降、异常振动、定位偏差、刀具寿命缩短或设备停机。要保持数控车床稳定运行,应建立班前检查、运行监控、定期维护和故障记录相结合的管理流程,并根据设备说明书与实际工况制定维护周期。
一、数控车床正常使用与寿命管理的基本原则
数控车床属于精密机电设备,寿命不仅指设备能否继续运转,还包括其在规定加工范围内维持精度、稳定性和安全性的能力。设备即使仍能加工,也可能因主轴磨损、导轨状态变化或热变形而逐渐失去精度保持能力。
日常管理应重点遵循以下原则:
按规定操作:严格执行开机、回零、装夹、对刀、程序验证、加工和停机流程,不擅自修改关键参数或绕过安全联锁。
保持清洁:及时清除切屑、油污和冷却液残留,防止污染物进入导轨、丝杠、刀塔和电气系统。
保证润滑与冷却:使用设备指定的润滑介质和冷却液,保持规定液位、供液状态及清洁度。
控制加工负荷:根据工件材料、刀具、机床刚性和工艺要求选择切削参数,避免长期超负荷或不稳定切削。
及时处理异常:出现异响、振动、温升异常、报警或尺寸偏差时,应暂停并查明原因,避免故障扩大。
二、开机前检查:降低设备启动与加工风险
1. 检查电源、控制系统和安全装置
开机前应确认供电状态正常,控制柜、操作面板和电缆外观无明显损伤。启动设备后,检查控制系统是否完成初始化,是否出现未处理的报警信息。
急停按钮、防护门联锁和其他安全装置应按照设备规程确认功能正常。不得为了提高操作便利性而拆除防护装置、短接联锁或在安全条件不满足时强行启动设备。
2. 检查润滑、液压和冷却系统
确认润滑油箱、液压油箱和冷却液箱处于设备规定状态,检查管路、接头及泵体有无明显泄漏。若设备设有自动润滑装置,应确认其工作状态和报警信息正常。
液位正常并不代表介质状态合格。长期使用的润滑油或冷却液可能受到切屑、杂质、水分或其他污染影响,应结合设备要求和维护记录检查其清洁度及更换情况。
3. 检查工件、夹具和刀具装夹
工件应按照工艺要求可靠装夹,确认夹爪、卡盘、顶尖或其他夹持装置没有明显损伤。装夹时应避免夹紧力过大导致薄壁工件变形,也应防止夹持不足引起工件松动或甩出。
刀具、刀柄和刀片应安装牢固,刀尖位置与刀具补偿设置应正确。加工前应确认刀具与工件、卡盘、尾座及防护结构之间不存在碰撞风险。
4. 检查工作区域与切屑清理情况
确认工作台、卡盘周围、刀塔运动区域和防护罩内没有遗留工具、松散工件或妨碍运动的切屑。清理切屑时应使用适合的工具,不应用手直接抓取锋利切屑,也不应在主轴或运动轴未停止时进行清理。
三、数控车床日常保养的重点项目
1. 每班清洁设备与切屑区域
加工结束或换班时,应清理床身、防护罩内部、卡盘附近和排屑区域的切屑。切屑长期堆积可能阻碍排屑、影响冷却液回流,甚至进入导轨防护结构或其他运动部件。
清洁时应注意切屑材质和形态。长卷屑容易缠绕卡盘、刀具或排屑机构,应按设备安全流程处理。不得在设备运行过程中伸手清理缠绕切屑。
2. 检查润滑系统供油状态
导轨、滚珠丝杠及相关运动部件需要按照规定获得润滑。日常应检查油位、润滑泵状态、供油管路和润滑报警,确认润滑介质能够到达相应润滑点。
润滑不足可能导致摩擦增加、运动阻力变大、磨损加快或定位性能下降。润滑过量也可能造成油液外溢并吸附灰尘和切屑。润滑油牌号、供油量和维护周期应以设备制造商要求为准,不宜自行混用不同类型的润滑介质。
3. 检查冷却液状态和过滤系统
冷却液用于带走切削热、改善刀具与工件接触状态,并帮助排出切屑。应检查冷却液液位、浓度或介质状态、供液流量和喷嘴方向,及时清理过滤网及沉积切屑。
冷却液若出现明显异味、污染、泡沫异常或供液能力下降,应按设备和介质供应商要求检查处理。冷却液维护不当可能影响加工表面质量、刀具寿命和设备内部清洁度。
4. 观察设备运行声音和温度
设备正常运行时应保持相对稳定的声音和运动状态。若主轴、导轨、丝杠、刀塔或泵体出现异常噪声、冲击声、振动或温升,应记录发生条件并及时排查。
异常可能与轴承磨损、润滑不足、刀具破损、装夹不稳、切削参数不合适或传动部件状态变化有关。不能仅凭声音判断具体故障,也不应通过持续运行来“观察是否自行恢复”。
四、关键部件维护:主轴、导轨与滚珠丝杠
1. 主轴系统维护
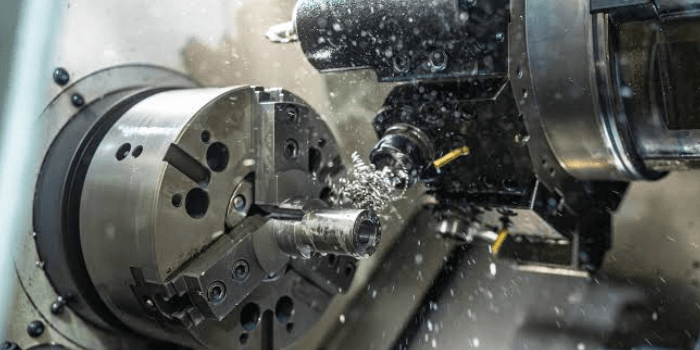
主轴承担工件旋转和切削载荷,是数控车床影响加工精度与表面质量的关键部件。日常应关注主轴运行声音、温升、振动、夹持状态和加工结果是否出现异常变化。
主轴轴承状态、润滑方式、预紧结构和允许转速因设备设计而异。应避免长期超出设备允许转速、负荷或使用条件运行,并按照制造商要求进行维护。主轴出现持续异响、明显温升、振动增大或加工尺寸不稳定时,应由专业人员检查,必要时进行主轴精度验证。
2. 导轨与滑动部件维护
导轨负责支撑和引导运动部件,其清洁、润滑和防护状态直接影响运动平稳性与精度保持。应检查导轨防护结构是否完整,切屑和污染物是否进入运动区域,润滑是否充分。
若出现运动爬行、卡滞、异常摩擦或定位重复性变差,应检查导轨表面、润滑供给、防护结构和相关传动部件。导轨刮研、间隙调整或精度修复属于专业维护工作,不宜由未经培训的人员自行操作。
3. 滚珠丝杠与传动系统维护
滚珠丝杠将驱动运动转化为直线位移,其状态会影响轴向定位和运动稳定性。日常应检查润滑、防护、异常噪声及运动表现,避免切屑、冷却液或其他污染物进入传动区域。
定位偏差可能由丝杠磨损、联轴器松动、驱动参数、热变形或其他因素引起。出现异常时,应结合机床诊断信息、定位检测和维护记录进行分析,而不是直接调整补偿参数掩盖机械问题。
4. 卡盘、夹紧机构与尾座维护
卡盘和夹紧机构需要保持夹持可靠、动作顺畅。应定期清洁夹爪与卡盘内部可能积聚的切屑,检查夹爪磨损、夹紧动作和相关润滑状态。对于液压卡盘,还应关注液压压力及夹紧系统是否符合设备要求。
尾座、顶尖和相关支撑部件应保持清洁与正确对中。若支撑状态异常,可能造成轴类工件振动、弯曲或加工尺寸偏差。夹紧压力、顶紧力和支撑方式应根据工件结构及加工工艺确定。
五、刀塔、刀具与自动换刀相关维护
1. 检查刀塔定位和夹紧状态
刀塔需要准确完成转位、定位和夹紧。日常应观察转位是否顺畅、定位是否稳定、是否出现异常撞击或报警,并检查刀具安装位置和刀具补偿数据。
刀塔定位异常可能影响刀尖位置和加工尺寸。若出现转位不到位、夹紧异常或刀位重复性变差,应按照设备维修流程检查,不宜通过反复转位或修改程序来绕过故障。
2. 管理刀具磨损与刀片更换
刀具磨损会改变切削力、切削热和刀尖几何状态,进而影响工件尺寸、表面质量和设备负荷。应根据材料、加工方式和工艺要求建立刀具检查与更换标准,及时处理崩刃、异常磨损和积屑瘤。
刀具补偿应基于实际测量和经过验证的工艺方法进行调整。若尺寸偏差突然扩大,应先检查刀具状态、装夹和设备运行情况,再判断是否需要修正补偿值。
六、液压、气动与排屑系统的维护
1. 液压系统
液压系统常用于卡盘夹紧、刀塔动作或其他辅助功能。日常应检查油位、压力指示、泵运行状态、管路接头和密封部位是否存在泄漏,留意系统是否出现动作迟缓、压力波动或异常噪声。
液压油污染、油温异常或压力不稳定可能影响夹紧可靠性和动作重复性。更换油液、滤芯和密封件时,应遵循设备规定,并确认维修后系统功能正常。
2. 气动系统
采用气动辅助装置的数控车床,应检查供气压力、过滤与调压装置、管路和接头状态。气压不足、含水量过高或管路泄漏可能造成辅助动作不稳定。
气动系统维护应注意排水、过滤器检查和管路固定。具体供气要求及维护周期应以设备说明书为准。
3. 排屑装置
排屑装置应保持通畅,避免切屑堆积导致输送阻塞、驱动过载或冷却液回流不畅。检查时应关注输送机构、刮板或螺旋部件的运行状态,并按规定清理切屑。
排屑机构出现卡滞或异常噪声时,应先停止设备并确认安全,再处理堵塞。不得在排屑装置运行时用手或工具伸入运动区域。
七、加工参数与操作方式如何影响设备寿命
1. 避免长期超负荷切削
切削参数应根据工件材料、刀具性能、机床刚性、夹持条件和加工要求合理选择。过大的切削负荷可能增加主轴、刀具、夹具和传动系统的受力与温升,长期运行可能加快磨损。
参数选择不能只追求加工速度。对于细长轴、薄壁件、断续切削或刚性不足的工况,应特别关注振动、工件变形和刀具负荷,必要时通过工艺试验优化切削深度、进给量和切削速度。
2. 做好程序验证与防碰撞管理
错误程序、刀具补偿设置不当或工件坐标系偏差,可能导致刀具与卡盘、尾座、工件或机床结构发生碰撞。新程序、修改后的程序以及更换装夹方案后的加工任务,应按规定进行模拟、空运行或低风险验证。
程序验证不能完全替代现场安全检查。操作人员仍需确认工件装夹、刀具安装、刀位、坐标和防护状态正确。
3. 合理安排启动与停机
主轴、液压和润滑系统应按照设备规定的启动流程运行。对需要预热的设备,应执行制造商指定的预热程序,使关键部件逐步达到适宜工作状态。
停机时应按规程停止加工、清理设备并关闭相关系统。长期停机前,应根据设备说明书做好防锈、防潮、润滑和电气保护,重新启用时则应进行必要的状态检查。
八、建立定期维护计划与设备健康记录
数控车床维护计划应覆盖每日、每周、每月及按运行时间或加工负荷安排的项目。具体周期需结合设备制造商要求、生产节拍、加工材料、环境条件和历史故障记录制定。
每日或每班:检查报警、润滑和冷却状态,清理切屑,观察主轴、刀塔和运动轴运行表现,确认夹紧与防护装置正常。
定期维护:检查过滤器、润滑管路、液压与气动系统、排屑装置、导轨防护和关键连接部位,按规定清洁或更换相关耗材。
精度验证:根据设备用途和质量要求,定期检查定位、重复定位、主轴相关精度或加工试件结果。若精度出现持续变化,应分析机械磨损、热变形、装夹和测量系统等因素。
维护记录:记录设备编号、运行时间、检查项目、异常情况、维修措施、备件更换和精度验证结果。连续记录有助于识别故障趋势,并为维护周期调整提供依据。
九、数控车床正常使用与寿命管理常见问题
数控车床每天都需要保养吗?
日常清洁、润滑状态确认、冷却液检查和异常观察通常应纳入每班管理。更深入的部件检查和耗材更换则应按照设备说明书、运行时间和实际状态安排,不能把所有维护工作都集中到固定的年度检修。
数控车床出现加工尺寸偏差,应先调整补偿吗?
不应直接调整。应先确认测量方法、工件装夹、刀具磨损、热状态和设备运行情况,再判断偏差是否属于稳定且可通过补偿处理的误差。若偏差伴随振动、异响或定位异常,应优先排查设备状态。
润滑油和冷却液可以使用同一种介质吗?
不能随意混用。润滑系统与冷却系统的用途、介质性能和设备要求不同,应使用制造商规定的产品。混用或错误添加可能影响润滑性能、密封材料、冷却效果和设备清洁度。
数控车床长期不用,重新开机前要检查什么?
应检查设备是否受潮或锈蚀,确认润滑、液压、冷却和电气状态正常,检查防护、夹紧机构及运动部件,并按照设备要求执行启动和预热流程。若长期停机期间进行过搬迁或维修,还应评估是否需要精度验证。
怎样判断数控车床需要专业维修?
出现持续异常噪声、明显温升、主轴或运动轴报警、夹紧不可靠、重复定位异常、精度持续下降或安全装置失效时,应停止相关作业并联系专业维护人员。涉及主轴拆装、导轨调整、传动精度修复和电气系统检修的工作,应由具备相应能力的人员执行。
结语
确保数控车床正常使用并延长其有效寿命,需要把规范操作、日常清洁、润滑冷却管理、关键部件维护、加工负荷控制和精度验证结合起来。主轴、导轨、滚珠丝杠、刀塔、夹紧机构及辅助系统都应纳入维护范围。通过持续记录设备状态、及时处理异常并依据实际工况调整维护计划,可以减少非计划停机,保持加工稳定性,并降低设备精度逐渐衰退的风险。
点赞 0
反对 0
收藏 0