2026-10-13 11:51

模具易损件有哪些?冲头、弹簧、导柱导套清单
2026-10-19 10:1230
模具易损件有哪些?在冲压模具、注塑模具、压铸模具及其他成形模具的生产维护中,易损件通常是指长期承受摩擦、冲击、弹性变形、热负荷或反复动作,容易出现磨损、疲劳、变形及功能衰退,需要定期检查、维修或更换的零部件。常见模具易损件包括冲头、凹模镶件、弹簧、导柱导套、顶针、复位杆、滑块耐磨板、密封件及冷却系统中的部分连接元件。不同模具的结构和工作原理不同,易损件清单也会有所区别。建立合理的易损件管理制度,有助于减少突发停机、稳定产品尺寸与成形质量,并降低模具维修成本。
一、模具易损件是什么?主要有哪些类型
1、模具易损件并不单纯指容易损坏的零件,而是指在模具正常生产过程中,因工作负荷和使用环境影响,具有较明确磨损或寿命管理需求的部件。例如,冲压模具中的冲头会受到切削、冲击和侧向载荷;注塑模具中的顶针会反复滑动并承受顶出载荷;导柱导套则在合模过程中持续发生导向接触。它们的失效形式和维护方法并不相同。
2、从功能上看,模具易损件可以分为成形与切削类、导向定位类、弹性复位类、顶出脱模类、滑动耐磨类,以及密封与温控辅助类。成形与切削类主要决定工件轮廓和尺寸;导向定位类用于保持模具运动精度;弹性复位类提供回弹或复位力;顶出脱模类负责产品脱离型腔;滑动耐磨类用于降低相对运动部件的磨损;密封与温控辅助类则关系到流体控制和热管理。
3、易损件清单应根据模具类型、生产材料、冲次或成形循环、润滑条件、工作温度和维护记录建立。并非所有模具都需要配备同一套备件。例如,冲压模具通常重点管理冲头、凹模、卸料弹簧和导向组件;注塑模具则更关注顶针、复位杆、滑块耐磨件、浇口套及密封元件。压铸模具还需要关注承受高温金属液冲刷和热循环的型芯、镶件及冷却密封部件。
二、冲压模具常见易损件:冲头、凹模与卸料组件
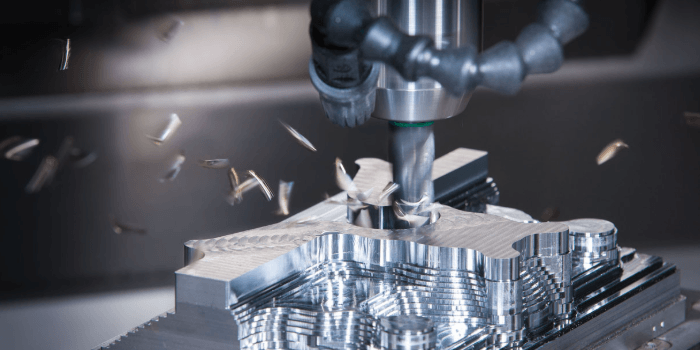
1、冲头是冲压模具中需要重点管理的易损件。冲头在冲孔、落料、切边或其他冲裁工序中承受反复冲击和切削载荷。常见失效形式包括刃口磨钝、崩刃、断裂、表面磨损及尺寸变化。冲头寿命受到板材强度、厚度、刃口间隙、冲压速度、润滑条件和冲头材料及热处理状态等因素影响。维护时应检查刃口状态、工作长度、安装紧固和冲头与凹模的对中情况。
2、凹模及凹模镶件与冲头共同形成冲裁间隙,也直接影响制件边缘质量。凹模刃口可能出现磨损、崩裂、局部压伤或尺寸扩大,导致毛刺增大、制件尺寸偏差或冲裁力变化。对于采用可更换镶件的模具,应建立镶件编号、使用位置、修磨记录和更换记录。冲头与凹模的间隙需要依据材料种类、板厚及冲裁工艺确定,不能使用一个固定数值套用所有模具。
3、卸料板、卸料弹簧和弹性元件在冲压过程中负责压料、卸料或提供弹性回程力。弹簧长期反复压缩后可能发生疲劳、永久变形或弹力衰减;卸料板导向部位也可能因摩擦和偏载产生磨损。维护时应检查弹簧自由长度、工作压缩量、弹力一致性及卸料板运动是否顺畅。更换弹簧时,应核对规格、安装位置、允许压缩量和工作载荷,避免因弹力不匹配造成卸料不良或模具受力异常。
4、导柱、导套和导向组件用于保持上模与下模之间的相对运动精度。模具运行时,如果润滑不足、导向间隙异常、安装偏斜或受到侧向载荷,导柱与导套可能发生磨损、拉伤或局部卡滞。导向件状态变化会影响冲头与凹模的相对位置,严重时可能引起冲头偏载、刃口损伤或模具运动不顺。日常维护应检查表面划痕、润滑状态、配合间隙和导向动作,出现异常时应查明原因后维修或更换。
5、定位销、挡料销和限位件虽然不一定属于高频更换零件,但在冲压模具中同样可能因碰撞、磨损或装配不当而失效。定位销磨损可能导致工件定位偏移,挡料销损坏可能影响送料位置,限位件异常则可能改变模具闭合位置。对于这些零件,应结合定位精度要求和生产异常记录开展检查,不能仅关注冲头和弹簧等显眼部件。
三、注塑模具常见易损件:顶针、滑块与密封部件
1、顶针和顶针套是注塑模具中常见的运动易损件。顶针在每个成形循环中推动塑料制品脱离型腔,长期工作可能出现磨损、弯曲、顶出端损伤、表面拉伤或运动卡滞。若顶针与顶针孔配合异常,还可能导致飞边、顶出痕迹、制品变形或模具内部漏料。维护时应检查顶针的直线度、端部状态、滑动配合和顶出动作是否同步。
2、复位杆与复位机构用于使顶出系统在合模前返回规定位置。复位杆可能因碰撞、弯曲、磨损或装配不当而出现复位不完全,进而造成顶针与型腔、滑块或其他结构干涉。生产中若出现顶出机构未完全复位、合模异响或制品顶出不稳定,应检查复位杆、复位弹簧、限位结构及相关导向部件。
3、滑块、斜导柱、耐磨板和锁紧块用于实现侧向抽芯、侧向成形或复杂结构脱模。滑块在开合模过程中产生相对滑动,耐磨板和导向接触面可能逐渐磨损,斜导柱则可能因偏载、润滑不足或动作冲击出现表面损伤。滑块配合间隙变化可能导致制品飞边、侧向尺寸偏差或抽芯动作不稳定。维修时应检查滑动接触面、斜导柱表面、锁紧状态及抽芯行程,并根据结构要求恢复配合状态。
4、浇口套、定位圈及浇注系统相关部件也需要纳入维护清单。浇口套与注塑机喷嘴接触,可能受到高温、压力和反复接触影响,出现磨损、压伤或接触不良。浇注系统中的流道镶件和热流道相关部件,则可能受到塑料熔体、温度循环及材料残留影响。具体检查内容应结合冷流道或热流道结构、树脂类型、成形温度和设备接口确定。
5、密封圈、冷却水接头及温控回路密封部件属于需要关注的辅助易损件。冷却水回路的密封件可能因温度变化、压力、介质兼容性或长期老化出现渗漏;热流道和其他流体系统也可能存在专用密封结构。发现漏水、漏油或温控异常时,应按设备和模具要求检查接头、密封件、管路及相关连接位置。密封件材料必须与温度、压力和介质条件相匹配。
四、压铸模具及其他成形模具的易损件
1、压铸模具的型芯、型腔镶件和局部成形部件承受高温金属液冲刷、压力冲击及反复热循环,可能出现热疲劳裂纹、冲蚀、粘模、局部变形和表面损伤。压铸模具的易损件寿命与合金种类、浇注温度、模具温度、冷却条件、喷涂润滑和充型过程密切相关。维护时应重点检查薄壁区域、浇口附近、热集中位置和容易发生粘模的部位。
2、压铸模具的滑块、斜导柱、抽芯机构和耐磨板承担侧向运动和锁紧功能。长期运行可能造成导向面磨损、滑块间隙增加、动作卡滞或锁紧不良。若抽芯机构不能按工艺顺序稳定动作,可能引起制件变形、飞边或模具碰撞。维修时应核验动作顺序、行程、导向状态及锁紧接触情况,并检查是否存在冷却管路或金属残渣干涉。
3、锻造模具、粉末成形模具及其他专用模具的易损件具有各自的工况特点。锻造模具可能重点关注型腔磨损、局部裂纹和镶块损伤;粉末成形模具则需要关注冲杆、芯棒、导向件及密封或防尘结构的磨损与污染。由于材料、压力、温度和成形方式差异较大,应根据具体模具结构和生产条件制定清单,不宜将冲压或注塑模具的维护项目直接照搬。
五、模具易损件清单如何建立与管理
1、按模具结构建立零件清单。清单应包括模具编号、零件名称、安装位置、图号或规格、材料、热处理要求、备件数量及适用机台。对于结构复杂的模具,可按成形系统、导向系统、顶出系统、滑动系统和温控系统分类。建立清单时应以实际模具图纸、装配图和维护资料为依据,避免仅凭经验遗漏隐藏部件。
2、记录易损件的失效模式和检查项目。冲头可以记录刃口磨损、崩刃和断裂情况;弹簧可以记录自由长度、弹力变化及永久变形;导柱导套可以记录表面损伤、润滑状态和配合异常;顶针可以记录弯曲、卡滞、端部损伤和顶出痕迹。针对每类零件制定检查方法,能够帮助维护人员更早发现状态变化。
3、根据生产工况制定更换或修复标准。易损件并不一定达到固定冲次或固定循环次数就必须更换。冲头和凹模可以依据刃口状态、制件毛刺和尺寸变化判断是否修磨或更换;弹簧应根据工作载荷、变形和复位表现评估;导向件则应根据配合状态、表面损伤和运动精度判断。对于关键零件,应结合制造商资料、企业工艺要求及实际寿命数据建立维护标准。
4、合理设置备件库存。备件储备应考虑零件失效概率、采购周期、模具停机损失、零件互换性和维修难度。常用冲头、弹簧、顶针及标准导向件可以根据实际消耗建立库存;专用型芯、复杂镶件或定制滑块则需要结合交期和生产计划评估储备数量。库存过少可能导致停机等待,库存过多则增加资金占用和管理负担。
5、建立更换后的验证流程。更换冲头、凹模、导向件、顶针或滑块后,应检查装配位置、紧固状态、运动间隙和动作顺序,并按工艺要求进行试模或试生产。冲压模具需要确认冲裁质量、送料和卸料状态;注塑模具需要确认合模、顶出、抽芯和制品质量;压铸模具则需要核验抽芯动作、锁紧状态及成形质量。备件更换并不意味着模具自动恢复到正常生产状态,必要的验证能够降低二次故障风险。
六、模具易损件磨损或失效的常见原因
1、材料与热处理状态不匹配。易损件需要根据工作载荷、磨损方式、冲击强度和工作温度选择适当材料与热处理工艺。硬度过低可能加快磨损,硬度过高而韧性不足则可能增加崩裂风险。冲头、凹模、滑块耐磨件和压铸型芯的材料选择,应结合具体工况及制造商技术要求确定。
2、润滑不足或润滑方式不适合。导柱导套、滑块和其他相对运动部件如果润滑不足,可能发生摩擦升高、拉伤、局部发热和异常磨损。不同模具的润滑要求存在差异,冲压润滑、注塑滑动部件润滑和压铸模具脱模润滑不能混为一谈。应根据材料、温度、运动方式及产品要求选用适当润滑材料,并定期检查润滑状态。
3、装配偏差和受力不均。冲头与凹模对中不良、导柱安装偏斜、顶针受力不均或滑块锁紧位置不正确,都可能使零件承受额外侧向载荷。异常载荷会加速磨损,甚至造成断裂、卡滞和模具碰撞。维修时应检查定位基准、装配精度、紧固件和运动轨迹,避免仅更换损坏零件而未消除根本原因。
4、生产参数与模具能力不匹配。冲压速度、材料厚度、成形压力、注塑压力、保压条件、模具温度及冷却状态等,都可能影响易损件负荷。参数超出模具设计适用范围时,可能加快疲劳、磨损或热损伤。生产异常排查应将工艺参数、模具结构和零件状态结合分析,不能单纯依靠频繁更换备件维持运行。
5、异物、污染和维护不及时。金属屑、塑料残料、氧化物、粉末或其他异物进入运动配合部位,可能造成划伤、卡滞和局部磨损。定期清洁模具、检查润滑和排除异物,有助于降低故障风险。维护周期应根据生产节拍、材料特性、环境条件和历史故障记录调整。
七、模具易损件维护与更换的实用建议
1、在模具投入生产前,应根据结构图纸和工艺要求确定关键易损件清单,明确哪些部件可以修磨、哪些可以互换、哪些需要整体更换。对于需要定期修磨的冲头和凹模,应记录修磨次数、尺寸变化和刃口状态,避免过度修磨影响模具工作尺寸或结构强度。
2、生产过程中应结合设备运行状态和制件质量开展巡检。冲压模具可观察毛刺、冲裁声音、卸料状态和制件尺寸;注塑模具可关注顶出痕迹、飞边、滑块动作和冷却状态;压铸模具可检查粘模、裂纹、抽芯异常及热循环造成的表面变化。出现连续异常时,应及时停机检查,避免故障扩大。
3、维修更换时应遵循模具和设备的安全操作规程。涉及拆装、吊装、弹簧储能、液压或气动机构时,应采取相应的能量隔离和安全防护措施。弹簧、滑块及其他可能突然运动的部件,需要确认其处于安全状态后再进行操作。不得在设备未采取安全措施的情况下拆卸承载或储能部件。
4、对关键模具建立维修档案,记录故障时间、失效部件、生产条件、维修措施、备件批次和验证结果。通过历史数据分析易损件寿命与工艺参数之间的关系,可以逐步优化检查周期、备件库存和模具结构维护方案。对于重复发生的同类故障,应优先分析设计、材料、装配、润滑或工艺方面的原因,而不是仅依赖更换零件。
以下是您可能还关注的问题与解答:
Q:模具易损件是不是都需要定期更换?
A:不一定。部分易损件适合按照使用状态进行检查、修磨或更换,例如冲头和凹模;部分零件可以通过清洁、润滑和调整恢复功能;另一些关键部件则需要依据制造商要求和实际寿命管理。是否更换应结合磨损程度、尺寸变化、运动状态及产品质量判断。
Q:冲压模具最常见的易损件有哪些?
A:常见项目包括冲头、凹模或凹模镶件、卸料弹簧、导柱导套、卸料板相关导向件、定位销和限位件。具体清单取决于模具结构、冲裁材料、板厚、冲压工艺及维护要求。
Q:注塑模具顶针磨损后会有什么表现?
A:可能出现顶出不顺、顶针卡滞、制品顶出痕迹异常、局部变形、顶针端部损伤或模具内部配合异常。应检查顶针直线度、滑动配合、顶出载荷和复位机构,并排查是否存在异物、润滑不足或装配偏差。
Q:导柱导套磨损后可以只更换其中一个吗?
A:是否可以单独更换,需要根据导柱与导套的配合状态、规格匹配、磨损程度和模具制造商要求判断。如果配合件存在明显磨损或尺寸异常,单独更换可能无法恢复原有导向精度。维修时应检查配合间隙、安装基准和运动状态,必要时成套更换并验证模具动作。
模具易损件有哪些,取决于模具类型、结构和生产工况。冲压模具重点关注冲头、凹模、弹簧和导向组件;注塑模具需要管理顶针、复位机构、滑块耐磨件和相关密封部件;压铸模具则应关注型芯、型腔镶件、抽芯机构及承受热循环的部件。通过建立分类清单、记录失效模式、制定检查标准和验证更换效果,可以提高模具维护的计划性,减少突发停机,并保持成形质量的稳定。
点赞 0
反对 0
收藏 0