2026-10-13 11:51

钻孔加工误差怎么减小?刀具与装夹环节排查思路
2026-09-30 14:391530
钻孔加工误差主要表现为孔径偏差、孔位偏移、孔轴线倾斜、圆度误差、孔壁粗糙以及孔口毛刺等问题。影响钻孔精度的因素并不只在钻头本身,机床主轴状态、钻头几何参数、刀具装夹、工件定位、切削参数、排屑冷却和加工工艺都会产生影响。要减小钻孔加工误差,应围绕刀具、主轴、夹具、工件定位和切削过程建立系统排查方法。
一、钻孔加工误差主要有哪些表现
钻孔加工误差可以按照尺寸、位置、形状和表面质量进行分析。孔径偏大或偏小属于尺寸误差,孔中心偏离理论位置属于位置误差,孔轴线发生倾斜则属于方向误差,孔截面不圆属于形状误差。
钻头具有横刃和主切削刃,实际切削过程中钻头容易受到径向力、轴向力和切削热影响。如果钻头刚性不足、刃口磨损或装夹存在偏心,钻头旋转轨迹就可能发生变化,从而造成孔径扩大、孔位偏移或孔轴线倾斜。
不同加工方式对应的精度水平也不同。普通钻孔通常主要用于获得孔的基本尺寸和位置,精度要求较高的孔可以采用扩孔、铰孔、镗孔或其他精加工工艺。不能仅依靠一次钻削工序满足所有精密孔加工要求。
二、检查钻头磨损状态是减小误差的基础
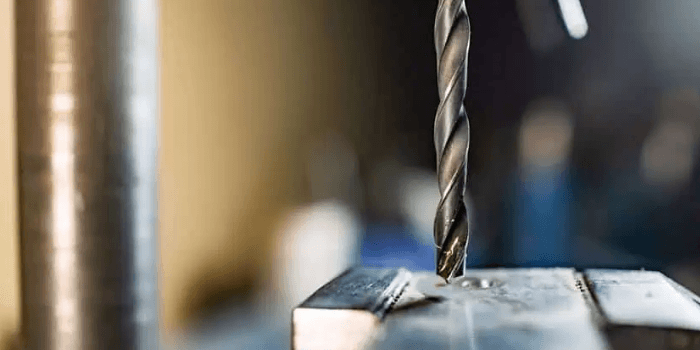
钻头刃口状态直接影响钻削过程的受力平衡。麻花钻两侧主切削刃高度不一致、顶角不对称或后角异常,都可能导致两侧切削量不同,使钻头产生偏斜趋势。
钻头磨损后,切削刃锋利程度下降,轴向力和切削温度可能增加。磨损严重时,孔径、孔壁质量和加工效率都会受到影响。高速钢钻头和硬质合金钻头的磨损形式不同,需要根据刀具材料和加工工况判断是否需要修磨或更换。
修磨钻头时,应重点检查顶角、横刃、主切削刃长度以及两侧刃口对称性。对于批量加工,应建立刀具寿命管理制度,根据加工数量、切削时间和孔质量变化确定换刀或修磨周期。
三、控制钻头装夹精度减少孔位和孔径误差
钻头装夹偏心是钻孔误差的常见来源。钻头柄部、夹头、弹簧夹头或刀柄锥面存在污染、碰伤或加工误差时,钻头旋转中心可能偏离主轴回转中心。
安装钻头前,应清洁主轴锥孔、刀柄、夹头和钻头柄部,检查接触面是否存在切屑、油污和碰伤。钻头装入后应确认夹紧可靠,并通过百分表等方式检查刀具径向跳动情况。
对于精度要求较高的钻孔加工,应尽量采用刚性较好的刀具夹持方式,并合理控制钻头伸出长度。刀具悬伸越长,系统刚性通常越低,钻削过程中越容易产生振动和偏摆。
四、检查机床主轴状态避免钻孔偏移
主轴是钻削刀具的旋转基准。如果主轴存在径向跳动、轴向窜动或锥孔污染,都会影响钻头的实际运动轨迹。
检查主轴状态时,可以从主轴锥孔清洁度、刀柄装夹状态、主轴回转精度以及轴承运行状态等方面进行排查。主轴异常还可能伴随振动、异常噪声和加工表面周期性纹路等现象。
对于数控机床,应同时检查刀具长度补偿、坐标设定和程序中的孔位数据。机械精度正常但程序坐标或刀具补偿设置错误,同样可能造成孔位偏差。
五、改善工件装夹可以减少孔位偏移
工件定位不稳定是钻孔加工误差的重要来源。夹具需要限制工件在加工过程中不必要的移动,同时保证工件基准面与机床坐标之间建立稳定关系。
装夹工件前,应清理工作台、夹具定位面和工件基准面上的切屑及异物。薄壁件、板材和结构刚性较弱的工件需要合理控制夹紧力,避免因夹紧变形导致钻孔位置在松夹后发生变化。
对于批量钻孔加工,应尽量使用定位可靠的专用夹具或组合夹具,使工件每次装夹都能够保持相同基准。多孔零件还需要关注孔间距累积误差,必要时通过数控坐标定位或精密钻模板进行控制。
六、合理选择钻削参数降低加工过程中的偏斜
钻削参数主要包括切削速度、进给量和钻削深度。参数设置不合理时,钻削力和切削热可能明显增加,导致刀具偏斜、工件振动和孔壁质量下降。
切削速度需要根据工件材料、钻头材料、钻头直径和冷却条件确定。钻头直径较大时,通常需要采用较低的转速;材料硬度较高时,也需要结合刀具材料和涂层情况调整参数。
进给量过大可能导致轴向力增加,进给量过小则可能造成刃口摩擦、加工硬化或切削不稳定。实际加工应参考刀具制造商推荐参数,再结合机床刚性、工件装夹和孔深进行调整。
七、钻孔前采用中心定位可以降低孔位偏移
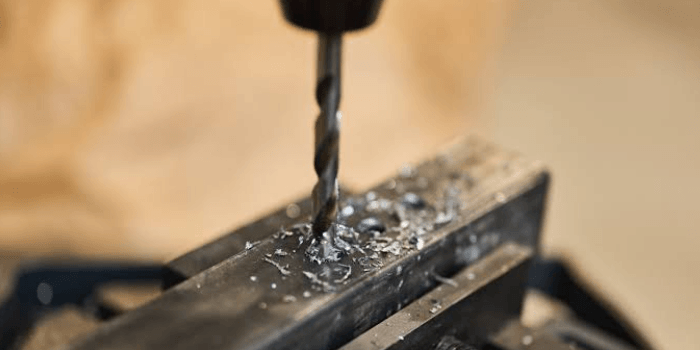
对于孔位精度要求较高的零件,直接使用普通麻花钻从平面开始钻削,钻头横刃容易在工件表面发生滑移,使孔中心产生偏移。合理的预定位可以改善钻头初始切入状态。
常见方法包括使用中心钻、定心钻或采用具有良好定位能力的钻削刀具进行预加工。预定位孔的尺寸和深度需要与后续钻头规格匹配,避免定位孔过浅导致钻头重新偏移,也避免过深影响后续切削稳定性。
数控加工中还可以通过合理的进刀方式控制钻头切入工件的过程。对于倾斜面、曲面或不规则表面,应先建立可靠的加工基准,必要时采用专用工艺保证钻头稳定进入材料。
八、深孔加工需要重点控制钻头刚性和排屑
孔深增加后,钻头悬伸长度和孔壁约束都会影响加工稳定性。深孔钻削过程中,切屑不容易及时排出,如果切屑在孔内堆积,可能增加切削阻力并造成钻头偏斜。
加工深孔时,应根据孔深与孔径比选择合适的钻削工艺。较深的孔可以考虑采用分步钻削、深孔钻或带内部冷却的刀具系统,并根据材料特点采用合理的退刀排屑方式。
冷却液不仅承担降低切削温度的作用,还能够帮助排出切屑。冷却压力和流量需要与钻头结构、孔深和材料相匹配,避免因冷却不足造成积屑、温升和刀具异常磨损。
九、针对不同钻孔误差建立排查顺序
如果出现孔径偏大,应重点检查钻头磨损、刃口对称性、刀具径向跳动、主轴状态和钻削参数。如果孔径偏小,则需要检查刀具实际尺寸、磨损状态、材料回弹以及后续测量方法。
如果孔中心出现明显偏移,应重点检查工件定位、夹具刚性、钻头初始定位、主轴与刀具同轴状态以及程序坐标。如果孔轴线倾斜,则需要检查工件装夹基准、机床垂直度、钻头刚性和加工过程中的侧向受力。
如果孔壁粗糙或出现明显划痕,应检查刀具刃口、切削参数、冷却排屑和刀具振动。排查时应尽量一次确认一个变量,避免同时改变多个参数后无法判断具体原因。
十、提高钻孔加工精度需要做好工艺过程控制
稳定的钻孔精度来自完整的工艺链控制。加工前需要确认机床状态、刀具规格、刀具装夹、工件定位和程序参数;加工过程中需要关注切削声音、振动、切屑形态和冷却状态;加工后则需要通过合适的量具或测量设备检查孔径、孔位和形位误差。
对于普通精度孔,可以通过优化钻头、装夹和切削参数获得稳定加工效果;对于精度要求较高的孔,应根据图纸公差选择合理的工艺路线,例如采用钻孔后扩孔、铰孔或镗孔等工序逐步达到要求。
批量加工时,还应建立刀具状态监控和首件检测机制。通过首件确认、过程抽检和刀具寿命管理,可以及时发现孔径变化趋势,避免刀具持续磨损后造成大批量尺寸超差。
以下是您可能还关注的问题与解答:
Q:钻孔时孔径为什么会比钻头直径大?
A:钻头径向跳动、两侧切削刃不对称、钻头磨损、主轴偏心、刀具刚性不足以及工件材料回弹等因素都可能导致实际孔径大于钻头标称直径。需要结合具体误差表现进行排查。
Q:钻孔位置偏了应该检查哪里?
A:可以按照工件定位、夹具状态、钻头初始定位、刀具装夹跳动、主轴状态和程序坐标的顺序进行检查。对于平面钻孔,预定位和稳定装夹尤其重要。
Q:钻头伸出太长会影响孔的加工精度吗?
A:会。刀具悬伸增加后,系统刚性通常下降,钻削过程中更容易产生弯曲、振动和偏斜。满足加工深度的情况下,应尽量缩短不必要的刀具悬伸。
Q:钻孔精度不够可以直接换更高精度的钻头吗?
A:更换质量合适的钻头可能改善加工稳定性,但不能解决所有问题。如果夹具定位、主轴跳动或切削参数存在明显问题,即使更换钻头仍可能出现误差。需要从刀具、装夹和机床状态整体排查。
Q:高精度孔为什么通常需要钻孔后再精加工?
A:钻削过程受到钻头偏斜、刃口误差和切削力等因素影响,单次钻孔较难同时保证较高的尺寸、形状和表面质量要求。对于精度要求较高的孔,可以根据工件材料和图纸要求采用扩孔、铰孔或镗孔等后续工序。
钻孔加工误差的减小不能只依赖刀具本身,而应从刀具状态、装夹精度、机床主轴、工件定位、切削参数、预定位、冷却排屑和后续检测等环节进行综合控制。实际加工中,可以根据孔径、孔位、孔轴线和孔壁质量等不同异常现象建立针对性的排查路径,再结合加工材料、孔径、孔深和精度要求选择合适的钻削工艺,从而提高钻孔尺寸和位置的一致性。
点赞 0
反对 0
收藏 0