2026-10-16 15:58

机床快速换刀系统刀柄夹紧原理及HSK/BT结构对比
2026-09-21 11:221480
机床快速换刀是如何夹紧刀柄,是加工中心刀具自动交换系统设计中的核心问题。自动换刀装置完成刀柄抓取、换位和装入主轴后,并不是简单依靠机械臂把刀柄“放进去”,而是由主轴内部的拉刀机构、拉钉、夹爪或钢球机构等共同完成定位与夹紧。常见刀柄系统包括锥柄结构和空心短锥结构,其中传统锥柄以锥面定位和拉紧为主要方式,空心短锥结构则同时利用锥面和端面进行定位。了解快速换刀夹紧原理,有助于判断刀柄装夹刚性、重复定位精度以及高速加工状态下的稳定性。
一、机床快速换刀是如何夹紧刀柄的
1、加工中心自动换刀通常由自动换刀装置与主轴内部拉刀机构共同完成。机械臂或刀库负责把目标刀柄送到主轴位置,刀柄进入主轴锥孔后,主轴内部的拉刀机构通过拉钉将刀柄向主轴内部拉紧,使刀柄锥面与主轴锥孔形成稳定配合。
2、刀柄夹紧的关键不是机械臂持续施加夹紧力,而是主轴内部的拉紧机构提供轴向拉力。刀柄后端安装拉钉,拉刀机构中的夹紧组件抓住拉钉后向后拉动刀柄,使刀柄锥面与主轴锥孔紧密贴合。刀柄被拉紧后,主轴才能带动刀具进行切削。
3、自动换刀过程中,机床需要在松刀和夹刀两个状态之间切换。松刀时,主轴内部的松刀机构推动拉刀机构,使夹紧组件释放拉钉,刀柄可以从主轴锥孔中取出;换入新的刀柄后,松刀机构退回,拉刀机构重新产生轴向拉力,完成自动夹紧。
二、机床刀柄自动夹紧机构的基本组成
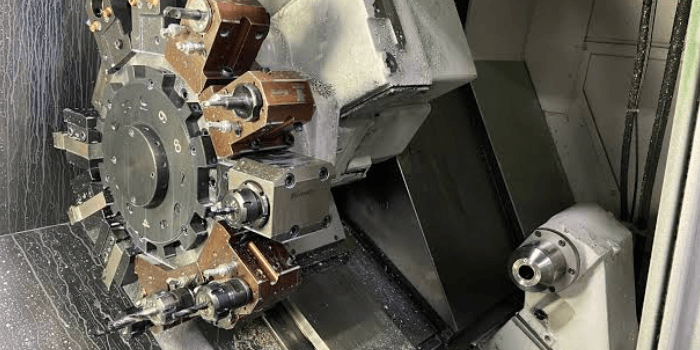
1、拉刀机构是自动夹紧系统的重要执行部件,通常安装在主轴内部。它与碟形弹簧、拉杆、夹爪等机构配合,在正常加工状态下持续提供刀柄轴向拉紧力。不同机床的内部结构可能存在差异,具体夹紧方式应以主轴设计和制造商技术资料为准。
2、拉钉安装在刀柄尾部,是拉刀机构与刀柄之间的连接部件。拉刀机构通过抓住拉钉实现刀柄的轴向拉紧。拉钉的规格、螺纹尺寸、头部形状以及安装要求需要与主轴拉刀机构相匹配,不能随意混用不同规格的拉钉。
3、碟形弹簧常用于提供持续的夹紧力。机床正常加工时,弹簧储存的弹性力通过拉杆和夹紧组件传递到刀柄,使刀柄保持在主轴锥孔内。松刀时则由液压、气压或其他执行机构克服弹簧力,使刀柄能够释放。
4、夹爪、钢球或其他锁紧组件负责与拉钉形成机械锁合。拉刀机构处于夹紧状态时,锁紧组件抱住拉钉头部;执行松刀动作后,锁紧组件打开,使刀柄能够脱离主轴。具体结构根据主轴型号和刀柄标准不同而有所区别。
三、传统BT刀柄是怎样实现夹紧和定位的
1、BT刀柄属于锥柄类机床工具接口,常用于加工中心自动换刀系统。其基本定位方式是利用刀柄锥面与主轴锥孔配合,再通过拉钉和主轴拉刀机构提供轴向拉紧力,使刀柄稳定安装在主轴内部。
2、BT刀柄的锥度属于标准化接口体系,常见规格包括二十号、三十号、四十号、五十号等,不同规格对应不同的刀柄尺寸和适用机床。实际选用时需要根据主轴规格、刀具直径、加工负载和机床允许转速确定。
3、传统锥柄结构主要依靠锥面进行径向定位,拉刀机构负责产生轴向夹紧力。刀柄锥面与主轴锥孔之间需要保持良好的清洁度,如果锥面存在切屑、油污或碰伤,可能导致刀柄定位异常,并进一步影响刀具径向跳动和加工精度。
4、BT刀柄的端部通常还涉及端面结构,但不同具体结构和主轴设计对端面接触状态的要求存在区别。进行高速加工时,需要根据刀柄具体规格、主轴接口和制造标准确认其实际定位方式,不能仅凭刀柄外观判断定位精度。
四、HSK刀柄的夹紧原理有什么不同
1、HSK属于空心短锥刀柄系统,与传统长锥刀柄相比,其典型结构具有较短锥柄和中空接口。HSK刀柄装入主轴后,除了锥面定位之外,还通过刀柄端面与主轴端面形成定位关系,从而建立较稳定的径向和轴向定位状态。
2、HSK刀柄的特殊之处在于主轴内部夹紧机构能够从刀柄内部进行拉紧。夹紧机构在拉紧过程中使刀柄产生一定的径向扩张作用,使空心短锥与主轴锥孔保持可靠接触,同时推动刀柄端面与主轴端面贴合。
3、这种结构使HSK刀柄在高速旋转状态下具有较好的接口稳定性。随着主轴转速提高,刀柄与主轴连接状态受到离心效应等因素影响,合理设计的空心短锥接口能够维持较稳定的配合关系。具体性能仍取决于刀柄规格、主轴结构、制造精度和使用条件。
五、HSK与BT刀柄夹紧结构有什么区别
1、BT刀柄属于传统锥柄结构,主要通过锥面与主轴锥孔配合,并利用拉刀机构进行轴向拉紧。HSK则采用空心短锥结构,通常同时利用锥面和端面进行定位,并通过内部夹紧机构实现刀柄固定。
2、定位方式不同是两类刀柄结构的重要区别。传统长锥接口主要依靠锥面进行径向定位,而HSK接口在正确夹紧状态下能够形成锥面和端面共同定位。对于高速精密加工,这种结构有利于提高刀具接口的动态稳定性。
3、HSK刀柄质量通常较轻、结构较短,适合高速主轴和自动换刀应用,但其内部夹紧机构结构相对复杂,对主轴接口尺寸、端面清洁度和夹紧机构状态具有较高要求。BT系统结构成熟、应用范围广,在大量通用加工中心中仍然具有广泛应用。
4、不能简单根据刀柄类型判断实际加工精度。刀柄制造精度、锥面精度、端面精度、拉刀机构状态、主轴锥孔状态以及刀具安装精度都会影响最终加工效果。对于精密加工,应将整个主轴—刀柄—刀具系统作为一个整体进行控制。
六、机床快速换刀的完整夹紧过程是什么
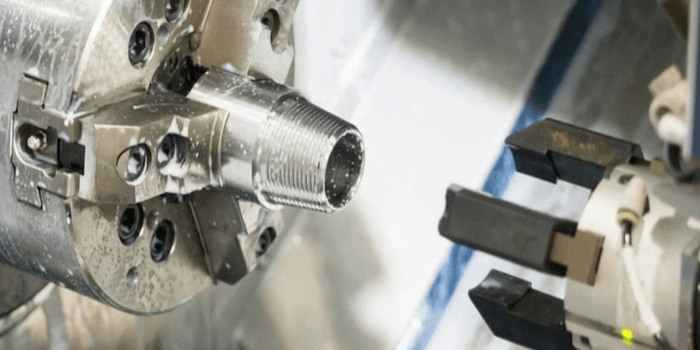
1、机床完成当前加工后,主轴移动到自动换刀位置,自动换刀装置按照预定程序准备目标刀柄。主轴停止旋转后,控制系统执行松刀动作,使内部拉刀机构释放当前刀柄。
2、刀库或机械臂将旧刀柄从主轴中取出,并将待使用刀柄移动到主轴下方或换刀位置。机械臂完成位置交换后,将新刀柄送入主轴锥孔。此时刀柄需要保持正确的角度和位置,以保证拉钉能够进入拉刀机构的夹紧区域。
3、刀柄进入主轴后,松刀机构解除对拉刀机构的推动。碟形弹簧或其他夹紧动力使拉杆向后运动,夹爪或锁紧组件抓住拉钉并产生轴向拉力,将刀柄拉向主轴内部。
4、刀柄被拉紧后,锥面与主轴接口形成稳定配合。对于采用端面定位的接口,还需要保证刀柄端面与主轴端面正确贴合。控制系统确认夹刀状态正常后,自动换刀过程结束,机床进入下一段加工程序。
七、快速换刀夹紧力不足会有什么影响
1、夹紧力不足会降低刀柄与主轴之间的连接刚性。切削过程中刀具受到径向切削力和轴向切削力作用,如果刀柄夹紧状态异常,可能出现微量位移,使刀具跳动增加。
2、刀柄定位状态变化可能影响加工尺寸和表面质量。对于精加工和小直径刀具,较小的刀具位置变化也可能反映到工件尺寸、轮廓精度和表面粗糙度上。
3、高速旋转状态下,夹紧系统还需要承受持续的离心作用和动态载荷。如果夹紧机构磨损、碟形弹簧疲劳或拉钉异常,可能导致夹紧力下降。因此主轴拉刀机构需要按照机床维护要求定期检查。
4、夹紧力并不是越大越好。主轴、刀柄和拉钉都有相应设计范围,过大的夹紧力可能使相关零部件承受异常载荷。实际维护和调整应按照机床制造商规定的夹紧力范围和检测方法执行。
八、快速换刀系统如何保证重复定位精度
1、刀柄重复定位精度与主轴锥孔、刀柄锥面、端面定位状态和拉紧机构状态密切相关。刀柄锥面如果存在碰伤、毛刺或切削液残留,可能导致每次换刀后的实际位置发生变化。
2、自动换刀机械臂主要负责准确抓取和交换刀柄,但刀柄最终定位主要依赖主轴接口和拉刀机构。因此出现换刀后刀具位置异常时,需要同时检查刀库机械臂、主轴锥孔、拉钉、刀柄锥面和夹紧机构。
3、加工现场应保持刀柄和主轴接口清洁。换刀前后需要检查锥面、端面及拉钉区域是否存在切屑和异物。对于HSK接口,还应特别关注端面接触区域,因为端面污染可能直接影响定位状态。
4、刀柄重复定位状态还与刀柄本身的制造质量有关。对于高精度加工,应关注刀柄锥面精度、端面跳动、刀具安装后的径向跳动以及动平衡状态,并根据机床转速和加工要求选择相匹配的刀柄系统。
以下是您可能还关注的问题与解答:
Q:机床快速换刀是靠什么夹紧刀柄?
A:自动换刀完成后,主要依靠主轴内部拉刀机构夹紧刀柄。拉刀机构通过夹住刀柄后端的拉钉产生轴向拉力,使刀柄与主轴接口保持可靠配合。
Q:快速换刀机械臂负责夹紧刀柄吗?
A:机械臂主要负责刀柄抓取、交换和送入主轴,正常加工状态下并不是依靠机械臂持续夹住刀柄。刀柄进入主轴后,由主轴内部拉刀机构完成最终夹紧。
Q:BT刀柄和HSK刀柄的夹紧方式一样吗?
A:不完全相同。BT刀柄主要采用锥面与主轴锥孔配合,并通过拉钉和拉刀机构进行轴向拉紧;HSK采用空心短锥结构,通常通过锥面和端面共同定位,并利用内部夹紧机构实现可靠夹紧。
Q:为什么HSK刀柄适合高速加工?
A:HSK采用空心短锥接口,刀柄较短且通常通过锥面和端面共同定位,合理设计的接口能够改善高速旋转状态下的连接稳定性。具体适用转速仍需要根据刀柄规格、主轴性能、动平衡等级和制造商要求确定。
Q:刀柄夹紧力不足怎么检查?
A:可以按照机床制造商规定的方法检查主轴拉刀机构的夹紧力,并同时检查碟形弹簧、拉杆、夹爪、拉钉、主轴锥孔和刀柄接口状态。若出现夹紧力异常,不应仅通过调整弹簧或机构位置解决,而应按照主轴维护规范进行检查。
机床快速换刀系统的夹紧核心是主轴内部拉刀机构,而自动换刀机械臂主要承担刀柄交换任务。刀柄进入主轴后,通过拉钉、夹紧组件和弹性元件等机构产生轴向拉力,使刀柄稳定定位。BT刀柄与HSK刀柄在接口结构和定位方式上存在明显差异,前者以传统锥面配合为主要特征,后者采用空心短锥并利用锥面和端面共同定位。实际加工中,刀柄夹紧状态还受到主轴锥孔、拉刀机构、拉钉、刀柄精度和接口清洁度等因素影响,需要按照具体机床和刀柄标准进行维护与检测。
点赞 0
反对 0
收藏 0