2026-10-16 15:58

机床辅助部分包括哪些?冷却、排屑与液压气动功能说明
2026-10-10 10:11800
机床辅助部分是机床整机的重要组成部分,主要用于支持切削加工、改善加工环境、保障设备运行稳定性,并提高生产效率。与主轴、导轨、进给传动等直接参与运动和切削的核心结构不同,机床辅助部分通常不直接完成主要切削动作,却会对刀具寿命、加工精度、设备可靠性和操作安全产生重要影响。
常见的机床辅助部分包括冷却与润滑系统、排屑系统、液压系统、气动系统、自动润滑装置、刀具交换装置、防护装置以及相关的辅助控制与监测单元。不同机床的配置存在差异,例如普通车床可能采用相对简单的冷却和润滑结构,而数控加工中心通常还会配备自动排屑、刀库、自动换刀和集中润滑等装置。
了解机床辅助部分的组成与功能,有助于企业进行设备选型、日常维护和故障排查。实际应用中,应根据机床类型、加工材料、切削负载、生产节拍和自动化程度确定辅助系统配置,并关注冷却效果、排屑能力、液压压力、气源质量以及润滑状态等关键运行条件。
一、机床辅助部分主要包括哪些系统
机床辅助部分并非固定不变的标准清单,而是根据机床结构、加工任务和自动化需求进行配置。通常可以按照冷却、排屑、润滑、液压、气动、换刀、防护及辅助控制等功能进行分类。
1. 冷却系统
冷却系统主要用于向切削区域输送切削液或其他冷却介质,帮助带走切削过程中产生的热量,并在适用条件下改善刀具与工件之间的摩擦状态。其组成通常包括冷却液箱、泵、管路、喷嘴、过滤装置和相关控制部件。
对于金属切削加工,合理的冷却方式有助于控制切削温度、减少部分刀具磨损,并改善切屑排出条件。但不同加工工艺对冷却方式的要求不同,例如磨削加工通常需要稳定的冷却液供应,而部分高速切削工艺可能采用干式切削、微量润滑或其他专用方式。
2. 排屑系统
排屑系统用于将加工过程中产生的切屑及时从工作区域移出,防止切屑堆积、重复切削、划伤工件或干扰机床运动。常见装置包括链板式排屑机、刮板式排屑机、螺旋排屑机以及切屑收集和输送装置。
不同材料和加工方式产生的切屑形态差异较大。长条状钢屑、短碎屑、铸铁屑和铝合金切屑对排屑装置的适应性要求并不相同,因此排屑系统需要与切削工艺、机床结构和切屑收集方式相匹配。
3. 液压系统
液压系统通过液压泵产生压力油,并利用阀、管路和执行元件传递动力。机床上的液压系统常用于工件夹紧、松开、辅助定位、部分刀具夹紧机构以及某些需要较大作用力的机械动作。
液压系统的主要优势是能够在较紧凑的结构中提供较大的作用力,并通过控制元件实现动作顺序和压力调节。不过,液压系统对油液清洁度、密封状态、工作温度和压力稳定性有一定要求,维护不当可能造成动作迟缓、压力不足或油液泄漏。
4. 气动系统
气动系统以压缩空气作为工作介质,通过气源处理装置、控制阀、管路和气缸等元件完成相应动作。常见用途包括气动夹紧、吹屑、辅助定位、门锁控制和部分自动化机构驱动。
气动系统结构相对简单,动作响应较快,适合执行许多中小作用力的辅助动作。但压缩空气具有可压缩性,负载变化时的位置和作用力控制能力通常不如适当设计的液压系统。气源压力不足、空气含水或管路泄漏,都可能影响气动装置的稳定性。
5. 润滑系统
润滑系统用于向导轨、丝杠、轴承或其他需要润滑的运动部件提供适量润滑介质,以降低摩擦、减少磨损并帮助设备保持运行稳定性。常见形式包括手动润滑、定时集中润滑和自动定量润滑。
不同部位对润滑介质和供油方式的要求不同。导轨、滚动轴承和齿轮传动系统不能简单采用同一种润滑方式,实际维护应遵循机床制造商规定的润滑油品、供油周期和用量要求。
6. 自动换刀与刀库系统
数控加工中心常配置刀库和自动换刀装置,用于存放多把刀具,并按照加工程序完成刀具更换。相关部件通常包括刀库、机械手、刀具夹紧与松开机构以及动作控制单元。
自动换刀系统能够减少人工换刀时间,提高连续加工效率,但其运行依赖刀具定位、夹紧机构、气液压执行元件和控制程序之间的协调。刀具未正确装夹、刀库定位异常或换刀机构磨损,都可能造成换刀失败。
7. 防护与辅助控制装置
防护装置包括防护罩、观察窗、门锁联动机构、切屑挡板和其他隔离结构,主要用于减少切屑、冷却液及运动部件对操作人员的影响。部分机床还配置温度、压力、液位和过滤状态监测装置,用于辅助判断设备运行情况。
这些装置虽然不直接参与材料切削,却关系到操作安全、设备可靠性和生产现场管理。对于自动化机床,还需要将防护联锁与设备控制系统正确配合,避免因联锁失效或传感器异常导致危险动作。
二、机床冷却系统的工作原理与作用
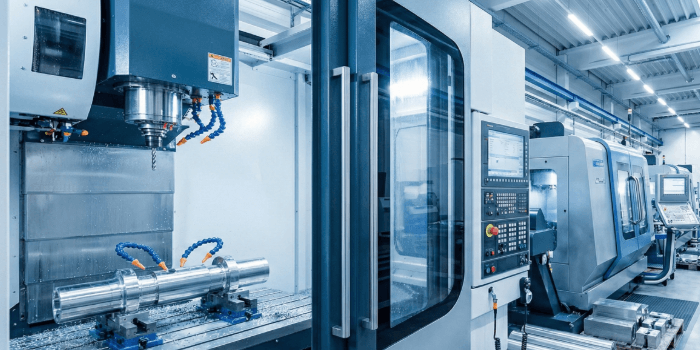
冷却系统是机床辅助部分中与切削过程联系最紧密的系统之一。切削过程中,刀具与工件发生相对运动,切削变形和接触摩擦会产生热量。如果热量不能及时散出,可能引起刀具磨损加快、工件热变形、尺寸偏差和表面质量下降。
1. 冷却液循环的基本过程
常见的循环式冷却系统通常由冷却液箱、泵、输送管路、喷嘴和回流通道构成。冷却液从储液箱被泵送至切削区域,与刀具、工件及切屑接触后,携带部分热量和污染物返回储液箱,再经过沉降或过滤后循环使用。
对于具备过滤、温度控制或集中供液功能的机床,冷却液还可能经过更完善的处理流程。实际系统应保证冷却液流量、喷射方向和过滤能力与加工工况相适应,避免因供液不足、过滤堵塞或喷嘴位置不当而影响加工效果。
2. 冷却与润滑功能的区别
冷却主要用于带走热量,润滑则侧重于改善接触界面的摩擦状态。部分切削液兼具冷却与润滑作用,但两种功能的侧重点会随工件材料、刀具材料和加工方法发生变化。
例如,在某些磨削工况中,需要较强的冷却能力以控制磨削热;在部分攻丝和难加工材料切削中,则可能更加关注润滑性能。选用切削液时,应结合加工工艺和设备要求,不宜只根据液体的冷却能力作出判断。
3. 冷却系统常见故障
冷却系统常见问题包括泵无法启动、流量不足、喷嘴堵塞、过滤装置堵塞、液位过低以及冷却液泄漏。发生这些问题时,可能出现切削温度异常升高、刀具寿命缩短、加工表面质量变差等现象。
排查时可以按照冷却液液位、泵运行状态、管路通畅程度、过滤器状态和喷嘴方向逐项检查。对于涉及电气控制或泵体维修的问题,应依据设备维护规程操作,必要时由专业维修人员处理。
三、机床排屑系统的组成与选型要点
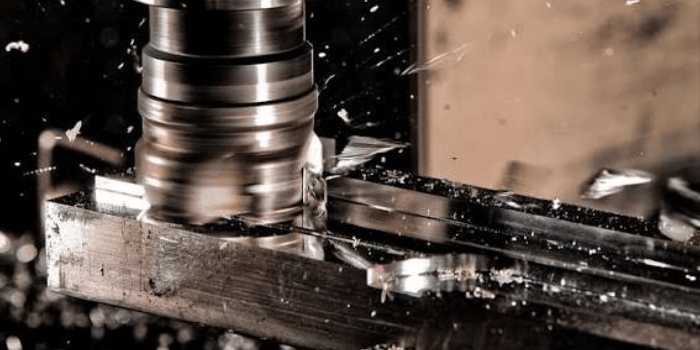
排屑系统的主要任务是将切屑从加工区域连续移出,避免切屑堆积影响刀具运动、工件定位和冷却液回流。排屑能力不足时,切屑可能缠绕刀具、划伤已加工表面,甚至阻碍自动化生产节拍。
1. 螺旋式排屑装置
螺旋式排屑装置利用旋转螺旋叶片推动切屑沿输送槽移动,结构较紧凑,适合部分空间受限的机床。其实际适用性与切屑长度、形状、材料和输送路径有关。
如果切屑过长、容易缠绕,或者切屑中混入较多团状碎屑,可能增加螺旋机构的负载,严重时造成堵塞。因此,在选型时应结合实际加工产生的切屑形态进行验证。
2. 刮板式与链板式排屑装置
刮板式排屑装置通常利用刮板将切屑沿槽体推送,适用于部分短切屑和碎屑的输送。链板式排屑装置通过连续运行的链板承载并输送切屑,适用于需要连续排出一定数量切屑的加工场景。
具体装置的适用范围取决于制造商设计、切屑类型、输送距离和负载能力。对于铝合金、铸铁或钢材加工,应重点评估切屑尺寸、切屑堆积情况以及排屑装置与冷却液过滤系统的配合关系。
3. 排屑系统如何与冷却液过滤配合
在湿式切削中,排屑系统通常需要与冷却液回收和过滤装置协同工作。排屑装置负责移出较大的切屑,过滤装置则用于去除冷却液中的细小颗粒和其他杂质。
如果过滤能力不足,细屑可能反复进入循环管路,增加泵和喷嘴堵塞的风险。对于精密加工或高压冷却系统,应依据切屑粒径、冷却液流量和设备要求选择适当的过滤方式,并定期清理过滤部件。
4. 排屑系统常见故障
排屑装置常见故障包括电机无法启动、输送链条卡滞、螺旋机构堵塞、切屑堆积和输送能力下降。部分故障与切屑形态不适配有关,也可能由异物进入、维护不足或传动部件磨损引起。
排查前应按照设备安全规程停机并隔离相关能源,禁止在设备仍可能意外启动时徒手清理切屑。清理完成后,应检查输送通道、传动部件和控制装置,确认运行正常后再恢复生产。
四、机床液压系统的功能与维护要求
液压系统通过压力油传递动力,在需要较大夹紧力或稳定执行动作的机床结构中具有重要作用。其组成通常包括液压泵、油箱、控制阀、管路、过滤器、压力检测元件和液压执行机构。
1. 液压系统的主要用途
液压系统常用于液压夹具、工件夹紧与松开、部分刀具夹紧机构以及其他需要较大作用力的辅助动作。在自动化生产线上,液压系统还可以与机械定位机构和控制系统配合,实现重复性较好的夹紧流程。
液压系统的夹紧压力应满足工件定位和加工载荷要求,同时避免夹紧力过大导致薄壁工件变形。对于精密零件,应通过工艺验证确定适宜的夹紧条件,并检查夹紧状态在整个加工过程中是否保持稳定。
2. 液压压力与油液清洁度
液压压力不足可能造成夹紧力不够、执行机构动作缓慢或设备无法完成规定动作。油液污染则可能加剧阀件磨损、堵塞精密油路并影响控制稳定性。
维护时应按照制造商要求检查油位、油液状态、过滤器和压力参数,并使用规定型号的液压油。不同设备的工作压力和油液要求可能存在明显差异,不能直接采用其他机床的参数作为设定依据。
3. 液压系统常见故障与处理
常见故障包括压力不足、油温异常、管路泄漏、执行机构动作不稳定和泵运行异常。可能的原因涉及油液不足、过滤器堵塞、密封件损坏、阀件异常或泵体磨损。
排查时应先观察压力指示、油位、泄漏位置和设备报警信息,再依据液压原理图检查相关元件。液压系统可能存在高压油液,检修前必须按照设备规程释放储存压力并隔离能源,不能在未卸压的情况下拆卸管路或接头。
五、机床气动系统的组成与应用场景
气动系统利用经过处理的压缩空气驱动气缸、气动阀和其他执行元件,完成夹紧、定位、吹屑和辅助机构动作。其结构通常包括气源、过滤与调压装置、管路、控制阀和执行机构。
1. 气源处理与压力调节
气动系统需要获得符合设备要求的压缩空气。气源处理装置通常用于过滤颗粒和水分,并根据系统要求调节压力。部分设备还会根据执行元件和制造商要求配置润滑装置或其他空气处理部件。
如果压缩空气中含水量过高、杂质较多或压力波动明显,可能造成气动阀动作异常、气缸运行不稳定或密封部件提前损坏。因此,应定期检查过滤器、排水装置和调压部件,并确认供气能力满足机床需求。
2. 气动夹紧与吹屑功能
气动夹紧常用于夹具定位、轻载工件固定和自动化辅助机构。吹屑功能则利用压缩空气清除部分工件表面、夹具定位面或指定区域的切屑,帮助改善定位和清洁状态。
吹屑时应控制气流方向和使用方式,避免将切屑吹向操作人员、精密导轨或其他敏感部件。对于带有防护联锁和自动化程序的机床,应遵守设备规定的吹屑流程,不应随意改变气动动作逻辑。
3. 气动系统常见故障
气动系统常见故障包括压力不足、气缸动作缓慢、阀件失灵、管路泄漏和过滤器积水。出现故障时,应检查供气压力、气源处理装置、管路连接、控制阀和执行机构,逐步确认问题来源。
如果气动装置与工件夹紧或自动换刀安全相关,必须确认动作状态和联锁功能正常后再恢复使用。对于夹紧力不足或动作顺序异常的问题,不能仅通过提高气源压力解决,还应检查机构负载、元件状态和控制逻辑。
六、机床辅助润滑、自动换刀与防护系统的作用
除了冷却、排屑、液压和气动系统外,润滑、自动换刀和防护系统同样属于机床辅助功能的重要组成部分。这些系统分别影响运动部件的摩擦状态、刀具更换效率以及设备操作安全。
1. 自动润滑系统
自动润滑系统按照预设的时间、行程或控制条件向指定部位供给润滑介质。合理润滑可以降低导轨、丝杠和相关运动部件的摩擦与磨损,有助于保持机床运行平稳性。
日常维护应检查润滑油液位、供油管路、分配器和报警状态,确认润滑介质符合制造商要求。若润滑系统堵塞或供油中断,可能加速关键运动部件磨损,影响机床精度保持能力。
2. 自动换刀与刀库辅助机构
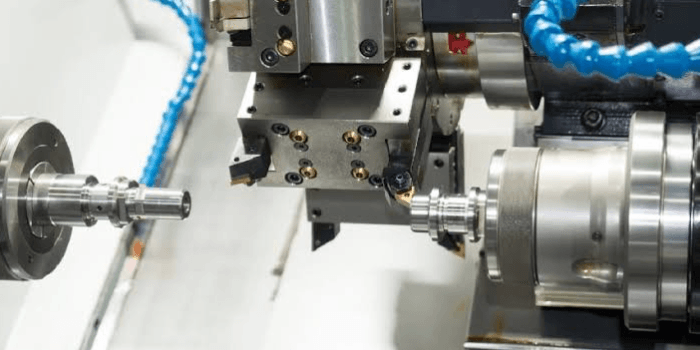
自动换刀系统用于缩短不同刀具之间的切换时间,常见于加工中心和自动化数控设备。其运行需要刀库定位、换刀机械手、刀具夹紧机构和控制程序协调配合。
如果刀具装夹不正确、刀库定位异常或气液压机构动作不稳定,可能造成换刀失败或报警。日常维护应检查刀库清洁度、刀具安装状态、相关传感器和执行机构,并按照制造商规定执行换刀机构的检查与润滑。
3. 防护装置与联锁系统
防护罩、观察窗、门锁和联锁机构用于隔离切屑、冷却液及危险运动部件,降低操作风险。自动化机床通常会根据防护门状态和控制条件限制部分危险动作。
防护装置应保持完整,门锁和联锁功能不得擅自取消或绕过。若出现防护门无法关闭、联锁报警或防护部件损坏,应按照设备维护要求进行检查和修复,确认安全功能恢复后再投入生产。
七、机床辅助部分的日常维护与故障排查
机床辅助系统之间存在相互关联。例如,排屑不畅可能导致冷却液回流异常;液压压力不足可能影响夹紧或换刀动作;润滑不足则可能影响运动部件的长期精度。日常维护应建立系统化检查流程,而不是只在设备发生故障后进行维修。
1. 建立日常点检项目
日常点检可以包括冷却液液位和流量、过滤器状态、排屑装置运行、液压压力、气源压力、润滑油液位以及防护装置状态。对于具备报警和监测功能的设备,还应查看相关报警记录和异常趋势。
点检项目应根据机床类型和制造商维护手册制定,并明确检查频率、判断标准和异常处理流程。对于影响工件夹紧、主轴运行和自动换刀安全的辅助系统,应给予更高的维护优先级。
2. 根据故障现象逐项排查
当冷却效果下降时,应检查液位、泵、过滤器和喷嘴;当切屑堆积时,应检查排屑装置、切屑形态和输送通道;当夹紧动作异常时,应检查液压或气动压力、执行机构和控制信号。
故障排查应遵循由外到内、由简单到复杂的原则,优先确认供电、供液、供气和明显堵塞等问题,再检查内部元件。涉及电气、液压高压或自动化运动机构的维修,应由经过培训的人员按照安全规程执行。
3. 结合加工工况优化辅助系统配置
对于连续批量加工,应关注冷却液循环能力、排屑连续性、自动润滑和换刀节拍;对于精密加工,应关注冷却温度稳定性、润滑状态和辅助机构对工件定位的影响;对于重载加工,则应重点确认夹紧能力、排屑负载和液压系统稳定性。
如果生产中频繁出现冷却不足、排屑堵塞或辅助动作报警,应分析加工材料、切屑形态、生产节拍与系统能力之间是否匹配,必要时调整排屑结构、过滤配置或辅助控制方式,而不是单纯增加维护频率。
八、机床辅助部分常见问题解答
1. 机床辅助部分包括哪些内容?
常见内容包括冷却系统、排屑系统、润滑系统、液压系统、气动系统、自动换刀装置、防护装置以及相关监测和辅助控制部件。具体配置取决于机床类型、加工工艺和自动化程度。
2. 冷却系统和润滑系统有什么区别?
冷却系统主要负责带走切削热量,润滑系统主要用于减少运动部件或接触界面的摩擦与磨损。部分切削液兼具冷却和润滑作用,但机床导轨、丝杠等部件通常需要按照规定使用专用润滑介质。
3. 液压系统和气动系统应该如何区分?
液压系统使用压力油传递动力,通常适用于需要较大作用力和稳定夹紧能力的场景;气动系统使用压缩空气,常用于吹屑、辅助定位和许多中小负载的执行动作。两者应根据作用力、控制要求和设备结构进行选择。
4. 排屑系统堵塞会产生哪些影响?
排屑堵塞可能导致切屑堆积、刀具缠屑、工件表面划伤、冷却液回流不畅以及自动化生产中断。应根据切屑类型和输送装置结构检查堵塞原因,并在停机和安全隔离后清理切屑。
5. 机床辅助系统需要多久维护一次?
维护周期取决于设备类型、使用频率、加工负载、工作环境和制造商要求。冷却液液位、排屑状态和润滑报警等项目通常需要纳入日常点检,过滤器、油液和执行机构则应按照设备规定及实际运行情况进行定期检查。
九、总结
机床辅助部分主要包括冷却、排屑、液压、气动、润滑、自动换刀、防护以及辅助监测与控制等系统。冷却系统负责改善切削热管理,排屑系统负责及时清除切屑,液压和气动系统为夹紧及辅助动作提供动力,润滑系统帮助减少运动部件磨损,而自动换刀和防护装置则分别提升生产效率与操作安全。
在设备选型和日常管理中,应根据机床结构、工件材料、切削负载、生产节拍和自动化要求合理配置辅助系统,并建立规范的点检、维护和故障排查机制。只有保证各辅助部分稳定运行,才能更好地发挥机床加工能力,减少非计划停机,提升加工质量和生产效率。
点赞 0
反对 0
收藏 0