2026-08-31 10:32

电火花线切割加工的特点有哪些?导电材料加工优势梳理
2026-10-08 11:11780
电火花线切割加工是一种利用连续移动的细金属丝作为工具电极,通过脉冲放电产生局部高温,使工件材料发生熔化、气化或蚀除,从而形成切割轮廓的特种加工方法。与传统机械切削依靠刀具直接切除材料不同,电火花线切割加工不需要刀具与工件形成传统意义上的直接切削接触,对材料硬度不敏感,但要求工件具有良好的导电性。其特点集中体现在硬质导电材料加工、复杂轮廓加工、窄缝切割、精密加工以及低机械切削力等方面,在模具制造、精密零件加工和难切削导电材料加工中具有较广应用。
一、电火花线切割加工的基本原理
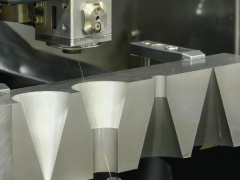
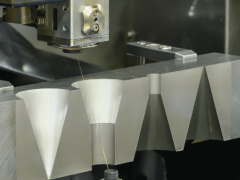
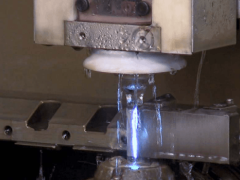
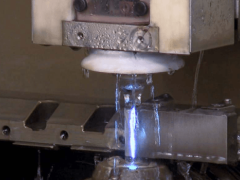
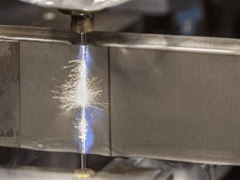
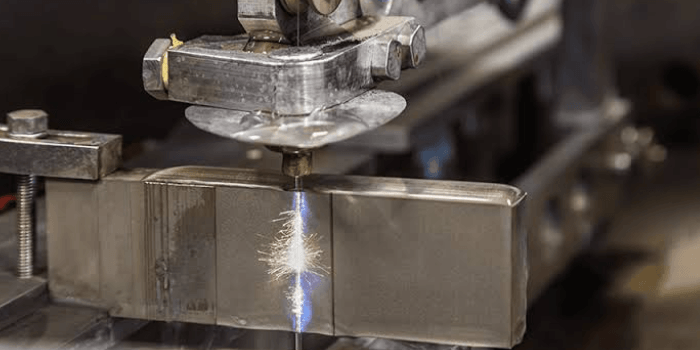
1、电火花线切割加工以连续运行的金属丝作为工具电极,工件通常浸没或部分浸没在工作液中,金属丝与工件之间保持微小放电间隙。脉冲电源向电极与工件之间施加电脉冲,当间隙条件满足放电要求时,局部区域形成瞬时高温,使工件表面发生材料去除。
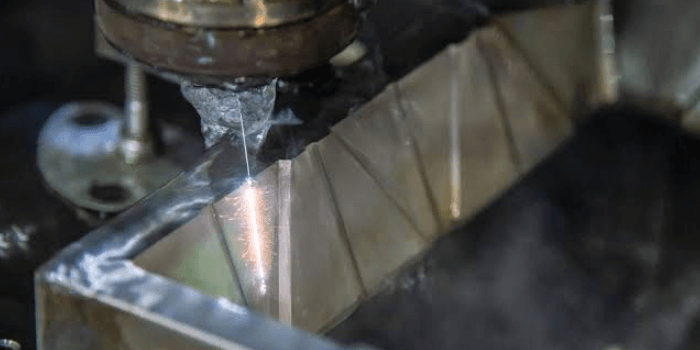
2、线切割加工并不是利用金属丝像锯条一样直接切削工件。金属丝通常不需要与工件发生机械接触,而是依靠电火花放电产生的热作用完成材料蚀除。连续走丝能够不断补充新的电极材料,使加工过程保持相对稳定。
3、加工过程中,数控控制系统按照预先设定的轮廓轨迹控制金属丝运动,使放电区域沿指定路径逐步移动。通过电极丝直径、放电间隙、脉冲参数、工作液状态以及走丝速度等工艺条件的协调,可以获得不同的加工效率和表面质量。
二、电火花线切割加工有哪些主要特点
1、电火花线切割加工对工件硬度的敏感程度较低。只要材料具备适合电火花加工的导电性能,即使经过淬火处理、硬化处理或具有较高硬度,也可以采用线切割方式进行加工。这一点与普通铣削、车削等机械切削工艺存在明显区别。
2、加工过程中机械切削力较小。电火花线切割主要依靠脉冲放电进行材料去除,金属丝与工件之间不存在传统切削中的强制机械切削接触,因此对于一些刚性较弱、容易受到机械切削力影响的精密零件,可以根据具体结构考虑采用线切割工艺。
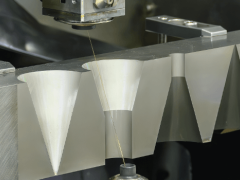
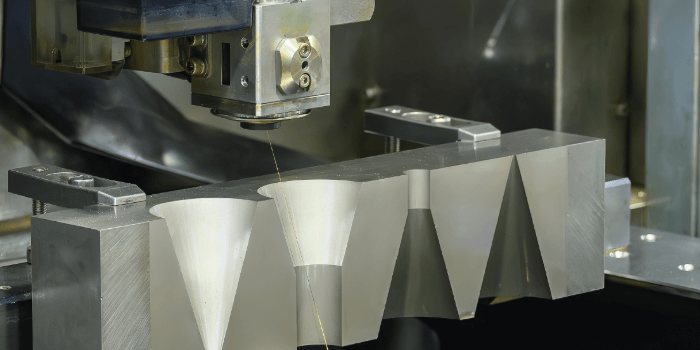
3、能够加工较复杂的二维轮廓。通过数控轨迹控制,电极丝可以按照直线、圆弧以及复杂连续轮廓进行运动,适合冲模、凸模、凹模、精密齿形件以及具有复杂外轮廓零件的加工。带有锥度控制功能的设备还可以加工具有一定空间倾斜关系的轮廓。
4、能够加工较窄的切缝。电极丝本身直径较小,再结合放电间隙形成实际加工宽度,因此适合一些需要较小切缝的加工任务。不过实际切缝尺寸并不等于电极丝直径,还受到放电间隙、脉冲参数、加工稳定性和补偿量等因素影响。
5、加工精度具有较强的工艺可控性。精加工阶段通常会采用较小的放电能量和适当的加工参数,以降低单次放电产生的材料去除量,从而改善尺寸精度和表面质量。实际能够达到的精度需要结合机床精度、材料、工艺参数、温度稳定性和操作水平综合判断,不能脱离具体设备给出统一精度值。
三、电火花线切割为什么适合硬质导电材料
1、传统机械切削加工硬质材料时,刀具需要承受较大的切削载荷,同时还会受到磨损、崩刃和切削温度等因素影响。电火花线切割的材料去除机理主要依靠放电热效应,因此工件本身的硬度并不是决定其能否加工的主要条件,材料的导电性和加工状态更加关键。
2、经过热处理后的模具钢、工具钢以及部分硬质合金等材料,在传统机械加工中可能需要使用硬质刀具或磨削工艺,而线切割可以在材料达到相应导电条件的情况下进行加工。对于已经完成热处理、需要避免再次产生较大机械加工变形的模具零件,这种加工方式具有一定工艺价值。
3、导电材料的电阻率、熔点、热导率等物理特性会影响放电过程。不同材料需要匹配不同的脉冲电参数和走丝条件。例如材料导热性能、熔点以及加工厚度发生变化后,放电能量和加工稳定性也会受到影响,因此不能直接套用同一组参数。
4、需要注意的是,电火花线切割并不是所有高硬度材料都能够直接加工。绝缘陶瓷、普通玻璃以及多数不具备适当导电条件的材料不能按照常规线切割方式进行加工。判断材料是否适合线切割,应重点查看材料的导电性能及设备对应的工艺范围。
四、电火花线切割在复杂轮廓加工中的优势
1、电极丝由数控系统控制运动轨迹,可以根据程序加工复杂的平面轮廓。对于冲压模具中的凸模、凹模、落料孔以及异形孔等结构,线切割能够通过连续轨迹完成轮廓加工,减少复杂专用成形刀具的需求。
2、线切割加工特别适合轮廓形状精度要求较高的零件。加工路径可以由计算机辅助制造系统根据二维图形生成,再由数控系统控制电极丝运动。实际加工质量还受到电极丝张力、导轮状态、机床运动精度以及放电参数等因素影响。
3、对于内孔、窄槽和复杂内轮廓加工,通常需要先设置穿丝孔,再使电极丝进入加工区域。穿丝方式使线切割能够加工传统刀具不容易直接进入的封闭轮廓,但对于完全封闭且没有穿丝条件的结构,需要在工艺设计阶段预留相应加工通道。
五、电火花线切割加工的精度与表面质量特点
1、线切割加工质量通常需要从尺寸精度、形状精度、位置精度和表面粗糙度等多个指标评价。粗加工阶段主要关注材料去除效率,精加工阶段则会降低单次放电能量,通过多次修切改善轮廓尺寸和表面状态。
2、放电能量越大,单个放电点形成的蚀除坑通常越明显,材料去除效率可以提高,但加工表面可能出现较明显的放电纹理和较大的表面粗糙度。精加工时通常采用较低的单脉冲能量和适当的脉冲间隔,以获得更细小的放电痕迹。
3、工作液状态对加工稳定性也有明显影响。线切割加工通常使用具有一定绝缘性能的工作液作为介质,同时承担冷却和排屑作用。工作液电阻率、清洁程度、过滤状态和流量变化,都可能影响放电稳定性和加工表面质量。
4、对于厚度较大的工件,排屑和工作液循环条件会变得更加重要。加工区域产生的蚀除物如果不能及时排出,可能造成异常放电和短路,使加工效率、表面质量以及尺寸稳定性受到影响。因此厚工件加工需要重点关注工作液流量、喷流方向和加工参数匹配。
六、电火花线切割加工需要关注哪些工艺条件
1、电极丝材料和直径会影响加工稳定性、切缝宽度以及放电状态。常见电极丝以黄铜丝等材料为主,不同直径电极丝具有不同的机械强度和放电特性。实际选型需要结合工件厚度、轮廓尺寸、加工精度和设备允许范围确定。
2、电极丝张力对加工稳定性和轮廓精度具有影响。张力不足时,电极丝在加工过程中容易产生较明显的振动或偏移;张力过大则可能增加断丝风险。具体张力范围应按照设备结构、电极丝规格和制造商工艺要求确定,不能脱离设备型号直接套用固定数值。
3、脉冲宽度、脉冲间隔、峰值电流等电参数会共同影响单次放电能量和材料去除速度。粗加工通常需要兼顾加工效率和稳定性,精加工则更强调尺寸控制和表面质量。实际参数应根据材料、厚度和设备电源特性进行试切和优化。
4、加工补偿量也是线切割编程中的重要参数。由于电极丝存在自身直径,同时放电还需要保持一定间隙,实际加工轮廓与程序轨迹之间存在尺寸关系。数控系统通常通过电极丝半径、放电间隙以及工艺修正值等因素进行轨迹补偿。
七、电火花线切割加工的典型应用场景
1、模具制造是电火花线切割的重要应用领域。冲压模具中的凸模、凹模、落料孔以及复杂轮廓结构,都可以根据材料导电性和结构特点采用线切割加工。对于经过热处理的模具材料,线切割可以作为后续精密轮廓加工工序。
2、精密机械零件也可以采用线切割加工,例如精密齿形件、薄片零件、异形零件、窄槽结构和复杂孔型零件。具体是否适合采用线切割,需要结合零件尺寸、公差要求、材料导电性以及加工批量进行工艺评估。
3、对于难以通过普通刀具加工的硬质导电材料,线切割能够提供另一种加工路径。特别是零件已经完成热处理、硬度较高,同时轮廓又具有较复杂结构时,可以将线切割与铣削、磨削等工艺组合使用,实现不同加工阶段的工艺分工。
以下是您可能还关注的问题与解答:
Q:电火花线切割加工最大的特点是什么?
A:电火花线切割的核心特点是利用脉冲放电进行材料去除,对工件硬度的敏感程度较低,同时能够加工复杂轮廓和较窄切缝。其前提是工件需要具备适合电火花加工的导电性能。
Q:电火花线切割可以加工不锈钢吗?
A:可以。不锈钢属于导电材料,在设备工艺范围允许的情况下可以采用电火花线切割。具体加工效率和表面质量会受到不锈钢牌号、工件厚度、热物性以及放电参数等因素影响。
Q:电火花线切割适合加工高硬度材料吗?
A:适合。线切割主要通过放电热作用去除材料,工件硬度不是决定加工能力的主要因素。经过淬火等热处理的导电钢材仍可以根据具体工艺条件进行线切割加工。
Q:电火花线切割能加工所有金属材料吗?
A:不能。常规电火花线切割要求工件具备适当的导电性能。钢、铜、铝、硬质合金等导电材料通常具有线切割加工条件,而绝缘材料通常不能直接采用常规电火花线切割工艺加工。
Q:电火花线切割为什么加工时需要工作液?
A:工作液主要承担放电介质、冷却和排屑等作用。稳定的工作液状态有助于维持合理放电间隙,并及时带走加工区域产生的蚀除物。工作液循环和过滤状态异常时,可能引起放电不稳定、加工效率下降以及表面质量波动。
电火花线切割加工的特点与其放电蚀除机理密切相关。它不依赖传统刀具进行机械切削,对导电材料的硬度适应范围较宽,同时具备复杂轮廓加工、窄缝加工和低机械切削力等工艺特点。实际生产中应根据工件材料、厚度、轮廓结构、精度要求以及表面质量要求选择加工参数,并通过电极丝、工作液、脉冲参数和数控轨迹等环节进行综合控制。
点赞 0
反对 0
收藏 0