2026-10-08 11:45

磨削加工表面热损伤机理与磨削烧伤预防控制措施
2026-09-20 10:481030
磨削加工表面热损伤是精密磨削过程中常见的表面质量问题,主要表现为工件磨削区域因局部热量集中而产生组织变化、硬度变化、残余应力异常以及表面裂纹等缺陷。磨削砂轮在高速旋转状态下,大量磨粒同时参与切削、犁削和摩擦,产生的能量有相当一部分转化为热量。当热量不能及时通过砂轮、冷却液和工件等途径带走时,磨削区温度会快速升高,严重情况下形成磨削烧伤。对于轴承、齿轮、精密轴类零件以及模具等对表面完整性要求较高的工件,需要从磨削热来源、热量传递、工艺参数和冷却方式等方面控制表面热损伤。
一、磨削加工表面热损伤是什么
1、磨削加工表面热损伤是指磨削过程中产生的热量使工件表层材料发生非正常热作用,从而导致表面组织、硬度、残余应力或完整性发生变化。它并不一定表现为肉眼可见的烧痕,部分热损伤可能隐藏在工件表层,需要通过硬度检测、金相分析、残余应力检测或其他无损检测方式进行判断。
2、磨削烧伤是磨削表面热损伤中较典型的一种形式。当磨削区域温度超过工件材料或热处理组织能够承受的范围时,可能发生回火软化、组织转变、残余拉应力增加等现象。对于经过淬火处理的钢件,如果磨削热控制不当,表面硬度可能下降,进而影响耐磨性和疲劳性能。
3、磨削表面热损伤与普通加工产生的切削热存在一定差异。磨削砂轮具有大量分布不规则的磨粒,单颗磨粒的切削厚度通常很小,但单位时间内参与作用的磨粒数量较多,同时存在磨粒切削、摩擦和材料塑性变形等过程,因此磨削区可能形成较高的瞬时热流密度。
二、磨削加工表面热损伤是如何形成的
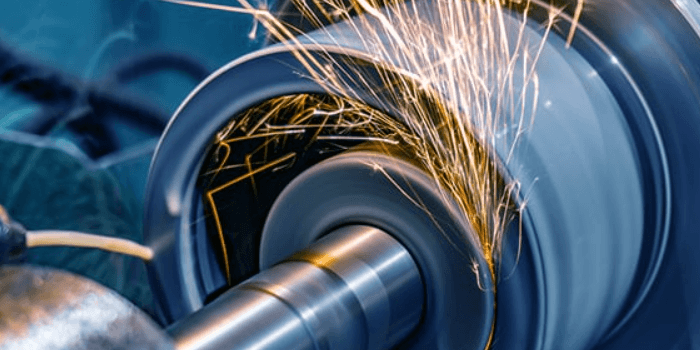
1、磨粒切削工件时,部分机械能转化为切削热。磨粒与工件之间还会发生滑擦和犁削,产生额外热量。当砂轮磨粒变钝、砂轮堵塞或修整状态不合理时,切削作用可能逐渐转变为较强的摩擦和挤压,使磨削热进一步增加。
2、磨削热产生后会通过工件、砂轮、磨屑和冷却介质进行传递。若工件材料导热能力较低,或者磨削接触区域较大,热量进入工件表面的比例可能增加。工件表层温度快速升高后,热量还可能向内部扩散,形成一定深度的热影响区域。
3、冷却液虽然能够带走大量热量,但冷却效果受到供液位置、流量、压力、喷嘴形状、砂轮转速以及砂轮气流屏障等因素影响。如果冷却液没有有效进入磨削弧区,即使供液量较大,也可能无法充分发挥冷却作用。
三、哪些因素容易导致磨削加工表面热损伤
1、磨削深度是影响磨削热的重要工艺参数。磨削深度增加后,单位时间内需要去除的材料增多,磨削力和热量通常也会增加。精密磨削阶段通常需要采用较小的磨削余量,并通过合理的进给方式降低单次磨削热积累。
2、工件进给速度也会影响磨削热。当进给条件变化时,单位时间内的材料去除量、磨削接触状态以及磨削力都会发生变化。对于长时间连续磨削的工件,还需要关注热量累积,而不能只考虑单次磨削产生的温升。
3、砂轮线速度、砂轮粒度、硬度、组织和结合剂类型都会改变磨削状态。砂轮选型需要根据工件材料、热处理状态、加工余量和表面质量要求确定。砂轮过硬或修整不及时,可能造成磨粒钝化后仍持续摩擦工件,从而增加热负荷。
4、砂轮修整状态对表面热损伤具有明显影响。修整后的砂轮能够恢复一定的磨粒锋利度和容屑空间,降低堵塞和钝化造成的摩擦。修整量、修整速度和修整周期需要与砂轮类型及工件材料相匹配,不能简单采用固定修整参数。
5、冷却液供给条件是控制磨削热的重要环节。冷却液需要尽可能进入磨削接触区域,并保持稳定流量。对于高速磨削,还需要考虑砂轮旋转形成的气流屏障,否则冷却液可能在进入磨削区之前被高速旋转气流带走。
四、磨削烧伤会产生哪些表面质量问题
1、磨削烧伤可能造成工件表层硬度下降。对于淬火钢等热处理材料,如果磨削温度超过回火温度范围,原有硬化组织可能发生回火软化。硬度变化程度与工件材料、热处理状态、温度以及受热时间有关。
2、热损伤还可能改变工件表面的残余应力状态。磨削过程中表层受到快速加热和冷却,热膨胀受到基体材料约束,可能形成复杂的热应力与机械应力。当表面产生不利的残余拉应力时,对于承受交变载荷的零件,需要特别关注其对疲劳性能可能产生的影响。
3、严重热损伤可能出现磨削裂纹。磨削裂纹往往与局部温升过高、快速冷却、材料组织状态以及残余应力有关。裂纹可能沿一定方向分布,也可能呈现网状或其他形态。对于轴承套圈、齿轮和精密轴等关键零件,应通过适当检测手段及时识别。
4、磨削热损伤还可能伴随表面粗糙度变化、尺寸稳定性下降和局部变形。工件表层受热后产生热膨胀,冷却后又发生收缩,可能造成尺寸偏差。对于精密磨削而言,即使没有明显烧痕,也不能仅凭外观判断表面不存在热损伤。
五、如何通过磨削参数控制表面热损伤
1、合理控制磨削深度是降低热负荷的常用方法。粗磨阶段需要兼顾材料去除效率和磨削力,精磨阶段则应适当减小单次磨削深度,并根据工件尺寸精度和表面质量要求设置合理的光磨时间。
2、磨削速度、工件速度和进给量需要形成合理匹配。提高砂轮速度并不意味着一定能够改善表面质量,实际效果取决于砂轮特性、工件材料和冷却条件。工艺试验时应同时观察磨削力、表面粗糙度、工件温升和砂轮磨损情况。
3、采用较锋利的砂轮状态有助于降低不必要的摩擦热。随着磨削加工进行,磨粒会出现磨损、破碎和脱落,砂轮表面状态持续变化。当磨削力或表面质量出现异常时,应检查砂轮是否需要修整,而不是单纯继续增加冷却液供给量。
4、对于精密磨削,可以通过多次小余量磨削代替单次较大切深,并根据工件材料和设备刚性设置合理的进给参数。这样能够降低局部热量集中程度,同时有利于控制尺寸变化和表面完整性。
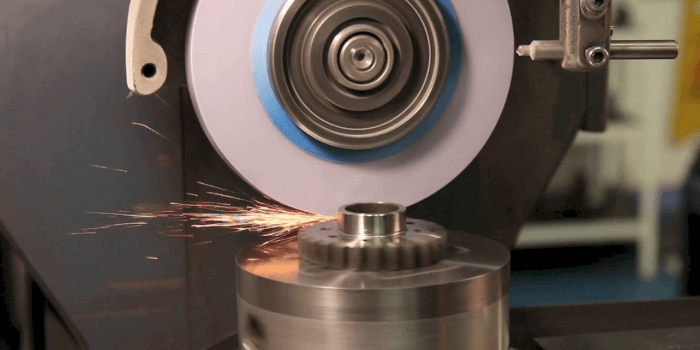
六、磨削冷却如何降低表面热损伤风险
1、冷却液的主要作用包括带走磨削热、润滑磨削接触区域以及冲走磨屑。对于精密磨削,应保证冷却液具有稳定的供给流量,并使喷嘴方向尽量对准磨削弧区。具体流量和压力应按照磨床、砂轮和冷却系统的技术要求确定。
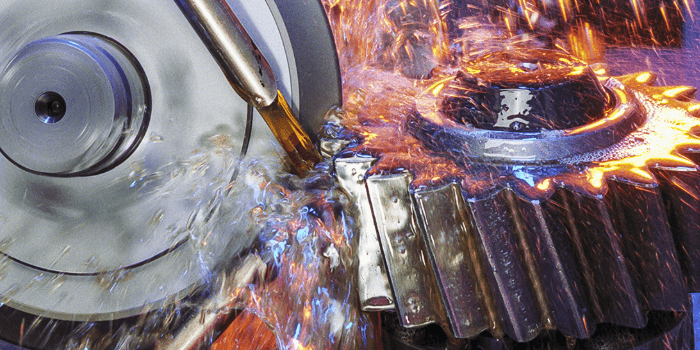
2、喷嘴结构会直接影响冷却液进入磨削区域的能力。喷嘴距离过远、方向偏离磨削区或流速不足,都可能降低冷却效果。高速砂轮形成的气流会阻碍冷却液进入磨削区,因此需要通过合理的喷嘴布置和供液方式改善冷却液有效利用率。
3、冷却液温度也需要保持稳定。长时间连续磨削过程中,冷却液吸收大量热量后温度会上升,如果缺乏有效的过滤和温度控制,冷却能力可能逐渐下降。精密磨削场合通常需要关注冷却液清洁度、浓度和温度稳定性。
4、冷却液并非越多越好。供液量需要与砂轮尺寸、转速、磨削区域和设备冷却系统能力匹配。过量供液可能造成设备环境污染和液体浪费,而供液位置不合理时,即使增加流量也未必能够有效降低磨削区温度。
七、磨削烧伤如何检测和判断
1、外观观察可以作为初步判断方式。部分磨削烧伤会在工件表面形成颜色变化、烧痕或异常光泽,但颜色变化受到材料、冷却液和表面粗糙度等因素影响,因此不能单纯依据颜色判断是否存在热损伤。
2、硬度检测可以用于判断表层是否出现明显软化。对于经过热处理的钢件,可以将磨削后的表面硬度与规定值或磨削前基准进行比较。如果表面硬度出现异常下降,需要进一步检查磨削参数和热处理状态。
3、金相检测可以观察磨削热对表层组织产生的影响。通过截取试样并进行金相分析,可以判断表面是否存在异常组织层以及热影响深度。对于关键零件,还可以结合残余应力检测和磁粉检测等方法进行综合判断。
4、磨削裂纹检测需要根据工件材料和质量要求选择适当方法。对于铁磁性材料,可以采用磁粉检测发现表面及近表面裂纹。检测方法、灵敏度和验收标准应依据零件图样、行业标准或企业质量规范确定。
八、磨削加工表面热损伤的预防控制措施
1、建立合理的砂轮选择和修整制度。根据工件材料、硬度、磨削方式以及表面质量要求选择适配砂轮,并按照砂轮工作状态及时修整,保持合理的磨粒锋利度和容屑空间。
2、优化磨削参数组合。不要单独调整某一个参数,应将磨削深度、工件进给、砂轮速度、往复进给以及光磨时间作为整体工艺进行优化。对于精密零件,应通过工艺验证确定稳定参数范围。
3、改善冷却液供给。检查喷嘴位置、流量和方向,确保冷却介质能够有效进入磨削区域。同时做好冷却液过滤、浓度管理和温度控制,避免磨屑和污染物降低冷却系统工作效果。
4、加强过程监测。磨削过程中可以结合磨削力、主轴负荷、工件温升、砂轮状态和表面质量等信息判断热损伤风险。当出现砂轮负荷升高、工件异常发热、表面颜色变化或粗糙度异常时,应及时检查工艺状态。
5、对于高精度和高可靠性零件,应建立磨削后的质量验证流程。根据零件用途选择硬度检测、金相检测、残余应力检测、磁粉检测等方法,不宜仅依靠表面目视检查判断磨削烧伤。
以下是您可能还关注的问题与解答:
Q:什么是磨削加工表面热损伤?
A:磨削加工表面热损伤是磨削热作用于工件表层后造成的组织、硬度、残余应力或表面完整性异常变化。严重情况下可能出现磨削烧伤和磨削裂纹。
Q:磨削烧伤为什么会发生?
A:主要与磨削区热量集中有关。砂轮钝化、堵塞、磨削深度过大、冷却液不能有效进入磨削区以及工件材料导热条件等因素,都可能增加磨削热损伤风险。
Q:磨削烧伤会影响工件硬度吗?
A:可能影响。对于经过淬火或其他热处理的钢件,过高的磨削温度可能造成表层组织发生变化,出现回火软化或其他异常组织变化,从而使表面硬度发生改变。
Q:磨削加工怎样预防表面热损伤?
A:可以从砂轮选择、砂轮修整、磨削深度、进给参数、冷却液供给和过程监测等方面控制。精密零件还应根据质量要求进行硬度、金相或裂纹等检测。
Q:磨削表面出现烧痕一定是磨削烧伤吗?
A:不能仅凭表面颜色或烧痕直接确定。表面颜色还可能受到材料和加工条件影响,需要结合硬度、金相组织、残余应力或裂纹检测结果综合判断。
磨削加工表面热损伤的控制核心是减少磨削区热量集中,并提高热量向冷却液、砂轮和磨屑等方向的有效传递能力。工艺实施过程中,应结合工件材料、热处理状态、砂轮特性和精度要求合理设置磨削参数,保持砂轮良好修整状态,同时优化冷却液供给。对于对表面完整性要求较高的精密零件,还需要通过硬度、金相、残余应力或裂纹检测验证磨削质量,从而降低磨削烧伤和其他热损伤对零件性能造成的不利影响。
点赞 0
反对 0
收藏 0