2026-08-28 11:56

三维测量仪主要类型对比及不同场景下的选型指南
2026-09-15 10:151240
三维测量仪是用于获取零件空间尺寸、几何形状、位置关系及部分表面特征的重要检测设备,广泛应用于机械加工、模具制造、汽车零部件、航空航天、精密电子等领域。按照测量原理和设备结构划分,常见三维测量仪类型包括接触式三坐标测量机、光学三维测量设备、三维激光扫描仪、结构光三维扫描设备以及便携式关节臂三坐标测量机等。不同类型设备在测量精度、测量速度、被测对象、表面适应性和现场使用条件方面存在差异,选型时应结合零件尺寸、检测精度、几何特征和实际工况进行判断。
一、三维测量仪主要有哪些类型
1、三维测量仪并不是单一设备名称,而是涵盖多种空间测量技术的设备类别。按照测量方式,可以分为接触式测量和非接触式测量;按照设备结构,又可以分为固定式设备和便携式设备。
2、接触式设备以三坐标测量机为代表,通过测量探针与工件表面接触获取空间坐标数据。这类设备通常具有较好的尺寸测量稳定性,适合机械零件尺寸、形位公差以及复杂几何元素检测。
3、非接触式三维测量设备主要利用光学成像、激光扫描或结构光投射获取工件表面数据,具有测量点数量多、数据采集速度较快等特点,适合复杂曲面、自由曲面以及外形尺寸检测。
4、便携式三维测量设备强调现场使用灵活性,例如便携式关节臂三坐标测量机可以移动到大型工件附近完成检测,三维激光扫描设备则能够快速采集较大范围的表面点云。
二、接触式三坐标测量机适合高精度尺寸检测
1、接触式三坐标测量机通过三个相互垂直的运动轴建立空间坐标系,测量探针接触工件表面后获取测点坐标,再通过测量软件计算长度、直径、距离、角度、圆度、平面度、位置度等几何特征。
2、固定式三坐标测量机通常安装在相对稳定的测量环境中,常见结构包括桥式、龙门式和悬臂式等。桥式结构适用于大量中小型精密零件检测,龙门式结构则可以覆盖更大的测量空间。
3、三坐标测量机的精度通常采用长度测量最大允许误差等指标进行评价,实际设备的具体精度取决于机型、测量范围、温度条件、探测系统和校准状态。精密型号的长度测量误差可以达到微米级,但不能脱离设备具体技术指标进行笼统判断。
4、接触式三坐标测量机适合对尺寸和形位公差要求较高的机械零件进行检测,例如精密轴类零件、模具零件、发动机零部件以及高精度夹具等。对于柔软、易变形或表面容易受到探针压力影响的工件,则需要评估接触测量力带来的影响。
三、三维激光扫描仪的特点及适用场景
1、三维激光扫描仪利用激光束对物体表面进行扫描,通过距离测量和空间定位获得大量三维点数据。与逐点接触测量相比,激光扫描能够在较短时间内获取较大范围的表面信息。
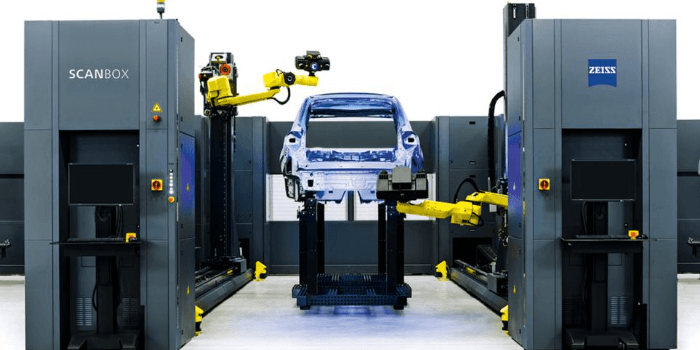
2、三维激光扫描仪适合大型零部件、复杂曲面、铸件、汽车车身、模具以及实物逆向工程等场景。对于尺寸较大、形状复杂且需要获取完整外形数据的工件,激光扫描的效率优势比较明显。
3、激光扫描结果通常表现为大量空间点组成的点云数据,经过数据处理后可以形成三维模型,并与设计模型进行偏差分析。企业可以利用色谱偏差图或尺寸报告观察实际工件与理论模型之间的差异。
4、激光扫描对工件表面状态较为敏感。高反光、透明、深色或具有复杂纹理的表面可能影响光学信号质量。实际检测中可能需要采用适当的表面处理、调整扫描角度或使用适合该材料表面的扫描方案。
四、结构光三维扫描设备适合复杂外形快速采集
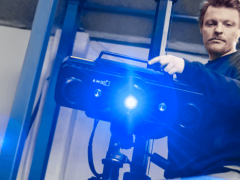
1、结构光三维扫描设备通过投射具有特定编码规律的光栅或光学图案,再利用摄像系统捕捉工件表面的图案变化,通过三角测量原理计算表面三维坐标。
2、这类设备能够在一次采集过程中获得大量表面数据,因此比较适合复杂曲面、塑料制品、模具、铸造件以及产品外观尺寸检测。对于需要快速获取完整表面形貌的应用,结构光测量具有较好的适应性。
3、结构光设备的测量精度、扫描范围和空间分辨能力与光学系统、镜头、投影方式以及测量距离有关。高精度小型设备适合精密零件检测,大视场设备则更适合大型物体快速采集,实际选择需要结合工件尺寸和目标精度进行匹配。
4、结构光三维测量同样受到环境光和工件表面特性的影响。在强环境光、透明表面或高反射表面条件下,可能需要调整光照环境和测量方案,以获得更加稳定的扫描数据。
五、便携式关节臂三坐标测量机适合现场检测
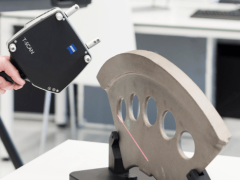
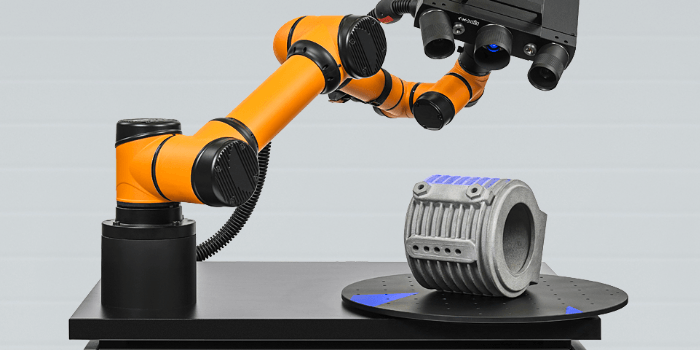
1、便携式关节臂三坐标测量机通过多个旋转关节和编码器建立空间坐标关系,测量探针或扫描头安装在机械臂末端,可以在较大范围内灵活移动。
2、与固定式三坐标测量机相比,关节臂设备不需要将大型工件整体搬运到固定测量室,因此适用于大型模具、机械设备、汽车零部件以及生产现场检测。
3、关节臂三坐标测量机可以配置接触式测头,也可以根据设备配置采用激光扫描头进行非接触测量,使一台设备能够覆盖尺寸测量和表面数据采集等不同任务。
4、便携式设备的测量结果容易受到现场温度、振动、设备姿态以及操作方式影响。对于高精度检测任务,应严格按照设备制造商规定的使用条件进行环境控制和设备校准。
六、固定式与便携式三维测量仪如何选择
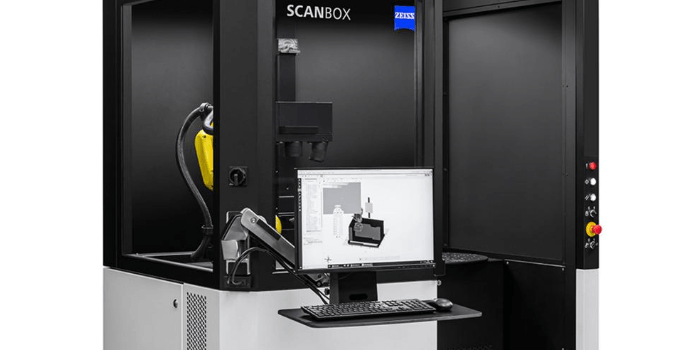
1、固定式三坐标测量机更适合建设标准化检测环境。设备通常安装在专用测量室或相对稳定的区域,可以通过恒温、减振和规范操作降低外界环境对测量结果的影响。
2、便携式三维测量仪适合大型工件和生产现场。对于无法方便搬运的大型模具、机架、机械设备和汽车部件,移动设备到工件附近测量可以减少物流和装夹环节。
3、如果主要检测内容是高精度尺寸和形位公差,应重点考察设备的长度测量误差、探测系统、测量范围和环境要求;如果主要任务是复杂曲面数据采集,则需要重点关注扫描范围、点云质量、扫描速度和表面适应能力。
七、不同测量精度要求下的三维测量仪选型
1、普通尺寸检测并不一定需要高精度三坐标测量机。如果工件尺寸公差较宽,主要用于外形检查和快速检测,可以考虑适合现场使用的光学三维测量设备。
2、对于微米级尺寸和形位公差检测,应优先考虑精度等级与被测尺寸要求相匹配的固定式三坐标测量机。设备测量误差需要与产品公差建立合理关系,不能仅依据设备分辨率判断是否满足检测需求。
3、如果被测对象是大型复杂曲面,测量重点可能从单一尺寸转向完整表面数据,此时三维激光扫描或结构光扫描设备通常更具适应性。实际选型需要关注设备在目标测量距离和工件尺寸下能够达到的有效精度。
4、对于逆向工程、实物数字化和模具磨损分析等任务,点云完整度和数据处理能力同样重要。设备不仅要能够采集数据,还需要具备点云拼接、坐标对齐、网格生成以及三维偏差分析等配套能力。
八、不同工件类型对应的三维测量仪选择
1、精密轴类、箱体类和机械加工件通常包含大量规则几何元素,例如圆、圆柱、平面、孔和槽。这类工件适合采用接触式三坐标测量机进行尺寸和形位公差检测。
2、汽车覆盖件、复杂模具型腔和自由曲面零件具有大量连续曲面,采用三维激光扫描仪或结构光三维扫描设备可以快速获得完整表面数据,再通过软件完成模型对比和偏差分析。
3、大型机械结构件、焊接件和大型模具受到尺寸和搬运条件限制时,可以选择便携式关节臂三坐标测量机或便携式三维激光扫描设备,在工件现场建立测量坐标系完成检测。
4、透明件、强反光金属件和深色塑料件属于光学测量中需要重点评估的对象。选型时应确认设备对目标材料的适应能力,必要时通过表面处理、特殊扫描策略或接触式测量进行补充。
九、三维测量仪选型不能只看设备精度
1、测量精度是重要指标,但并不是设备选型的全部内容。设备测量范围、工件最大尺寸、测量速度、扫描方式、探测系统、软件功能以及环境要求都会直接影响实际使用效果。
2、测量范围需要留出合理余量。对于固定式三坐标测量机,应根据工件最大长度、宽度和高度选择测量空间;对于光学设备,则需要考虑单次视场范围以及多次扫描拼接需求。
3、设备软件能力也会影响检测效率。机械零件检测通常需要尺寸评价、形位公差评价和报告输出功能;复杂曲面检测则需要点云处理、模型配准、偏差分析和网格数据处理能力。
4、企业还需要考虑设备的维护、校准和操作人员培训。三维测量设备属于精密检测设备,实际测量能力不仅取决于硬件参数,还与环境条件、夹具定位、坐标系建立、测量程序和人员操作水平有关。
十、三维测量仪选型的实用判断方法
1、先明确测量对象。需要检测规则尺寸和形位公差的机械零件,可以重点考察接触式三坐标测量机;需要快速获得复杂曲面完整数据,则可以重点考察激光扫描或结构光扫描设备。
2、再确定被测工件尺寸。小型精密零件与大型模具对测量范围的需求完全不同,设备不能出现测量空间不足或需要频繁拼接的问题。
3、根据产品公差确定设备精度等级。通常应让测量系统的最大允许误差明显小于被测产品允许误差,这样才能保证检测结果具有足够的判定能力。具体比例应结合企业质量体系、产品标准和测量不确定度要求确定。
4、评估现场环境。如果设备部署在恒温检测室,可以优先考虑固定式高精度设备;如果需要在生产线、装配现场或大型工件附近检测,则便携式设备通常更加方便。
5、结合后续数据用途确定软件能力。如果检测结果需要用于逆向建模、模具修正或产品开发,应重点关注点云处理和三维模型分析功能;如果主要用于质量检验,则应重点关注尺寸评价、形位公差评价和检测报告功能。
以下是您可能还关注的问题与解答:
Q:三维测量仪类型主要分为哪几种?
A:常见类型包括接触式三坐标测量机、三维激光扫描仪、结构光三维扫描设备以及便携式关节臂三坐标测量机等。不同设备采用的测量原理不同,适用的工件和检测任务也不同。
Q:三维激光扫描仪和三坐标测量机有什么区别?
A:三坐标测量机通常通过探针接触测量工件上的特征点,适合尺寸和形位公差检测;三维激光扫描仪通过非接触方式获取大量表面点云,更适合复杂曲面、大型工件和完整外形数据采集。
Q:复杂模具曲面适合使用哪种三维测量仪?
A:复杂模具曲面通常适合采用三维激光扫描仪或结构光三维扫描设备进行整体表面数据采集,也可以采用带扫描功能的三坐标测量机进行检测。具体选择需要结合模具尺寸、曲面复杂程度和精度要求判断。
Q:大型工件无法搬到测量室应该怎么办?
A:可以考虑便携式关节臂三坐标测量机或便携式三维激光扫描设备,将测量系统移动到工件现场完成检测。对于现场高精度检测,还需要关注温度、振动、设备稳定性和坐标系建立等因素。
Q:三维测量仪是不是精度越高越好?
A:设备精度需要与实际检测任务匹配。精度过低可能无法满足产品公差要求,而过度追求高精度设备可能增加采购和使用成本。合理做法是根据被测尺寸、公差等级、测量不确定度和使用环境选择匹配的设备。
Q:选择三维测量仪时最需要关注哪些参数?
A:应重点关注长度测量误差或扫描测量精度、测量范围、扫描方式、探测系统、扫描速度、工件表面适应能力、软件功能以及环境要求。对于复杂曲面,还应关注点云质量和三维数据处理能力。
三维测量仪类型的选择需要围绕被测工件、检测精度、测量范围和实际使用环境展开。接触式三坐标测量机更适合精密尺寸与形位公差检测,三维激光扫描仪和结构光三维扫描设备适合复杂曲面及大范围表面数据采集,便携式关节臂三坐标测量机则更适合大型工件和现场检测。企业在进行三维测量仪选型时,应把设备精度、测量范围、测量原理、工件材料、表面状态、软件功能和现场环境综合起来评估,避免仅依据单一参数判断设备是否适用。
点赞 0
反对 0
收藏 0