2026-11-05 18:08

切削液成分变化对加工质量有什么影响?常见问题与原因分析
2026-11-18 09:46210
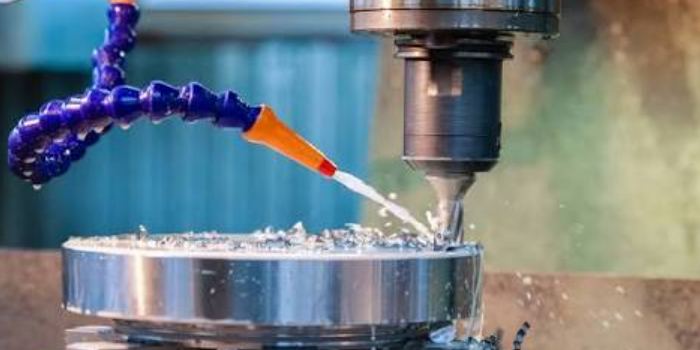
切削液成分变化对加工质量、刀具寿命和机床运行状态都有直接影响。在金属切削加工过程中,切削液不仅承担冷却和润滑作用,还需要具备一定的清洗、防锈和抑菌能力。随着使用时间增加,切削液可能受到切屑、杂油、微生物、补水以及蒸发等因素影响,导致原有成分比例发生变化,进而影响加工过程的稳定性。
在数控铣削、车削、磨削和钻孔等加工工序中,如果切削液浓度过高或过低,酸碱度发生变化,或者油分、杂质及微生物含量异常,都可能引起刀具磨损加快、工件表面质量下降、金属锈蚀和设备维护成本增加等问题。了解切削液的主要成分、变化原因及其对加工质量的影响,有助于及时发现使用过程中的异常,合理控制切削液性能。
一、切削液主要由哪些成分组成?
1、基础液。水基切削液通常以水作为主要稀释介质,配合矿物油、合成基础材料及各种功能添加剂使用。根据配方不同,水基切削液可以分为乳化液、半合成切削液和全合成切削液。不同类型的基础液,其冷却能力、润滑性能和使用维护要求存在差异。
乳化液通常含有较高比例的矿物油,通过乳化剂使油相分散在水中形成稳定体系;半合成切削液同时包含一定比例的油相和合成组分;全合成切削液则主要采用水溶性化学组分,不以传统矿物油作为主要润滑基础。
2、润滑添加剂。润滑添加剂主要用于降低刀具与工件之间的摩擦,改善切削区域的润滑状态。常见类型包括油性剂、极压添加剂和其他摩擦调节组分。
在切削负荷较大、接触压力较高的加工条件下,适当的极压性能有助于减少刀具与工件之间的摩擦和黏着磨损。但具体效果取决于添加剂配方、工件材料及加工条件。
3、防锈添加剂。金属工件在加工过程中会受到水分、空气和加工环境影响,部分材料容易发生氧化和腐蚀。切削液中的防锈组分能够在金属表面形成保护作用,降低加工过程中及加工后的锈蚀风险。
如果防锈组分消耗、失效或切削液酸碱度发生异常变化,工件和机床部件的防锈能力可能下降。
4、乳化剂与稳定剂。乳化剂主要用于帮助油相与水相形成稳定分散体系,稳定剂则用于改善切削液的储存和使用稳定性。对于乳化型切削液,如果乳化体系受到硬水、杂油、污染物或不适当补加液体的影响,可能出现油水分离、浮油和乳化稳定性下降等问题。
5、抑菌剂。水基切削液在长期循环使用过程中,容易受到细菌和真菌污染。抑菌剂用于控制微生物繁殖,减少异味、酸碱度下降和切削液性能衰减等问题。抑菌效果与切削液配方、使用浓度、温度、污染程度及维护管理有关。
6、消泡剂及其他功能添加剂。切削液循环过程中可能产生泡沫,过多泡沫会影响泵送、喷射和冷却效果。消泡剂用于控制泡沫生成。此外,部分产品还会添加螯合剂、清洗剂和其他功能组分,以改善切削液的综合使用性能。
二、切削液成分发生变化的常见原因有哪些?
1、使用过程中水分蒸发。水基切削液在长期循环使用过程中,水分会受到环境温度、设备散热和空气流动影响而逐渐蒸发。如果补水管理不合理,切削液中的有效组分比例可能发生变化,造成浓度升高。
2、杂油混入。机床导轨润滑油、液压油和主轴润滑油可能进入切削液循环系统,形成浮油或乳化污染。杂油不仅会改变切削液的原有组成,还可能影响乳化稳定性、润滑性能和微生物控制效果。
3、微生物繁殖。水基切削液长期处于循环使用状态,如果切屑、油污和有机污染物积累,可能为细菌和真菌繁殖提供条件。微生物活动可能导致切削液异味、酸碱度变化、乳化体系破坏和防锈性能下降。
4、补水水质不稳定。水中的钙、镁离子以及其他矿物质可能影响切削液的稳定性。水质硬度过高时,部分切削液可能出现沉淀、皂化物形成或乳化性能下降等问题。不同品牌和配方对水质的适应范围不同,需要参考产品技术资料。
5、加工污染物积累。加工过程中产生的金属切屑、磨削粉末、砂轮磨粒和其他杂质会进入切削液。如果过滤系统效果不足,污染物可能持续积累,影响切削液的清洁度、循环状态和加工表面质量。
6、添加剂逐渐消耗。切削液在长期使用过程中,部分润滑、防锈和极压组分可能因加工消耗、吸附、沉积或其他化学变化而降低有效含量。即使检测浓度仍处于正常范围,也不一定意味着全部功能性能保持不变。
三、切削液浓度变化对加工质量有什么影响?
1、切削液浓度过低。对于需要一定润滑性能的加工工序,浓度过低可能造成油性组分和功能添加剂不足,使刀具与工件之间的摩擦增大,容易出现刀具磨损加快、积屑瘤和表面粗糙度变化等问题。
在磨削加工中,切削液浓度过低还可能影响工件表面的防锈能力和润滑状态。具体影响需要结合磨削液类型、砂轮材料及工件材质判断。
2、切削液浓度过高。浓度过高并不意味着加工效果更好。部分水基切削液在浓度过高时,可能出现泡沫增加、黏度变化、清洗性能下降和过滤困难等情况,同时还可能增加切削液使用成本。
对于某些配方,浓度过高还可能造成皮肤刺激风险增加或工件表面残留增多。应按照切削液制造商推荐的使用浓度进行配制和维护。
3、浓度波动较大。如果切削液浓度长期处于不稳定状态,可能导致不同加工批次之间的润滑和冷却条件发生变化,使刀具磨损、加工表面状态及工件防锈效果出现波动。
对于精密零件和批量生产,建议定期检测浓度,并根据实际消耗情况进行补液,避免仅凭外观或经验判断切削液状态。
4、影响刀具寿命。切削液浓度与润滑性能、冷却性能及添加剂有效含量有关。如果浓度和配方比例不合理,可能加剧刀具与工件之间的摩擦,增加磨损和积屑瘤风险。刀具寿命还受到切削速度、每齿进给量、切削深度和工件材料等因素影响,不能将刀具磨损完全归因于切削液浓度。
5、影响工件表面质量。切削液润滑和冷却性能发生变化后,可能影响切削区域的温度和摩擦状态,进而影响表面粗糙度、表面完整性及尺寸稳定性。对于精密磨削工序,还需要关注切削液过滤状态和供液流量。
四、切削液酸碱度变化会带来哪些问题?
1、酸碱度是评价水基切削液使用状态的重要指标之一。常见水基切削液通常呈弱碱性,但不同配方的推荐范围不同,应以产品技术说明书为准。酸碱度过低可能意味着防锈和稳定体系发生变化,也可能与微生物污染、补液不当及其他污染因素有关。
2、酸碱度下降可能影响防锈性能。部分防锈添加剂需要在特定酸碱度范围内发挥作用。当切削液长期使用后酸碱度明显下降,工件和机床金属部件的腐蚀风险可能增加。
3、酸碱度异常可能与微生物繁殖有关。部分细菌和真菌在适宜条件下繁殖,会改变切削液中的有机组分和化学环境,造成异味、酸碱度波动以及乳化体系稳定性下降。
4、酸碱度过高也需要关注。部分切削液浓度过高或补加剂使用不当,可能使酸碱度超过产品推荐范围。过高的碱性可能增加部分材料的腐蚀或变色风险,也可能对操作人员皮肤造成刺激。
5、检测酸碱度时,建议使用经过校准的酸碱度计,并按照切削液制造商规定的取样和检测方法进行测量。试纸可以用于现场初步判断,但对于需要精确控制的加工工序,建议采用适当精度的测量仪器。
五、切削液油分、杂质和微生物变化对加工有什么影响?
1、油分变化。乳化型切削液中的油分主要影响润滑性能和部分防锈能力。如果油分不足,可能造成润滑能力下降;如果杂油混入过多,则可能破坏原有乳化体系,造成浮油、油水分层和泡沫异常。
2、杂质增加。金属切屑、磨削粉末和砂轮磨粒进入切削液后,会增加循环系统的污染负荷。细小磨粒如果不能有效过滤,可能重新进入加工区域,划伤工件表面,影响精密磨削质量。
3、微生物污染。细菌和真菌繁殖可能导致切削液出现异味、变色、酸碱度下降和乳化性能变化。部分污染还可能形成黏性沉积物,堵塞过滤装置和供液管路。
4、泡沫增加。泡沫过多可能造成切削液泵送不稳定、喷射压力下降以及供液不连续。对于高速铣削和磨削工序,供液状态不稳定可能影响切削区域的冷却效果。
5、过滤性能下降。切削液中的细小颗粒、杂油和沉积物持续增加,会加重过滤系统负担。如果过滤能力不足,污染物可能不断循环进入加工区域,影响工件表面质量和设备运行状态。
六、如何检测和维护切削液成分?
1、定期检测切削液浓度。现场常用折光仪检测水基切削液浓度。操作时取适量混合均匀的切削液滴在折光仪检测棱镜上,读取折光值,再根据产品对应的折光系数换算实际浓度。不同配方的折光系数不同,不能直接使用其他品牌产品的换算系数。
2、检测酸碱度。使用酸碱度计定期测量切削液酸碱度,并记录变化趋势。如果酸碱度出现持续下降或明显偏离推荐范围,应排查微生物污染、杂油混入、补水水质和添加剂消耗等原因。
3、检查切削液外观。观察切削液是否出现分层、浮油、异常变色、沉淀、黏稠物和明显异味。外观检查可以帮助发现部分异常,但不能代替浓度、酸碱度和微生物检测。
4、检查微生物污染。对于长期循环使用的水基切削液,可以根据维护要求采用适当的微生物检测方法,观察细菌和真菌污染情况。不能仅凭异味判断微生物数量,也不建议在未经确认的情况下随意添加杀菌剂。
5、控制补水质量。补水水质会影响切削液的稳定性,建议根据产品技术资料选择符合要求的水源。对于硬度较高的地区,可以根据切削液配方和设备条件考虑使用经过处理的水。
6、及时过滤切屑和杂质。根据加工工艺配置适当的过滤系统,及时清理切屑、磨削粉末和沉积物。对于精密磨削工序,需要结合砂轮类型、工件精度和过滤设备能力选择合适的过滤方案。
7、规范补液操作。补加切削液时,应按照制造商规定的配制比例和混合方法进行操作。通常需要先将浓缩液与水充分混合,再加入循环系统,避免直接将高浓度原液倒入局部区域造成配比不均。
8、建立维护记录。建议记录切削液浓度、酸碱度、补水量、补液量、异常气味、杂油情况和更换时间。通过长期数据对比,可以判断切削液性能变化趋势,合理安排维护和更换周期。
以下是您可能还关注的问题与解答:
Q:切削液浓度越高,加工效果越好吗?
A:不是。浓度过高可能增加泡沫、黏度和使用成本,也可能影响清洗性能及材料兼容性。应根据切削液产品说明书和具体加工工况控制浓度。
Q:切削液变臭是什么原因?
A:常见原因包括微生物繁殖、有机污染物积累、杂油混入和循环系统清洁不足。建议检查切削液浓度、酸碱度、过滤状态及微生物污染情况,而不是直接通过添加香精或其他化学品掩盖气味。
Q:切削液浓度应该多久检测一次?
A:检测频率需要根据加工负荷、切削液类型和循环系统状态确定。对于连续生产设备,可以建立每日或定期检测制度,并在大量补水、补液及异常加工后增加检测。
Q:切削液酸碱度下降还能继续使用吗?
A:需要结合产品推荐范围、浓度、微生物污染和防锈性能综合判断。如果酸碱度持续低于产品要求,应及时排查原因,并按照制造商建议进行维护或更换,不宜仅通过添加碱性物质进行调整。
Q:切削液为什么会出现油水分层?
A:可能与乳化剂体系不稳定、补水水质不合适、杂油污染、浓度异常以及切削液老化有关。应检查配制过程、补水质量和杂油来源,必要时联系切削液供应商进行分析。
Q:磨削加工对切削液有什么特殊要求?
A:磨削加工会产生大量细小磨屑和砂轮磨粒,对切削液过滤性能、供液稳定性和清洁度要求较高。切削液还需要具备适合工件材料和砂轮类型的冷却、防锈及润滑性能。具体产品选择应结合磨削工艺和设备要求确定。
切削液成分变化不仅会影响冷却和润滑性能,还可能改变防锈能力、乳化稳定性、过滤性能及微生物控制效果。实际生产中,应重点关注浓度、酸碱度、杂油、微生物和污染物等指标,结合折光仪、酸碱度计及相应检测方法进行定期监控。对于数控铣削、车削和精密磨削等加工工序,建立规范的切削液维护制度,能够帮助减少刀具异常磨损、工件锈蚀和表面质量波动,提高加工过程的稳定性。
点赞 0
反对 0
收藏 0