2026-10-15 10:31

电火花加工的特点:无切削力、可加工超硬导电材料与复杂型腔
2026-10-29 10:3920
电火花加工是一种利用脉冲放电产生的热效应去除材料的特种加工技术,广泛应用于模具制造、精密零件加工、航空航天零部件制造以及难切削材料加工等领域。与传统车削、铣削和钻削不同,电火花加工不依赖刀具与工件之间的机械切削作用,而是通过工具电极与工件之间的间隙放电,使局部材料熔化、汽化并在工作介质中排出。
电火花加工的主要特点包括加工过程中宏观机械切削力较小、能够加工硬度较高的导电材料、适合复杂型腔和细小结构加工,以及能够减少传统切削中刀具机械载荷引起的变形风险。不过,该工艺也存在加工效率受材料和工艺参数影响、工具电极可能损耗、表面可能形成重铸层,以及原则上不能直接加工绝缘材料等限制。实际应用需要结合工件材料、结构形状、尺寸公差和表面质量要求进行工艺选择。
一、电火花加工的基本原理是什么
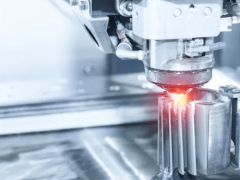
电火花加工通常由脉冲电源、工具电极、工件、工作介质、间隙控制系统和排屑系统等部分组成。加工时,工具电极与工件之间保持一定间隙,在适当的电气条件下形成脉冲放电。放电通道产生局部高温,使工件表面微小区域的材料发生熔化或汽化,部分材料被排出加工间隙,从而逐步形成所需形状。
电火花加工并不是让工具电极像铣刀一样直接切削工件。工具电极与工件通常不发生持续的机械切削接触,材料去除主要依靠电能转化产生的热作用。加工过程中,控制系统需要调节电极与工件之间的间隙,维持相对稳定的放电状态,并通过工作介质循环或冲液等方式排出加工碎屑。
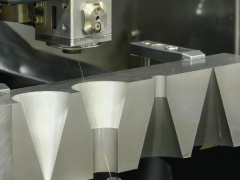
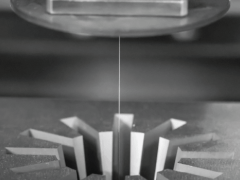
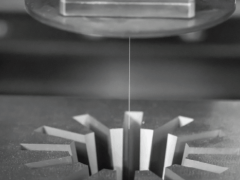
根据加工方式和电极运动形式的不同,电火花加工主要包括电火花成形加工和电火花线切割加工。成形加工通常使用预先制造的工具电极,通过电极形状复制形成模具型腔或其他复杂结构;线切割加工则使用连续运行的细金属丝作为工具电极,通过受控放电沿预定轨迹切割工件。
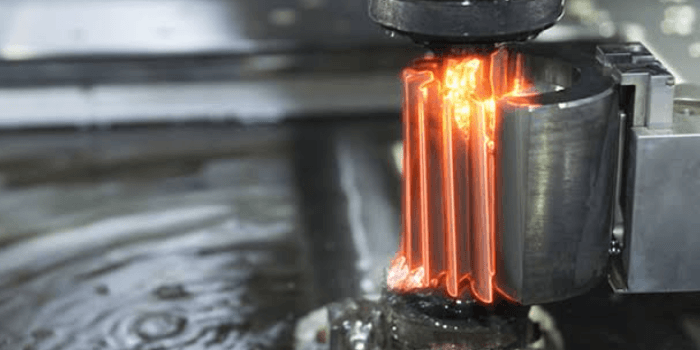
二、电火花加工有哪些主要特点
1. 加工过程中宏观机械切削力较小。电火花加工依靠放电热效应去除材料,不需要像传统切削那样通过刀具刃口持续挤压和切削工件。因此,工件承受的宏观机械加工力通常较小,适合加工一些容易受到机械载荷影响的精密结构。不过,工件仍可能受到热应力、残余应力和装夹力影响,不能将电火花加工理解为完全没有作用力或不会产生变形。
2. 能够加工高硬度导电材料。电火花加工对工件硬度的依赖程度与传统切削不同,只要材料具备适合的导电条件,并且工艺参数与设备配置相匹配,就可以加工许多经过淬火的钢材、硬质合金以及其他高硬度导电材料。这一特点使其适用于传统刀具难以高效加工的模具材料和耐磨零件。
3. 适合复杂型腔和细小结构加工。电火花成形加工可以利用成形电极加工深腔、窄槽、复杂轮廓及部分难以直接铣削的结构;线切割则适合加工轮廓复杂的通孔、冲模零件和精密板类零件。对于具有较多转角、细小特征或特殊轮廓的工件,电火花加工能够提供不同于传统切削的工艺方案。
4. 工具与工件之间不需要持续机械切削接触。由于材料去除依靠放电完成,工具电极不必像普通切削刀具一样通过刀刃直接切入材料。这有助于减少切削载荷引起的刀具挠曲和工件受力变形,但电极自身仍会发生损耗,放电热效应也可能影响工件表层状态。
5. 加工精度与表面质量可以通过工艺参数调节。放电电流、脉冲持续时间、脉冲间隔、电极材料、放电间隙和排屑条件都会影响材料去除速度、加工尺寸及表面状态。通常可以通过粗加工、半精加工和精加工等工序安排,逐步改善轮廓精度和表面粗糙度。具体能够达到的精度和表面质量,需要依据设备性能、材料特性和工艺验证结果确定。
6. 对刀具硬度的要求与传统切削不同。传统切削通常要求刀具材料具备足够的硬度、耐磨性和高温性能,以抵抗切削载荷及切削温度。电火花加工使用的是工具电极,电极需要具备适当的导电性、耐放电损耗能力和形状稳定性,选型重点与普通切削刀具不同。
三、无切削力的优势与实际限制
电火花加工常被描述为无切削力加工,这里的准确含义是:材料去除过程不依靠传统机械切削刃产生的持续切削作用,宏观机械切削力通常较小。对于薄壁结构、细长特征以及高硬度工件,这一特点可以降低由机械切削载荷引起的挠曲和振动风险。
例如,采用传统铣削加工细长窄槽时,刀具可能受到侧向切削力作用而产生弯曲,工件也可能发生振动。对于适合采用电火花加工的导电材料,可以通过线切割或成形放电方式完成相关结构,减少对刀具机械刚性和切削刃强度的依赖。
不过,电火花加工并不意味着工件不会产生任何变形。放电区域会经历快速加热与冷却,局部温度变化可能引起热应力、重铸层和残余应力。对于薄壁件、精密模具和尺寸稳定性要求较高的工件,还需要考虑材料去除顺序、装夹方式、热影响以及后续精加工要求。
在工艺选择时,应综合比较传统切削力、放电热影响、加工效率和表面质量。如果工件材料容易通过普通刀具稳定加工,且结构允许刀具进入,传统切削可能更经济;如果工件硬度较高、型腔复杂或机械载荷成为主要限制,电火花加工则可能具有更明显的工艺价值。
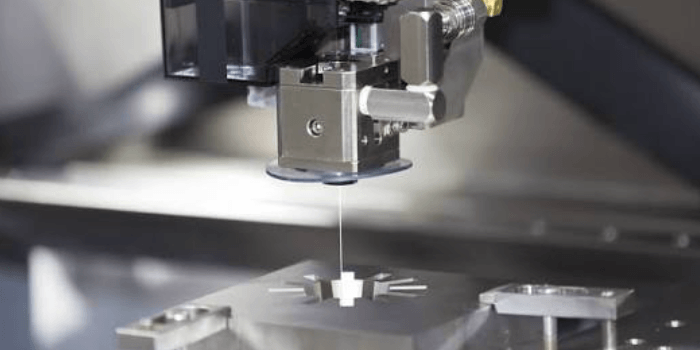
四、电火花加工为什么能够加工超硬导电材料
电火花加工对材料硬度的适应能力,主要来自其材料去除机理。传统切削需要刀具刃口切入工件并承受机械载荷,而电火花加工通过放电产生局部热能,使工件表层材料发生熔化、汽化和剥离。因此,工件经过淬火后硬度明显提高,并不意味着它就无法采用电火花加工。
常见适用材料包括淬硬模具钢、工具钢、部分不锈钢、硬质合金以及其他满足加工条件的导电材料。对于复杂模具型腔、冲压模具刃口和硬质合金零件,电火花加工能够补充传统铣削、磨削等工艺难以完成的加工环节。
需要注意,电火花加工并不是完全不受材料性能影响。工件的导电性、热物性、熔化与汽化特性都会影响放电稳定性、材料去除速度和表面质量。不同牌号的钢材、硬质合金及其他导电材料,可能需要不同的电流、脉冲参数、电极材料和工作介质。
对于导电性较差的特殊材料,能否加工还需要结合材料组成、设备能力和工艺条件评估。对于普通绝缘材料,常规电火花加工通常无法直接建立所需的稳定放电通道,不能仅凭材料硬度高低来判断是否适用。
五、电火花加工复杂型腔的应用优势
电火花成形加工通常使用具有特定形状的工具电极,通过电极与工件之间的放电间隙逐步形成目标型腔。由于工具电极不需要像传统铣刀一样以机械方式切削型腔表面,因此在某些深腔、窄槽和复杂轮廓加工中具有独特优势。
1. 模具深腔加工。在注塑模具、压铸模具和其他成形模具制造中,部分深腔结构可能存在刀具悬伸过长、刀具刚性不足或加工路径受限等问题。对于适合电火花成形加工的结构,可以设计相应电极,逐步加工出目标型腔。实际加工效果取决于电极设计、放电间隙、排屑条件和电极损耗补偿。
2. 窄槽与复杂转角加工。当工件结构包含细小槽、复杂转角或传统刀具难以进入的区域时,可以评估电火花成形或线切割工艺。成形加工依靠电极轮廓复制型腔,线切割则沿编程轨迹形成切缝,两者适用范围并不相同,应根据工件结构进行选择。
3. 冲压模具加工。冲模零件通常包含复杂的内外轮廓、窄缝和精密刃口。线切割加工能够用于许多冲模轮廓的制造,尤其适合具有贯通切割路径的板状零件。对于不能直接贯通切割的型腔或特殊结构,则可能需要采用电火花成形加工或与其他工艺组合完成。
4. 精密零件特殊结构加工。在机械制造、电子零件和部分航空航天零件加工中,某些导电材料零件可能具有细小孔槽、复杂轮廓或特殊内部结构。电火花加工可作为精密加工方案之一,但应结合孔径、深径比、加工精度、表面完整性和生产节拍综合评估。
六、电火花加工的主要局限与工艺控制
1. 加工效率受到材料和参数影响。电火花加工的材料去除速度与放电能量、脉冲参数、材料特性和排屑状态有关。对于去除量较大的工件,如果完全采用电火花加工,生产节拍可能不如适合的传统切削工艺。因此,生产中常根据结构特点安排粗加工与精加工工序,必要时采用多种加工方法组合。
2. 工具电极存在损耗。在电火花成形加工中,工具电极会受到放电作用而发生损耗。电极损耗可能影响型腔尺寸、角部形状和加工一致性,因此需要合理选择电极材料、设计电极结构,并根据工艺要求进行损耗补偿。电极材料的选择应综合考虑导电性、加工性能、成本和目标表面质量。
3. 工件表面可能产生重铸层。放电过程中,部分熔化材料可能重新凝固并附着在加工表面,形成重铸层。局部还可能出现微裂纹、热影响或残余应力变化。对于对疲劳性能、表面完整性和尺寸精度要求较高的零件,应根据实际要求评估是否需要后续精加工或表面处理。
4. 放电间隙影响加工尺寸。电火花加工依靠电极与工件之间的间隙放电完成材料去除,最终尺寸并不等于工具电极的简单几何尺寸。电极尺寸、放电间隙、损耗补偿和加工参数都需要纳入工艺设计,复杂型腔还应考虑不同位置的排屑与放电条件差异。
5. 工作介质和排屑条件需要控制。加工过程中产生的碎屑若不能及时排出,可能导致放电不稳定、异常放电或加工表面质量下降。应根据设备类型和工艺要求控制工作介质循环、冲液方向及间隙状态,并保持过滤和维护系统正常工作。
6. 绝缘材料通常不适用常规电火花加工。电火花加工一般要求工件具备适合建立放电通道的导电条件。对于陶瓷、玻璃和其他普通绝缘材料,常规电火花加工通常不能直接应用。若材料经过特殊处理或采用其他特种工艺,则需要另行评估其机理与适用条件。
七、电火花加工与传统切削加工有什么区别
电火花加工与传统切削加工的区别主要体现在材料去除机理、工件材料适应性、加工载荷、工具损耗和生产效率等方面。传统切削依靠刀具刃口切除材料,适合多种可切削材料及较高材料去除效率的加工任务;电火花加工依靠脉冲放电的热效应,更适合部分高硬度导电材料和复杂型腔结构。
在机械载荷方面,电火花加工通常具有较小的宏观机械切削力,但热影响需要重点关注;传统切削则需要处理切削力、刀具磨损、振动和切削温度等问题。在加工效率方面,传统切削对于大余量去除和结构开放的零件往往更有优势,电火花加工则可能在难加工结构、硬材料和特殊型腔上体现工艺价值。
在精度与表面质量方面,两种工艺都受到设备状态、工艺参数和操作条件影响。电火花加工可以通过多次放电工序改善尺寸和表面质量,但不代表任何电火花加工都能直接获得理想表面;传统切削也可以通过精加工、磨削等工序达到较高的尺寸与表面要求。合理的工艺方案应根据工件功能、加工难点和生产成本确定,而不是单纯比较某一种工艺的优缺点。
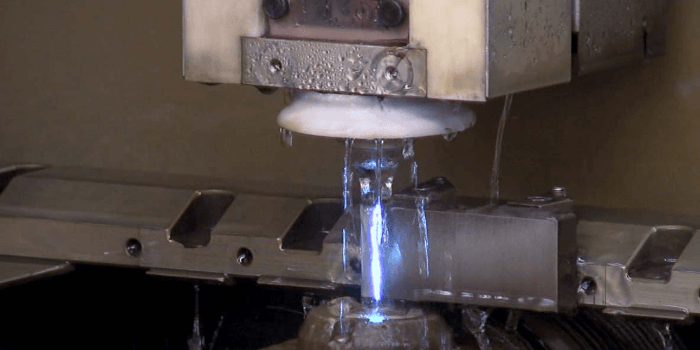
八、电火花加工的特点常见问题解答
电火花加工最大的特点是什么?
主要特点是利用脉冲放电的热效应去除导电材料,而不是依靠传统刀具刃口进行机械切削。因此,工件承受的宏观机械切削力通常较小,并能够加工许多硬度较高的导电材料及复杂型腔结构。
电火花加工可以加工淬火钢吗?
可以。对于满足导电条件的淬硬钢材,电火花加工能够用于型腔、窄槽、复杂轮廓等结构的加工。实际效果与材料牌号、设备性能、电极或线电极条件及加工参数有关。
电火花加工为什么适合复杂型腔?
电火花成形加工可以通过特定形状的工具电极复制型腔轮廓,减少传统刀具在深腔、窄槽和复杂结构中的可达性限制。能否加工仍需考虑电极进入路径、放电间隙和碎屑排出条件。
电火花加工会不会造成工件变形?
仍有可能。虽然宏观机械切削力较小,但局部放电会引起快速加热与冷却,可能产生热应力、重铸层或残余应力变化。薄壁件和精密零件需要合理安排加工顺序,并根据表面完整性要求控制工艺参数。
电火花加工能加工所有材料吗?
不能。常规电火花加工主要适用于具备适当导电性的材料,无法直接用于多数普通绝缘材料。即使是导电材料,其加工效率和表面质量也会受到材料性能与工艺条件影响。
电火花加工的特点主要体现在宏观机械切削力较小、适合加工高硬度导电材料、能够处理复杂型腔和特殊轮廓,以及可通过工艺参数调整加工效果。与此同时,电极损耗、加工效率、放电间隙、重铸层和热影响也需要纳入工艺控制。企业在选择电火花加工时,应结合工件材料、结构可达性、尺寸精度、表面质量和生产节拍进行综合评估,必要时与铣削、磨削等工艺配合,以获得稳定且符合要求的加工结果。
点赞 0
反对 0
收藏 0