2026-10-12 13:57

注塑机在塑料加工中的优势:高效、一致、低废与复杂结构成型
2026-10-21 11:07180
注塑机在塑料加工中的优势,主要体现在生产效率、产品尺寸一致性、材料利用率以及复杂结构成型能力等方面。注塑成型通过加热塑化、加压注射、模具充填、保压补缩和冷却固化等工序,将塑料原料加工为具有特定形状和尺寸的制品。与部分传统塑料加工方式相比,注塑机能够将多个成型环节整合到连续生产流程中,适合从日用塑料制品到工业精密零件的批量制造。
注塑机的加工优势并非单纯来自设备速度,而是由注射系统、合模系统、模具结构、温度控制和工艺参数共同决定。企业在评估注塑机的生产效益时,需要结合塑料材料特性、制品结构、模具设计、生产批量及质量要求,分析设备能否在稳定成型的前提下提高产能、降低废品率并控制综合制造成本。
一、注塑机为什么适合塑料制品批量加工?
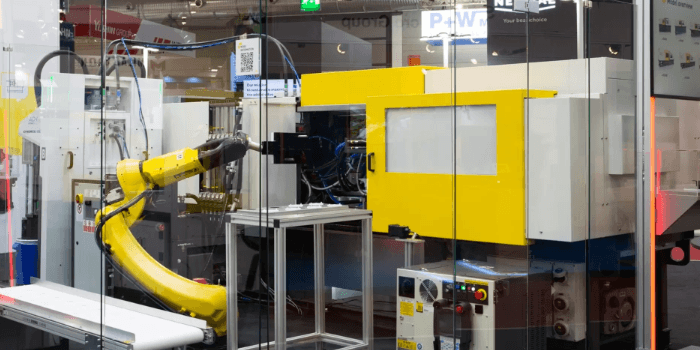
1、注塑成型具有较完整的自动化生产流程。塑料颗粒经过干燥、加热塑化后,由螺杆推动熔融塑料进入模具型腔,经过保压、冷却和开模,制品即可脱离模具。设备还可以配合自动供料、机械手取件、输送带和在线检测装置,减少人工搬运及重复操作。
2、注塑机的生产节拍由多个环节共同构成,包括塑化时间、注射时间、保压时间、冷却时间、开合模时间和取件时间。对于许多热塑性塑料制品,冷却阶段往往占据较大比例。通过优化模具冷却水路、合理设定模温及采用适配的注射设备,可以缩短周期,但具体改善幅度取决于制品壁厚、材料热性能、模具结构和质量要求。
3、注塑机适合重复制造具有相同设计要求的塑料零件。模具型腔决定制品的基本形状,设备控制注射速度、压力、温度和保压过程,使每个生产周期按照设定工艺运行。对于需求稳定、数量较大的制品,模具投入能够分摊到较多产品中,有利于降低单件制造成本。
4、注塑机可以通过多型腔模具提高单次生产数量。例如,模具设计为四个型腔,在各型腔充填均衡、冷却条件相近且设备能力匹配的情况下,每个成型周期可同时生产四件制品。型腔数量增加并不意味着产能必然按比例提高,还需要考虑注射容量、锁模力、流道平衡、模具尺寸和取件效率。
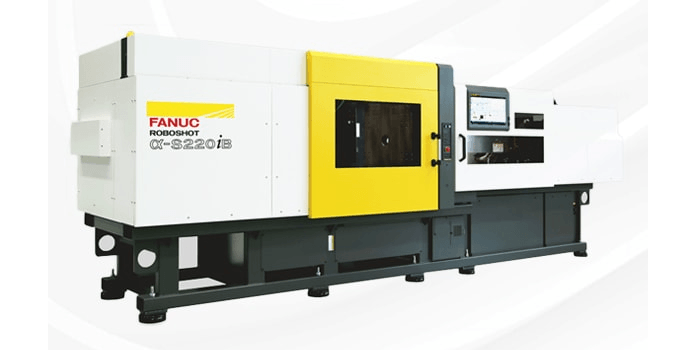
二、注塑机的优势之一:生产效率高,适合连续批量制造
1、注塑机通过机械化完成塑料塑化、注射、保压和脱模,减少人工参与成型操作。工艺稳定后,设备可以按照设定周期连续运行,适用于瓶盖、塑料容器、家电外壳、汽车内饰件及各类工程塑料零件的批量生产。
2、注塑成型的生产效率通常需要结合周期时间和每模产出量进行评估。假设某模具每个周期生产两件产品,成型周期为三十秒,在连续运行且不考虑停机、换模和质量损失的理想条件下,每小时理论产出为二百四十件。实际产量还会受到设备利用率、原料供应、模具维护、取件及检验等因素影响。
3、合理配置注塑机与模具,可以减少生产过程中的等待时间。伺服驱动注塑机能够根据动作需求调节电机输出,减少部分运行阶段的能源消耗;自动取件系统可在模具打开后完成制品转移;集中供料系统则有助于稳定原料供应。各系统需要经过协调调试,避免自动化设备反而增加停机或故障风险。
4、对于薄壁塑料制品,注塑机的注射速度和压力响应能力尤其重要。薄壁结构的熔体流动距离与壁厚比例较大,塑料熔体需要在较短时间内完成充填。设备应具备适合制品的注射能力,同时模具排气、浇口设计和材料流动性能也必须满足要求,不能仅依靠提高注射速度解决充填不足。
三、注塑机的优势之二:产品一致性较好,便于控制尺寸和外观
1、注塑机能够对塑料熔体温度、注射速度、注射压力、保压压力、螺杆位置及冷却时间等参数进行设定和监控。通过稳定的工艺窗口,可以减少不同生产周期之间的充填差异,为制品尺寸、重量和外观的一致性提供条件。
2、保压阶段对制品尺寸稳定性具有重要影响。塑料熔体进入模具后会在冷却过程中发生体积收缩,保压能够在浇口尚未冻结时补充部分熔体,降低缩痕和局部尺寸不足的风险。保压压力过低可能导致补缩不足,过高则可能造成飞边、残余应力增加或脱模困难,应结合材料和模具进行调整。
3、模具温度影响塑料的流动、冷却和结晶过程。对于非结晶塑料,模温主要影响流动状态、冷却效率和表面质量;对于结晶塑料,模温还会影响结晶程度及成型收缩。模具温度应依据材料特性、制品厚度和供应商工艺建议确定,不能将同一温度范围直接用于所有塑料。
4、注塑机的重复控制能力有助于降低批次间波动,但不能保证制品尺寸完全相同。原料含水率、批次黏度变化、模具磨损、冷却水温波动和环境温度都可能影响成型结果。对尺寸要求严格的零件,应建立首件确认、过程抽检和关键尺寸统计管理机制。
5、精密注塑加工还需要关注设备与模具的匹配。注射位置控制、压力响应、合模平行度、模具定位精度和顶出系统稳定性都会影响产品质量。对精密齿轮、连接器、光学部件及工程塑料零件,应根据图纸公差和实际成型验证选择设备,而不是仅凭注塑机标称精度判断其加工能力。
四、注塑机的优势之三:合理设计工艺可以降低材料浪费
1、注塑成型能够按照模具型腔形成制品轮廓,材料主要进入产品本体、浇口和流道系统。采用适当的浇口位置、流道尺寸及模具结构,可以减少不必要的材料消耗。对于热流道模具,塑料熔体通过加热流道输送,通常能够减少冷流道凝固后形成的流道料,但热流道系统需要额外投入,并对维护和温度控制提出要求。
2、生产过程中的废品主要来自短射、飞边、缩痕、气泡、翘曲、烧焦和尺寸超差等缺陷。注塑机通过工艺参数控制与过程监测,可以帮助减少部分成型缺陷。例如,充填不足可能需要检查注射量、熔体温度、流道阻力和排气;飞边则可能与锁模力不足、模具分型面损伤或注射压力设置不合理有关。
3、部分热塑性塑料的洁净回收料可以经过适当处理后重新用于生产,但是否允许回用,需要根据材料性能、产品用途、质量标准和客户要求判断。回收料的热历史增加后,可能出现分子链降解、颜色变化、流动性能改变或力学性能下降。对于食品接触、医疗用途及高可靠性零件,应遵守适用法规和产品要求,不能默认所有边角料都可以直接回用。
4、降低废品率还需要减少试模和工艺调整过程中的损耗。企业可以通过模流分析、模具试验、材料干燥控制及工艺参数记录,提前识别充填不平衡、熔接痕、排气不足和冷却不均等问题。模流分析能够提供设计阶段的参考,但模拟结果仍需要通过实际试模验证。
5、材料利用率不能只看原料投入量,还应计算合格品产出、流道及废品重量、回收料使用比例和返工情况。对于结构复杂或质量要求高的制品,适度增加工艺控制投入,可能比单纯压缩原料用量更有利于降低综合生产成本。
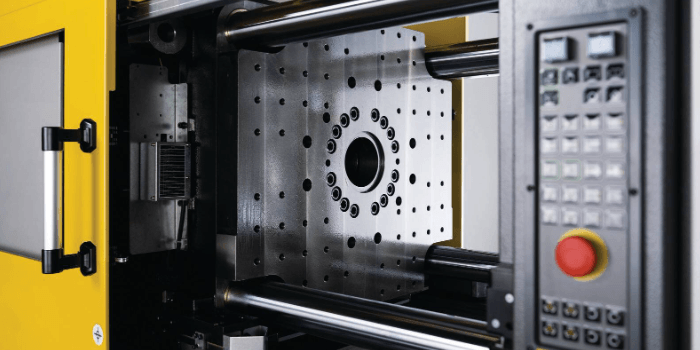
五、注塑机的优势之四:能够成型复杂结构和多样化塑料产品
1、注塑机配合专用模具,可以加工筋条、卡扣、凸台、螺纹结构、安装孔和局部薄壁等特征。部分结构可通过滑块、斜顶、活动型芯或旋转脱模机构实现。但结构设计必须考虑脱模方向、拔模斜度、壁厚变化和模具加工条件,避免制品成型后无法顺利脱模。
2、注塑成型适用于多种热塑性塑料,包括聚丙烯、聚乙烯、聚苯乙烯、丙烯腈丁二烯苯乙烯共聚物、聚碳酸酯和聚酰胺等。不同材料在流动性、收缩率、吸湿性、耐热性及力学性能方面存在差异。选材时应结合制品承载、温度、化学环境和使用寿命要求。
3、通过双色注塑、包覆成型或嵌件注塑,可以在同一制品中组合不同材料或预先放置的金属嵌件。例如,硬质塑料与弹性材料组合可形成具有密封或触感功能的零件;金属嵌件注塑则能够将螺母、衬套或导电部件与塑料基体结合。此类工艺需要专用模具、设备配置及严格的工艺验证。
4、复杂结构成型并不代表任何形状都适合注塑。深腔、厚壁、薄壁交界、尖角和封闭结构可能引发充填困难、缩痕、气体滞留或脱模问题。设计阶段应进行壁厚优化、圆角处理、合理布置浇口和冷却水路,并评估模具维护及成型稳定性。
5、对于外观件和功能件,注塑机可以配合不同模具表面处理实现光面、纹理面或特定装饰效果。制品表面质量还与材料流动、模具排气、熔体温度、注射速度和模具表面状态有关。若产品对光泽、纹理或尺寸有明确要求,应在模具设计和试模阶段进行确认。
六、注塑机的优势在不同塑料加工场景中的体现
1、食品包装领域:注塑机可生产瓶盖、薄壁餐盒、包装容器及部分包装配件。生产效率和产品一致性有助于满足批量需求,但材料选择、卫生管理、产品接触要求及包装密封性能仍需符合相关规范。
2、汽车零部件领域:注塑机可加工仪表板配件、内饰装饰件、线束连接器、功能支架和部分结构件。产品可能涉及耐热、阻燃、尺寸稳定和长期耐久要求,应依据具体应用选择工程塑料及成型工艺。
3、家电与电子产品领域:注塑成型适合外壳、按钮、支撑件、连接器和绝缘部件。对于精密配合或薄壁外壳,应关注收缩、翘曲、熔接痕和外观缺陷,并通过模具结构与工艺参数协同控制。
4、医疗及实验室用品领域:注塑机可用于部分塑料器具、耗材组件和仪器零件制造。此类产品对材料合规性、洁净生产、尺寸一致性和批次追溯可能有严格要求,设备及生产流程应根据产品法规和质量体系进行验证。
5、工业机械与工具领域:注塑机可制造齿轮、手柄、保护罩、绝缘零件和结构支撑件。若制品需要承受持续载荷、磨损或高温,应评估材料性能、纤维增强效果、成型方向及内部缺陷对实际使用的影响。
七、发挥注塑机加工优势,需要关注哪些设备与工艺参数?
1、锁模力应与制品投影面积、模腔压力及模具结构相匹配。制品在注射过程中会产生使模具分开的作用力,锁模力不足可能导致分型面飞边,锁模力过大则可能增加设备和模具负荷。实际选型应参考模具制造商、设备制造商及试模数据,不宜仅根据产品重量确定吨位。
2、注射容量应满足制品、流道和浇口的熔体需求,并保留适当工艺余量。注射容量过小可能导致充填不足或设备长期处于高负荷状态;容量过大则可能使塑料在料筒内停留时间过长,增加部分材料热降解的风险。设备选型应同时核对注射量、塑化能力和螺杆规格。
3、注射压力与注射速度需要根据材料流动性、制品壁厚、流道阻力和模具排气情况进行设定。压力过低可能导致短射,压力过高可能增加飞边、残余应力或模具负荷。设备显示的最大注射压力不等于每个制品都需要使用该压力,实际成型压力应通过工艺调试确定。
4、冷却系统影响周期时间和制品尺寸稳定性。模具水路布置应尽量使不同区域冷却均匀,避免局部过热造成翘曲或脱模变形。冷却时间应结合制品厚度、材料热性能、模温及顶出状态确定,不能只按照设备设定时间判断制品是否已经充分固化。
5、设备能源消耗也是生产成本的重要组成部分。液压注塑机、伺服驱动注塑机和全电动注塑机在驱动方式、能耗结构、控制特性和维护需求方面有所不同。比较设备时,应结合实际生产周期、负载率、辅助设备能耗、维护成本和产品质量,而不是仅依据设备类型推断节能幅度。
以下是您可能还关注的问题与解答:
Q:注塑机适合小批量塑料加工吗?
A:可以,但需要综合评估模具成本、换模时间、材料准备和生产数量。对于小批量或频繁更换产品的任务,模具投入可能占据较高比例;采用模块化模具、快速换模方案或其他适合的塑料加工方式,可能更符合经济性要求。
Q:注塑机加工出来的塑料产品为什么会出现尺寸不一致?
A:常见原因包括原料含水率或批次差异、注射和保压参数波动、模具温度不均、冷却不足、模具磨损以及设备重复控制状态变化。应结合制品尺寸、重量、外观和过程数据逐项排查。
Q:注塑机能否减少塑料废料?
A:合理设计浇注系统、稳定成型工艺并控制缺陷,可以减少流道料和不合格品。热流道、模流分析及过程监测也可能帮助降低材料损耗,但实际效果取决于模具结构、材料、产品质量要求和生产管理。
Q:注塑机能否一次成型复杂塑料零件?
A:许多带有筋条、卡扣、孔位或局部复杂结构的零件可以通过专用模具成型。对于侧向倒扣、不同材料组合或金属嵌件,还可能需要滑块、斜顶、双色或嵌件注塑等技术,并进行充分的脱模和质量验证。
注塑机在塑料加工中的价值,体现在将塑料塑化、充填、保压、冷却和脱模等工序组织为可重复控制的生产过程。高效率、较好的产品一致性、可控的材料损耗以及复杂结构成型能力,使注塑机适合多种塑料制品的批量制造。企业在选择设备和制定工艺时,应结合产品结构、材料特性、模具设计、产量要求及质量标准进行综合评估,才能将设备能力转化为稳定的生产效益。
点赞 0
反对 0
收藏 0