2026-09-07 17:47

显微镜在精密制造中的必要性及微观检测应用场景解析
2026-09-08 11:301110
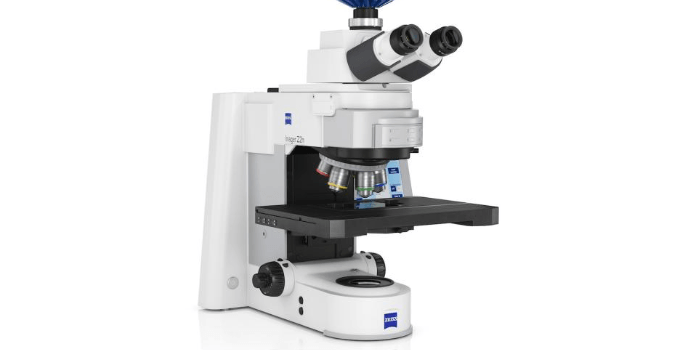
在精密制造过程中,零件尺寸、表面状态、微小缺陷以及加工痕迹往往直接关系到产品的装配性能和使用可靠性。当被检对象的细节尺寸已经小于肉眼能够清晰辨识的范围时,仅依靠普通目视检查很难准确判断实际状态。显微镜通过光学放大、照明与成像,将微小结构转换为便于观察和测量的图像,为精密制造中的微观检测提供了重要手段。理解为什么需要显微镜,不能只从“放大观察”这一功能出发,还需要结合加工精度、表面质量、缺陷识别和质量控制等实际工况进行分析。
一、为什么精密制造需要显微镜进行微观检测
1、精密制造涉及的零件尺寸通常较小,部分关键部位还存在孔口、槽底、刃口、倒角、螺纹、镀层以及微小表面缺陷。肉眼可以判断整体外观,却难以稳定识别微米级尺度上的细节变化。显微镜利用物镜形成放大图像,使操作人员能够观察普通视觉条件下难以分辨的结构。
2、机械加工后的表面并不是理想的几何平面。车削、铣削、磨削、电火花加工等工艺都会在工件表面形成不同程度的加工纹理、刀痕、磨痕、放电蚀坑或局部缺陷。通过显微观察,可以辅助判断加工痕迹的分布状态,并结合表面粗糙度仪、轮廓仪等设备进一步完成定量检测。
3、精密制造中的质量问题有时并非尺寸超差,而是微观结构发生异常。例如刃口出现崩缺、涂层局部脱落、金属表面产生微裂纹、磨削区域出现异常烧伤痕迹等,这些问题在宏观尺寸检测中不一定能够直接发现。显微镜能够承担宏观尺寸检测之外的微观观察任务。
二、显微镜能够解决哪些普通检测手段难以完成的问题
1、普通目视检查主要依靠人的视觉分辨能力,受到观察距离、照明条件、缺陷对比度以及操作者经验等因素影响。当缺陷尺寸较小、颜色与基体接近或者位于复杂结构内部时,肉眼判断容易出现漏检。显微镜通过稳定的光学系统和照明方式提高细节可见程度,有利于建立更加规范的观察条件。
2、游标卡尺、千分尺等量具主要用于几何尺寸测量,并不适合直接观察微小表面形貌。三坐标测量设备能够完成空间尺寸、位置度等精密测量,但对于某些微小裂纹、刃口缺口、表面颗粒以及加工纹理,仍需要借助显微观察进行辅助判断。不同检测设备解决的问题不同,显微镜更多承担微观形貌观察与缺陷识别任务。
3、显微镜还可以用于定位需要进一步检测的位置。例如发现零件表面存在疑似划伤后,可利用显微镜观察划痕的连续性、宽度变化和边缘形貌,再决定是否需要进行表面粗糙度、硬度或材料组织方面的进一步检测。
三、显微镜在机械零件精密加工中的应用场景
1、在精密车削和铣削加工中,显微镜可用于观察刀具加工形成的表面纹理、毛刺、崩边和局部加工缺陷。对于小型精密零件,特别是微小槽、薄壁结构和细小孔口,显微观察能够帮助技术人员判断加工状态是否符合工艺要求。
2、在磨削加工中,工件表面可能出现磨削纹理、划痕、烧伤相关痕迹以及局部材料损伤。显微镜可以用于观察表面微观状态,但需要注意,显微镜观察属于形貌和缺陷识别手段,不能单独替代磨削烧伤检测、表面粗糙度检测等专用检测方法。
3、在刀具制造与检测过程中,显微镜具有较高的应用价值。硬质合金刀具、金刚石刀具、立方氮化硼刀具等精密刀具的刃口尺寸较小,显微镜可以观察刃口崩缺、缺口、磨损区域以及局部异常。对于精密刀具,还可以结合专用刀具检测设备对刃口几何参数进行定量测量。
4、在精密模具制造中,型腔、细小凸台、微小槽以及尖角区域容易出现加工残留、毛刺和局部损伤。显微镜可以用于模具加工后的微观检查,也适用于维修过程中对损伤位置进行放大观察,为后续抛光、修整和重新加工提供依据。
四、显微镜在微小缺陷检测中的作用
1、显微镜常见的观察对象包括裂纹、划痕、毛刺、崩边、凹坑、颗粒、孔洞、加工纹理以及涂层异常等。实际检测时,需要根据缺陷类型选择适合的放大倍率和照明方式,并通过不同方向的光照增强缺陷与基体之间的视觉差异。
2、放大倍率并不是越高越适合检测。低倍率具有较大的观察范围,适合寻找缺陷和判断整体表面状态;中等倍率便于观察缺陷形态和加工纹理;较高倍率则适合分析局部微小结构。倍率选择需要根据被检对象尺寸、缺陷大小、视野范围以及检测目的综合确定。
3、显微镜的实际观察能力还受到光学分辨率、数值孔径、照明方式、镜头质量、景深以及被检表面反光特性的影响。对于金属零件,表面反射较强时容易产生高亮区域,可能掩盖细小缺陷,因此检测时需要调整光源角度、亮度和观察方向。
五、不同精密制造场景如何选择显微镜
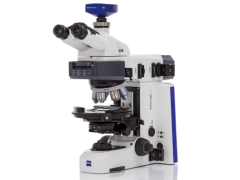
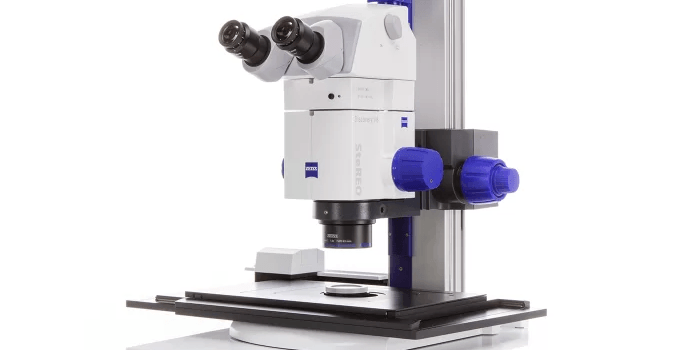
1、以表面缺陷观察为主的场景,可以根据零件尺寸和缺陷尺度选择体视显微镜或金相显微镜。体视显微镜具有较好的立体观察效果,适合机械零件、刀具、模具等较大对象的表面检查;金相显微镜更适合经过制样后的金属材料组织及微观结构观察。
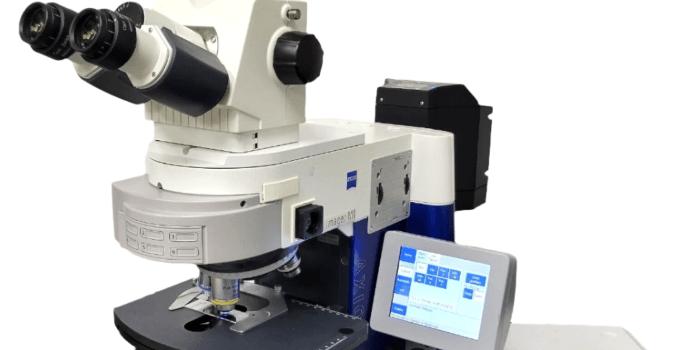
2、以尺寸观察和位置判断为主的场景,可以选择带测量功能的测量显微镜。通过标尺、测量软件或坐标移动机构,可以对小尺寸结构进行辅助测量。对于有明确尺寸公差要求的零件,显微镜测量结果仍应根据设备精度、校准状态和测量方法进行评定,不能简单将放大倍数等同于测量精度。
3、以生产现场快速检查为主的场景,应重点考虑工作距离、观察视野、照明方式、操作便利性和设备稳定性。连续检测大量零件时,如果显微镜需要频繁调整焦距、光源和工件位置,会影响检测效率,因此设备选型应结合实际生产节拍进行。
六、显微镜检测为什么需要配合其他测量设备
1、显微镜擅长观察微观形貌,但并不是所有检测项目都适合通过显微镜完成。例如尺寸公差需要使用相应精度等级的量具或坐标测量设备,表面粗糙度需要采用专用表面粗糙度测量设备,材料内部缺陷则可能需要无损检测方法。合理的质量控制体系通常是多种检测手段协同使用。
2、在实际生产中,可以将显微镜作为微观观察与缺陷筛查环节。发现异常后,再根据问题类型安排尺寸检测、粗糙度检测、硬度检测、材料组织分析或其他专项检测。这样的检测流程能够减少单一检测手段带来的判断局限。
3、显微镜观察结果还需要注意重复性。相同工件在不同倍率、不同光照和不同焦点条件下可能呈现不同视觉效果,因此企业进行批量检测时,应明确观察倍率、照明条件、观察区域和缺陷判定依据,使不同人员能够按照相近条件执行检测。
七、显微镜应用于精密制造时需要关注哪些技术参数
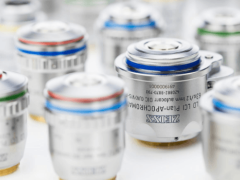
1、放大倍率是显微镜选型的重要参数,但不能单独作为判断设备性能的依据。常见工业显微观察会根据工件大小和缺陷尺寸选择不同倍率范围,具体倍率需要与物镜、目镜以及光学系统的实际分辨能力匹配。
2、工作距离直接影响工件摆放、刀具观察和复杂结构检测的便利程度。工作距离较小的显微系统适合稳定的小型样品观察,而需要手工调整工件、观察较高零件或使用辅助工具时,则需要关注工作距离是否满足操作空间要求。
3、照明系统同样影响检测效果。环形照明适用于较多常规表面观察,同轴照明适合部分平面反光表面观察,侧向照明则有利于突出划痕、凹坑、毛刺等具有高度变化的缺陷。实际使用中应根据材料反光程度和缺陷形态调整照明方式。
4、分辨能力决定显微镜能够区分相邻微小结构的能力。需要注意的是,图像放大与光学分辨率并不是同一个概念。如果只是不断提高倍率,而光学系统的分辨能力没有同步提高,得到的可能只是尺寸更大的模糊图像,并不会带来对应的检测信息增加。
八、显微镜为什么能够提升精密制造质量控制能力
1、精密制造的质量控制需要覆盖从宏观尺寸到微观形貌的多个层级。显微镜能够补充普通量具和宏观外观检查在微小结构观察方面的不足,使检测人员能够更直观地确认加工表面和局部结构状态。
2、在工艺优化过程中,显微观察还能够帮助技术人员建立加工参数与表面状态之间的关联。例如改变刀具状态、切削参数、磨削参数或抛光工艺后,可以对比不同工艺条件下的表面纹理和缺陷形貌,再结合尺寸精度和表面粗糙度数据判断工艺变化是否有效。
3、对于批量生产企业,显微镜还可以用于首件检查、过程抽检、异常品分析和工艺验证。通过固定检测位置和观察条件,可以积累不同工艺阶段的微观图像资料,为后续质量追溯和工艺调整提供直观依据。
以下是您可能还关注的问题与解答:
Q:为什么肉眼看不到的缺陷需要用显微镜检测?
A:微小缺陷的尺寸和对比度可能低于正常目视检查能够稳定识别的范围,显微镜通过光学放大和适当照明提高细节可见程度,能够辅助发现裂纹、划痕、毛刺、崩边等微观异常。
Q:显微镜放大倍数越高,检测效果越好吗?
A:不是。检测效果同时受到光学分辨率、照明、景深、视野范围和被检表面状态影响。低倍率适合寻找缺陷,中倍率适合观察形貌,高倍率适合分析局部细节,应根据检测任务选择合适倍率。
Q:显微镜可以直接代替千分尺和三坐标测量设备吗?
A:不能简单替代。显微镜主要解决微观观察、形貌识别和部分辅助测量问题,千分尺、三坐标测量设备等则针对尺寸、公差和空间几何关系提供相应检测能力。精密制造通常需要多种检测设备配合使用。
Q:哪些工业零件比较适合使用显微镜检测?
A:精密刀具、模具零件、微小机械零件、精密冲压件、电子制造相关金属部件以及经过磨削、抛光、电火花等工艺加工的零件,都可能涉及显微检测。具体设备和倍率应根据零件尺寸、材料、表面状态及缺陷类型确定。
Q:显微镜在精密制造中的核心价值是什么?
A:核心作用是将肉眼难以识别的微观结构转化为可观察、可分析的图像信息,帮助检测人员发现微小缺陷、判断加工表面状态,并为工艺调整和质量控制提供依据。对于精密制造而言,它更多是宏观尺寸检测体系的重要补充,而不是单独承担全部检测任务。
显微镜之所以成为精密制造中的常用检测工具,本质上是因为制造精度不断提高后,质量问题逐渐从宏观尺寸偏差延伸到微观形貌和局部缺陷。通过合理选择放大倍率、光学系统、照明方式和测量功能,可以针对不同零件与加工工艺建立相匹配的微观检测方法。将显微镜与尺寸测量、表面粗糙度检测及其他专业检测手段结合使用,更有利于形成完整的精密制造质量控制体系。
点赞 0
反对 0
收藏 0